
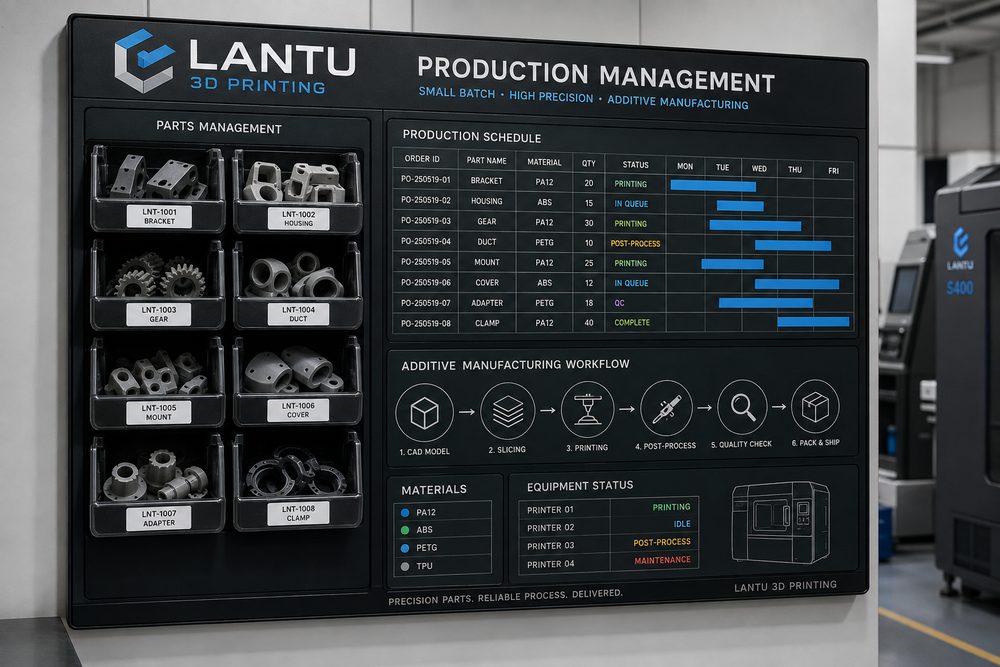
Введение: почему мелкосерийные заказы сложнее, чем печать одного прототипа
В сервисе 3D-печати ключевая цель одиночного прототипа обычно состоит в проверке конструкции, внешнего вида или сопряжения деталей; мелкосерийное производство, напротив, требует сохранять стабильность размеров, надёжность поставки и контролируемую себестоимость на объёмах от нескольких десятков до нескольких сотен изделий. Многие проекты на стадии образцов выглядят благополучно, но как только переходят к малой серии, появляются очереди, заторы на постобработке, рост доли переделок, путаница при упаковке и подсчёте. Коренная причина — не недостаточная мощность оборудования, а отсутствие метода контроля ритма от разбиения заказа до анализа поставки.
Blueprint3D/Ланьту делает акцент на управлении полным жизненным циклом — от чертежа и проектирования до производства и физической передачи изделия. Для мелкосерийных заказов платформа должна фиксировать не только «печать завершена», но и версию зафиксированного процесса, номер партии, ключевые размеры, статус постобработки и отгрузочную партию. Только связав эти сведения в единый цикл, можно обеспечить клиенту стабильный опыт поставки.
1. Разбиение заказа: сначала превратить «количество» в управляемые производственные единицы
Первый шаг в мелкосерийном производстве — не немедленный запуск в машину, а разбиение заказа на несколько производственных единиц. Рекомендуется делить по шести признакам: материал, технология, цвет, постобработка, класс точности и срок поставки. Например, если один клиент подал заказ на 80 конструкционных деталей, из которых 50 — из SLS нейлона PA12 естественно-белого цвета, 20 требуют чёрного окрашивания, а 10 — покраски, то это нельзя рассматривать как простой заказ на 80 штук: его следует разделить минимум на три производственных маршрута.
Для каждой производственной единицы необходимо задать номер версии процесса. В него входят файл модели, ориентация укладки, толщина слоя, ограничения по заполнению или толщине стенок, требования к постобработке и критерии контроля. Если в середине производства клиент меняет положение отверстий или требования к поверхности, старая версия должна быть зафиксирована, а новая — создана отдельно, чтобы в одной партии не смешивались детали по разным стандартам.
2. Расчёт ритма: срок поставки должен определяться узким местом
Срок поставки мелкой серии в 3D-печати обычно определяется узким местом процесса. В SLA-проектах таким узким местом может быть промывка, вторичное отверждение и покраска; в SLS — охлаждение, удаление порошка и окрашивание; в металлической SLM-печати — термообработка, проволочная резка, пескоструйная обработка и измерительный контроль. Если считать только время печати, реальный срок поставки почти всегда получается излишне оптимистичным.
Рекомендуется строить стандартную таблицу ритма: «время печати + время охлаждения/отверждения + время постобработки + время контроля качества + время упаковки». Например, партия деталей из PA12 печатается 14 часов, охлаждается 8 часов, очищается от порошка 2 часа, окрашивается и сушится 6 часов, выборочный контроль и упаковка занимают ещё 3 часа. Тогда минимально управляемый цикл составляет не 14 часов, а более 33 часов. Если на одном оборудовании идут несколько партий подряд, необходимо добавить время на смену порошка, очистку и буфер на отклонения.
3. Метод планирования: мелкая серия — это не всегда «чем раньше, тем лучше»
Грамотное планирование должно сочетать загрузку оборудования и риск поставки. Для технологий с порошковым слоем желательно объединять детали из одного материала, одного цвета и близкой высоты в один строительный пакет, чтобы повысить коэффициент заполнения камеры и сократить переключения на постобработке. Для SLA или DLP лучше планировать по типу смолы, требованиям к точности и загрузке моечных ванн, чтобы избежать загрязнения из-за частой смены материала и увеличения времени промывки.
При планировании можно ввести трёхуровневый приоритет: первый уровень — заказы с подтверждённой датой поставки и зафиксированными исходными данными; второй уровень — заказы, ожидающие подтверждения клиента, но уже обеспеченные материалами; третий уровень — проекты, которые ещё находятся в стадии корректировки дизайна. Проекты без фиксации не должны занимать критически важное машинное время, иначе из-за правок клиента легко возникают внеплановые вставки и переделки.
4. Канбан незавершённого производства: у каждой детали должен быть статус, а не только итог
Для мелкосерийных заказов необходима визуализация на канбан-панели. В статусах как минимум должны быть: проверка файла, подтверждение цены, подготовка процесса, печать, охлаждение/отверждение, снятие поддержек/удаление порошка, обработка поверхности, контроль размеров, ожидание упаковки, отгружено. В каждом статусе следует фиксировать ответственного, время начала и примечание по отклонениям. Для заказов, включающих несколько деталей, также нужно отражать количество завершённых изделий, количество на доработке и количество, ожидающее подтверждения клиента.
Например, в партии из 60 корпусов после снятия поддержек у 6 изделий обнаружилось побеление в области защёлки. Если на панели будет только статус «постобработка завершена», проблема проявится лишь на финальном контроле или уже при приёмке клиентом. Если же статус детализирован до «снятие поддержек, отклонение, ожидает оценки», инженер сможет вовремя понять, вызвано ли это слишком толстой точкой поддержки, недостаточным отверждением или слишком тонкой стенкой, и принять решение о перепечатке или локальной доработке.
5. Контрольные точки качества: выборочный контроль должен стоять в местах наибольшего риска
В мелкой серии не требуется сложный контроль каждой детали, но в зонах высокого риска обязательно нужны контрольные точки. Рекомендуется, чтобы первичная проверка включала внешний вид, ключевые размеры, сопряжение и подтверждение материала/цвета; выборочный контроль в процессе следит за однородностью партии; проверка последней детали помогает выявить дрейф оборудования или отклонения после обработки. Для функциональных деталей в список контроля следует включать критические диаметры отверстий, защёлки, положение резьбовых вставок, плоскостность уплотняемых поверхностей и другие параметры.
Долю выборочного контроля можно определять по риску. Для обычных демонстрационных изделий достаточно 10%-20% выборки; для функциональных деталей, связанных со сборкой, рекомендуется после 100% подтверждения первой детали выполнять контроль ещё на уровне 20%-30%; для медицинских, авиационных или дорогостоящих оснасточных проектов следует действовать по более жёстким требованиям, закреплённым в соглашении о качестве с клиентом. Платформа Blueprint3D/Ланьту может накапливать эти точки как шаблоны проекта, сокращая затраты на повторные согласования.
6. Постанализ поставки: чтобы следующая партия была стабильнее предыдущей
После завершения каждого мелкосерийного заказа необходимо проанализировать как минимум три показателя: расхождение между плановым и фактическим циклом, долю переделок/перепечати и замечания клиента. Если фактический цикл превысил план более чем на 20%, нужно выяснить, что стало причиной: ожидание оборудования, затор на постобработке, задержка подтверждения клиента или логистика. Если переделки сосредоточены в одном типе конструкций, следует вернуться к проектным рекомендациям и обновить советы по толщине стенок, поддержкам или зазорам для сборки.
Ценность постанализа в том, чтобы превратить опыт одного проекта в правило, которое можно использовать повторно. Например: «При мелкосерийном производстве тонкостенных защёлок из PA12 радиус скругления у основания защёлки должен быть не меньше 0,8 мм, а перед окрашиванием необходимо выборочно проверить восстановление упругости». Такие знания намного полезнее расплывчатого совета «обратите внимание на прочность» и лучше направляют последующие проекты.
Заключение
Ключ к управлению мелкосерийным 3D-производством — связать воедино разбиение заказа, фиксацию процесса, ритм узкого места, приоритеты планирования, статусы незавершённого производства, контрольные точки качества и постанализ поставки. Ценность Blueprint3D/Ланьту состоит не только в выполнении печати, но и в том, чтобы помочь клиенту стабильно превращать проектный чертёж в поставляемый, отслеживаемый и воспроизводимый физический продукт.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.