
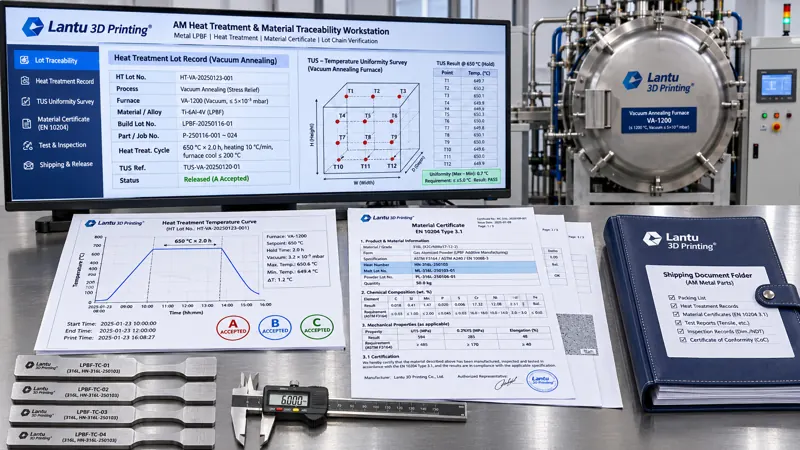
Введение: сертификаты есть, но «какую именно партию» назвать невозможно
При поставке металлических 3D-печатных изделий заказчик часто получает пакет документов: сертификат качества порошка, записи параметров печати, отчёт по термообработке и протокол контроля готовых изделий. Каждый документ по отдельности может быть корректным, однако вместе они нередко не отвечают на главный вопрос: в какой печи, в какой термической партии и по какой температурной кривой был выполнен отжиг для снятия напряжений у находящегося в руках кронштейна из Ti6Al4V? Существует ли между номером плавки порошка и окончательным протоколом контроля непрерывная цепочка доказательств, которую можно проверить на каждом этапе? Платформа «от чертежа к физическому изделию» рассматривает путь от проектирования до поставки как единую цепочку управления жизненным циклом. Записи партий термообработки и цепочка сертификатов материалов являются наиболее частой точкой разрыва, скрытой за формулировкой «все документы в наличии». В статье приведён инженерный метод, применимый на уровне полей, порогов и критериев выпуска.
1. Сначала определить объекты: трёхуровневое сопоставление термопартии, производственной партии и цепочки сертификатов
Распространённая ошибка — использовать один номер для «партии порошка», build-задания печати и «партии термообработки». Все три объекта должны иметь независимые идентификаторы и быть связаны таблицей сопоставления: номер партии порошка (включая номер плавки Heat No., гранулометрический состав и отчёт по содержанию кислорода) → идентификатор build-задания (номер оборудования, версия пакета параметров, карта координат размещения в камере) → номер партии термообработки (номер печи, дата загрузки, срок действия TUS, карта расположения загрузки). В одну термопартию допускается включать несколько build-заданий, но детали одного build-задания нельзя разделять между разными термопартиями. Если такое разделение необходимо из-за производственной мощности, в таблице сопоставления следует зарегистрировать «одно build-задание — две термопартии» и отдельно оценить соответствие двух участков кривых. В качестве составного ключа рекомендуется использовать part_revision + build_id + heat_treat_lot. Документы, поставляемые с любой деталью, должны находиться по этим трём полям, а не путём ручного поиска.
Инженерный пример: партия из 24 тонкостенных кронштейнов напечатана в двух камерах (B-01/B-02), затем совместно загружена в вакуумную печь для отжига HT-2026-083. Положение загрузки зарегистрировано по координатам лотков 3×4. Если указать лишь «отожжено», невозможно восстановить, какому участку выдержки и какой контролирующей термопаре соответствует B-01 или B-02. Трёхуровневое сопоставление устраняет такую неопределённость.
2. Равномерность температуры TUS и точность системы SAT: сначала подтвердить достоверность самой печи
Даже полная температурная кривая не имеет смысла, если неизвестен разброс температур между точками рабочего пространства печи. В соответствии с подходом AMS 2750G / GB/T 9452 достоверность печи следует разделить на два независимых испытания: TUS (Temperature Uniformity Survey, обследование равномерности температуры) выполняется 9–15 откалиброванными термопарами, размещёнными в углах и центре полезной зоны нагрева; при типовых заданных температурах, например 650 °C, 850 °C и 1050 °C, измерения проводят отдельно для пустой печи и при загрузке, фиксируя отклонения в установившемся режиме. SAT (System Accuracy Test, испытание точности системы) сопоставляет показания управляющей/регистрирующей термопары с независимой эталонной термопарой. Практически применимые критерии: TUS для печи класса 3 — не более ±5 °C, для класса 2 — не более ±3 °C; отклонение SAT — не более ±1,1 °C либо ±0,6% показания, в зависимости от того, что больше. Термопары типа K применяют на стандартных режимах до 1000 °C, а для более высоких температур используют тип N или S; каждая термопара должна иметь номер сертификата калибровки и срок его действия.
Три наиболее часто пропускаемых поля: срок действия отчёта TUS и применимый температурный диапазон — использование за его пределами делает результат недействительным; геометрические границы полезной зоны нагрева — загрузка не должна выходить за них; а также повторный SAT после замены термопары. Рекомендуется включить в шаблон записи термопартии обязательные поля «номер сертификата TUS + срок действия + применимый температурный диапазон» и автоматически блокировать в системе использование печи с просроченными данными.
3. Номер термопартии и параметры записи: каждая деталь должна прослеживаться до температурной кривой
Запись термопартии — это не фраза «температура достигла заданного значения», а набор технологических данных с метками времени: скорость нагрева, например ≤5 °C/min для ограничения деформации тонкостенных деталей; заданное значение выдержки и фактические верхний/нижний пределы, например 800 °C ±5 °C в течение 120 min; моменты начала и окончания выдержки; способ охлаждения — охлаждение в печи до ≤200 °C с последующей выгрузкой либо ускоренное охлаждение аргоном; атмосфера печи и содержание кислорода/уровень вакуума, например вакуум ≤5×10⁻³ Pa, содержание кислорода ≤100 ppm; общая масса загрузки и номер оснастки; интервал регистрации, рекомендуемо ≤60 s, а на критических участках ≤10 s. Файл кривой должен сохранять исходные точки выборки, а не только снимок экрана; также необходимо вычислять хеш файла sha256 и фиксировать версию регистратора, чтобы исключить последующее добавление кривой.
Правила оценки должны быть записаны в исполнимом виде с тремя статусами A/B/C: статус A — все точки выборки находятся в заданном диапазоне, длительность выдержки не меньше нижнего предела, TUS/SAT действительны; прямой выпуск разрешён. Статус B — кратковременный выход одной точки за пределы, не превышающий ±2 °C и длящийся <3 min; требуется пояснение по отклонению и повторная проверка механических свойств образца-свидетеля, обработанного вместе с загрузкой, после чего возможно разрешение с отступлением. Статус C — недостаточная выдержка, превышение порога отклонения либо прерывание записи с отсутствующим участком; термопартия признаётся несоответствующей, детали изолируются и передаются на рассмотрение MRB. Самостоятельный выпуск путём «добавления выдержки» не допускается. Ключевой принцип: ценность технологической записи состоит в возможности её повторного расчёта третьей стороной по тем же критериям, а не в подтверждении того, что обработка была проведена.
4. Поля сертификатов материалов и уровни доказательности: как проверять EN 10204 3.1 и 3.2
Сертификаты на порошок и на готовое изделие часто ошибочно смешивают. Сертификат качества порошка должен включать номер плавки, химический состав с фактическими значениями каждого элемента, а не только формулировкой «соответствует», распределение частиц D10/D50/D90, расход по Холлу, насыпную плотность, содержание кислорода/азота/водорода и номер партии. Сертификат материала готового изделия классифицируется по EN 10204 как 3.1 — заявление изготовителя, содержащее фактические значения и подписанное уполномоченным представителем, либо 3.2 — документ с дополнительным подтверждением третьей стороны. При проверке необходимо выполнить пять подтверждений: соответствует ли номер сертификата и номер партии таблице сопоставления; входит ли выдавшая документ организация в область признанной компетенции; находятся ли фактические результаты в диапазоне, определённом техническим соглашением; указан ли стандарт метода испытания, например GB/T 228.1 для растяжения, GB/T 231.1 для твёрдости по Бринеллю или ASTM E8/E8M; а также выдан ли сертификат после соответствующей термопартии.
Практический критерий: фактические механические свойства в сертификате должны прослеживаться до образца-свидетеля, обработанного в той же термопартии, либо до образца, отобранного из той же партии. Если сертификат содержит только «типовые значения» без привязки к номеру термопартии, он может использоваться лишь для выбора материала, но не для выпуска данной партии. В техническом соглашении следует заранее указать требование «предоставить сертификат 3.1 с привязкой к heat_treat_lot», чтобы не обнаружить при поставке требование заказчика к 3.2 без предусмотренного участия независимого инспектора.
5. Привязка фактических результатов к термопартии: как не превратить сертификат 3.1 в набор «типовых значений»
Наиболее уязвимое звено цепочки сертификатов — выдача типовых значений из справочника по материалам за фактические результаты конкретной партии. При проверке следует придерживаться жёсткого правила: фактические значения Rm, Rp0.2, A% и твёрдости в сертификате 3.1 должны содержать номер термопартии и номер образца, обеспечивая обратную прослеживаемость к исходной записи образца-свидетеля из той же термопартии либо к записи образца, отобранного из той же партии. Документ, в котором указано лишь «соответствует GB/T 3620.1», но отсутствуют значения и привязка к номеру термопартии, пригоден только для выбора материала и не может быть основанием для выпуска. Пять подтверждений рекомендуется закрепить в форме проверки: соответствие номера сертификата и партии, выдавшая сторона и уполномоченный представитель, диапазон фактических результатов, номер стандарта метода — GB/T 228.1, ASTM E8/E8M, GB/T 231.1 — и дата выдачи относительно соответствующей термопартии.
Критерии приемки необходимо зафиксировать в техническом соглашении, а не согласовывать при поставке. Например, для Ti6Al4V в отожжённом состоянии: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa, A ≥ 8% — это примерные значения, применимый стандарт имеет приоритет. Следует также определить консервативное правило ISO 14253-1 для пограничных значений либо порядок повторных испытаний. При несоответствии хотя бы одного фактического результата объектом действий становится вся термопартия, а не отдельная деталь: замораживаются все детали, связанные с этой термопартией в таблице сопоставления, проводится расширенная проверка соседних термопартий и той же партии порошка, затем решение принимает MRB. Ценность таблицы сопоставления здесь заключается в том, что объём расширенного контроля определяется не предположениями, а готовым поисковым перечнем.
6. Пакет отгрузочных документов и контрольные ворота выпуска: что может проверить заказчик
Рекомендуется закрепить пакет отгрузочных документов в виде шести обязательных компонентов: ① таблица трёхуровневого сопоставления, включая карту размещения build-задания и карту загрузки печи; ② сертификаты TUS/SAT и сроки их действия; ③ исходный набор точек температурной кривой термопартии + хеш + лист оценки A/B/C; ④ сертификат качества порошка и сертификат материала готового изделия с чётким указанием уровня 3.1/3.2; ⑤ отчёт по контролю образцов-свидетелей, обработанных вместе с загрузкой, включая направление отбора, стандарт метода и неопределённость; ⑥ перечень выпуска на уровне деталей, в котором серийные номера однозначно сопоставлены с указанными идентификаторами. При отсутствии любого из шести компонентов контрольные ворота D1–D4 не проходят: D1 — полнота идентификаторов; D2 — температурная кривая имеет статус A; D3 — версия сертификата и фактические результаты замкнуты в прослеживаемую цепочку; D4 — результаты контроля соответствуют техническому соглашению.
Записи должны вестись по принципам ALCOA+: быть attributable — с указанием исполнителя и проверяющего, legible — читаемыми, contemporaneous — своевременными, с метками времени регистратора, а не внесёнными позднее, original — исходными, accurate — точными, complete — полными, consistent — согласованными, enduring — сохраняемыми и available — доступными. Для электронного пакета рекомендуется создавать файл перечня и вычислять общий хеш; заказчик сможет тем же хешем подтвердить, что документы не были заменены. В результате поставляется не только деталь, но и набор доказательств, независимо проверяемый от номера плавки порошка до выпуска готового изделия.
7. Распространённые отказы и контрольный список
Наиболее частые проблемы сводятся к шести пунктам, для каждого из которых необходимо выполнять проверочное действие: разрыв нумерации — проверить наличие в таблице сопоставления деталей без номера термопартии; просроченный TUS или использование вне температурного диапазона — сопоставить срок действия и заданную температуру; кривая представлена снимком экрана без исходных точек — проверить файл выборки и хеш; типовые значения в сертификате выданы за фактические — проверить наличие привязки к номеру термопартии; для образца-свидетеля не зарегистрировано направление отбора — проверить маркировку образца и поля отчёта; одно build-задание прошло две термопартии без раздельной оценки — проверить разделение строк в таблице сопоставления. Рекомендуется ежеквартально выбирать три уже поставленные партии и проводить обратную тренировку «от серийного номера к комплекту из шести документов». Доля успешного прохождения обратной проверки должна составлять ≥95%; непрошедшие пункты должны быть включены в CAPA, а не закрыты добавлением пояснительного документа.
Заключение
Записи партий термообработки и цепочка сертификатов материалов по своей сути являются не документооборотом, а инженерной работой по переводу возможностей технологического процесса в проверяемые поля: трёхуровневое сопоставление отвечает на вопрос «какая это печная партия», TUS/SAT — «достоверна ли печь», кривые и оценка A/B/C — «находился ли процесс под контролем», сертификаты 3.1/3.2 и образцы-свидетели — «чем подтверждён результат», а комплект из шести документов и ворота D1–D4 — «может ли заказчик провести независимую проверку». Для платформы, выстроенной вокруг пути от чертежа к физической поставке, эта цепочка превращает каждую термообработку из статуса «выполнена» в статус «доказуема» и создаёт единую базу для последующего прослеживания качества, рассмотрения претензий и совершенствования процессов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.