
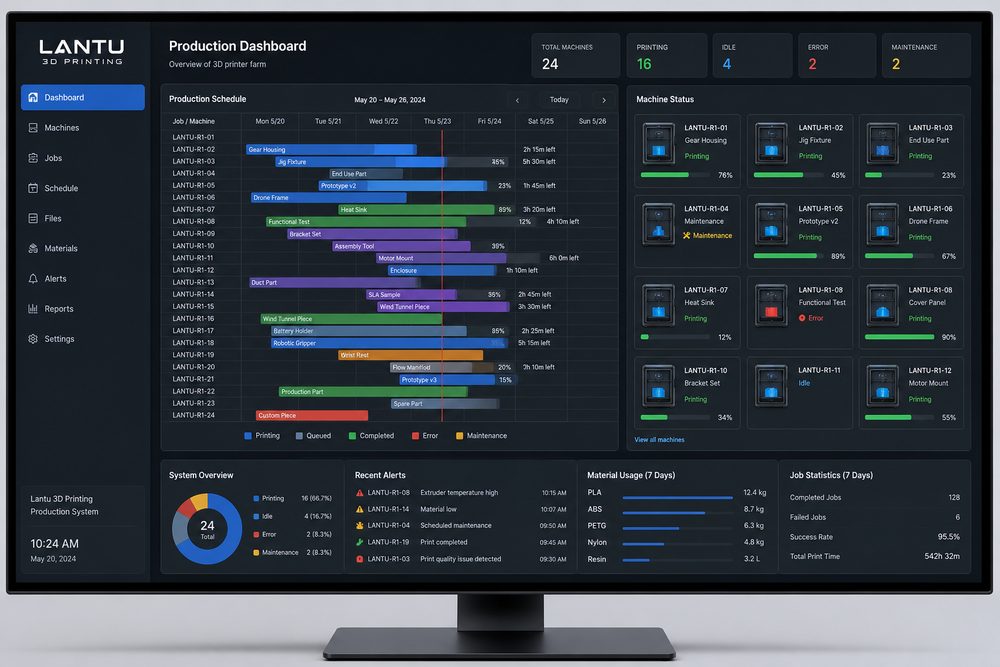
Introdução: programar a impressão 3D não é simplesmente fazer por ordem de chegada
Quando o número de pedidos é pequeno, a programação da produção em impressão 3D parece simples: receber o arquivo, alocar o equipamento, concluir o pós-processamento e enviar. Mas, quando a plataforma processa ao mesmo tempo vários materiais, diferentes processos e pedidos com prazos distintos, o simples critério primeiro a chegar, primeiro a ser atendido pode causar ociosidade dos equipamentos, congestionamento no pós-processamento, pedidos urgentes furando a fila e prazos fora de controle.
O objetivo de programação da produção da lantu3D não é deixar uma única máquina operando em carga máxima, e sim garantir a entrega pontual do conjunto de pedidos. A programação precisa considerar ao mesmo tempo o tempo de impressão, o tempo de resfriamento, a remoção de pó, a cura, o lixamento e a pintura por pulverização, a inspeção de qualidade e a embalagem. Se qualquer etapa se tornar um gargalo, a eficiência da impressão na frente de produção será anulada.
1. Classificação de pedidos: definir primeiro a prioridade de entrega
O primeiro passo da programação da produção é classificar os pedidos. Recomenda-se criar prioridades com base no prazo, no compromisso com o cliente, na complexidade do processo e na duração do pós-processamento. Peças de validação funcional urgentes, lotes pequenos com entrega definida, peças de demonstração e amostras comuns não devem seguir a mesma regra de programação. Para pedidos que precisam ser entregues no prazo, a janela da máquina e os recursos de pós-processamento devem ser reservados com antecedência.
A classificação de pedidos também precisa identificar riscos. Por exemplo, peças de resina com paredes finas têm maior taxa de falha e exigem tempo reservado para retrabalho; peças impressas em metal têm ciclo de pós-processamento longo e exigem agendamento antecipado de tratamento térmico ou usinagem; projetos com várias peças precisam ser enviados juntos, então é necessário acompanhar o tempo de conclusão da peça mais lenta. A prioridade não é quem pressiona mais, mas sim um julgamento de engenharia baseado em compromisso e risco.
2. Pool de tarefas dos equipamentos: agrupar pedidos por material e processo
A eficiência dos equipamentos de impressão 3D depende muito da combinação de tarefas. O processo SLS é adequado para combinar peças do mesmo material e com prazos semelhantes em uma única câmara de pó; o processo SLA exige considerar o tipo de resina, a orientação dos suportes e o ritmo de lavagem e cura; o processo FDM, por sua vez, exige atenção à troca de material e à configuração do bico. Trocas frequentes de material aumentam o tempo de preparação e o risco de qualidade.
Ao criar o pool de tarefas dos equipamentos, os pedidos podem ser divididos em cinco categorias: "pronto para produzir imediatamente", "aguardando confirmação do arquivo", "aguardando confirmação do cliente", "aguardando preparo de material" e "aguardando recursos de pós-processamento". Somente pedidos com informações completas e processo definido entram no pool de produção. Isso evita que o equipamento fique aguardando confirmações e também evita descobrir erros de versão depois da produção.
3. Identificar o verdadeiro gargalo: o pós-processamento muitas vezes é mais apertado do que a impressão
Muitas equipes concentram a programação na quantidade de impressoras e ignoram a capacidade de pós-processamento. Jateamento, tingimento, lixamento, pintura, montagem e inspeção de qualidade podem se tornar gargalos. Um lote pode terminar a impressão em 8 horas, mas se o pós-processamento exigir 16 horas, a entrega não pode ser prometida apenas com base no término da impressão.
Recomenda-se criar uma tabela de capacidade por processo, registrando quantas peças ou quantas horas cada tipo de pós-processamento pode concluir por dia. Por exemplo, o jateamento pode processar uma determinada quantidade de peças de nylon por hora; o polimento de resina transparente pode exigir 20 a 40 minutos por peça; a pintura também precisa considerar primer, tinta de acabamento e tempo de secagem. O sistema de programação deve incluir esses tempos no cálculo do prazo, em vez de colocar as peças na fila só depois que a impressão termina.
4. Ajuste dinâmico: usar dados para reduzir emergências de última hora
No chão de fábrica, é inevitável haver alarmes de equipamento, falhas de impressão, alterações solicitadas pelo cliente e atrasos logísticos. A programação dinâmica precisa ter dados de status em tempo real, incluindo operação dos equipamentos, tempo restante das tarefas, reimpressões após falhas, fila de pós-processamento e resultados de inspeção de qualidade. Cada ajuste deve registrar a causa, para evitar que o mesmo tipo de problema se repita.
Para pedidos em período de pico, pode-se adotar duas revisões de programação por dia: pela manhã, confirmar as impressões e o pós-processamento que precisam ser concluídos naquele dia; à tarde, ajustar o plano do dia seguinte com base no progresso real. Para pedidos críticos, defina pontos de alerta, como quando um item ultrapassa em 20% o tempo planejado de conclusão e ainda não entrou na próxima etapa, acionando a intervenção do gerente do projeto.
Conclusão: uma boa programação faz a manufatura flexível ser realmente flexível
A vantagem da impressão 3D é a resposta rápida e a produção de múltiplos produtos, mas sem gestão da programação, essa vantagem é consumida pela desorganização do chão de fábrica. Por meio da classificação de pedidos, da agregação em pool de tarefas, da identificação de gargalos e do ajuste dinâmico, as empresas podem manter a entrega estável mesmo em períodos de grande demanda. A lantu3D espera usar a gestão em plataforma para que cada tarefa de impressão entre em um ritmo produtivo visível, controlável e otimizado.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.