
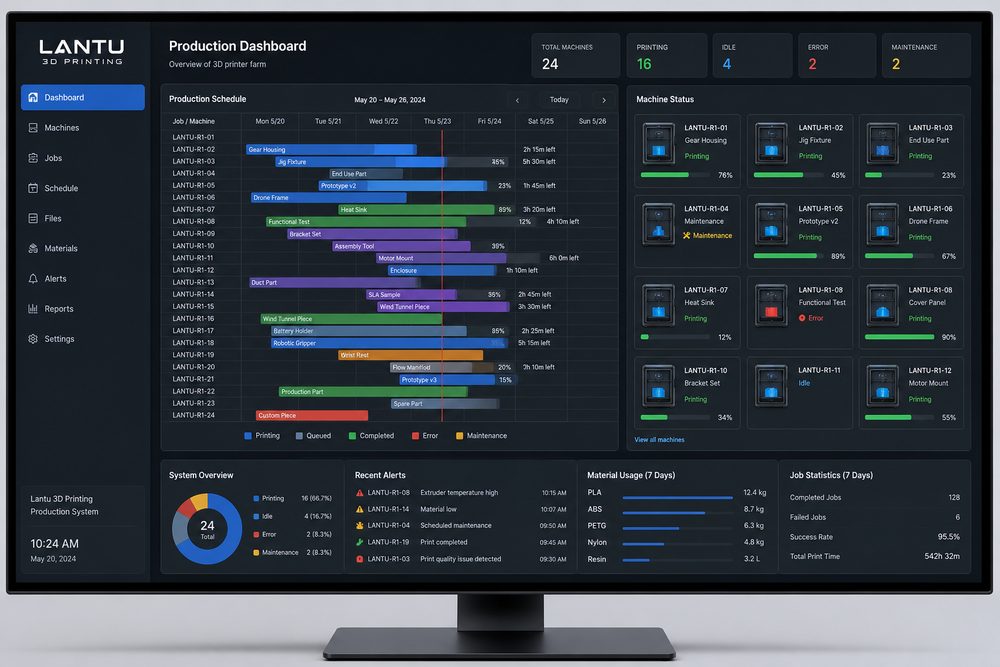
Введение: планирование 3D-печати — это не просто правило «кто первый пришёл, того первым обслужили»
Когда заказов немного, планирование 3D-печати кажется простым: получили файл, назначили оборудование, выполнили постобработку, отправили. Но когда платформа одновременно обрабатывает заказы с разными материалами, разными технологиями и разными сроками, простое правило «кто первый пришёл, того первым обслужили» приводит к простоям оборудования, заторам на постобработке, очередям из срочных заказов и срыву сроков.
Цель производственного диспетчерирования в Ланьту 3D — не максимальная загрузка одной машины, а своевременная поставка всего заказа. При планировании нужно учитывать время печати, время охлаждения, очистку от порошка, отверждение, шлифовку и окраску, контроль качества и упаковку. Любой из этих этапов, став узким местом, сведёт на нет эффективность печати на фронтальном участке.
I. Классификация заказов: сначала определите приоритет поставки
Первый шаг в производственном диспетчерировании — это классификация заказов. Рекомендуется выстраивать приоритеты по сроку, обязательствам перед клиентом, сложности технологии и длительности постобработки. Срочные функциональные прототипы, мелкосерийные отгрузочные партии, выставочные образцы и обычные тестовые образцы не должны планироваться по одному и тому же правилу. Для заказов, которые необходимо отгрузить точно в срок, следует заранее закреплять окно оборудования и ресурсы постобработки.
При классификации заказов нужно также учитывать риски. Например, тонкостенные смоляные детали имеют более высокий процент брака, поэтому необходимо резервировать время на переделку; металлические детали имеют длинный цикл постобработки, поэтому термообработку или механическую обработку следует планировать заранее; проекты из нескольких деталей отгружаются только после комплектации всех позиций, поэтому важно отслеживать время завершения самой медленной детали. Приоритет определяется не тем, кто настойчивее торопит, а инженерной оценкой обязательств и рисков.
II. Пул задач для оборудования: группируйте заказы по материалам и технологиям
Эффективность 3D-принтера во многом зависит от того, как сформирован набор задач. Технология SLS хорошо подходит для объединения деталей из одного материала и с близкими сроками в один порошковый цикл; для SLA нужно учитывать тип смолы, направление поддержек и ритм промывки и отверждения; для FDM важно следить за сменой материала и конфигурацией сопел. Частая смена материала увеличивает время подготовки и повышает риск снижения качества.
При создании пула задач для оборудования можно разделить заказы на пять категорий: «можно запускать немедленно», «ожидает подтверждения файла», «ожидает подтверждения клиента», «ожидает подготовки материала», «ожидает ресурсов постобработки». В производственный пул должны попадать только заказы с полным комплектом данных и понятной технологией. Это позволяет избежать ожидания оборудования из-за согласований, а также ситуации, когда после запуска обнаруживается ошибка в версии файла.
III. Выявление настоящих узких мест: постобработка часто напряжённее, чем печать
Многие команды делают акцент на количестве принтеров и при этом игнорируют возможности постобработки. Пескоструйная обработка, окрашивание, шлифовка, напыление, сборка и контроль качества — всё это может стать узким местом. Партия может быть напечатана за 8 часов, но если постобработка занимает 16 часов, нельзя обещать отгрузку, ориентируясь только на окончание печати.
Рекомендуется вести таблицу производственной мощности по операциям и фиксировать, сколько деталей или человеко-часов может быть выполнено в день для каждого вида постобработки. Например, пескоструйная обработка может обрабатывать определённое количество нейлоновых деталей в час, прозрачная полировка смолы для одной детали может занимать 20–40 минут, а окраска требует ещё и времени на грунт, финишное покрытие и сушку. Система планирования должна включать эти интервалы в расчёт срока поставки, а не ставить заказ в очередь только после окончания печати.
IV. Динамическая корректировка: используйте данные, чтобы меньше тушить пожары
На производстве неизбежно возникают аварии оборудования, сбои печати, изменения от клиента и задержки логистики. Для динамического диспетчерирования нужны данные о состоянии в реальном времени, включая работу оборудования, оставшееся время задач, перепечатку после сбоя, очередь постобработки и результаты контроля качества. Каждую корректировку следует фиксировать вместе с причиной, чтобы одни и те же проблемы не повторялись снова и снова.
Для заказов в пиковые периоды можно применять две диспетчерские сверки в день: утром подтверждать печать и постобработку, которые обязательно должны быть завершены в этот день, а во второй половине дня корректировать план на следующий день на основе фактического прогресса. Для ключевых заказов следует задавать контрольные точки: если спустя 20% сверх планового срока завершения заказ всё ещё не перешёл на следующую операцию, должен автоматически подключаться менеджер проекта.
Заключение: хорошее диспетчерирование делает гибкое производство действительно гибким
Преимущество 3D-печати заключается в быстрой реакции и возможности многономенклатурного производства, но без управления диспетчеризацией это преимущество поглощается производственным хаосом. Благодаря классификации заказов, объединению задач в пул, выявлению узких мест и динамической корректировке компания может сохранять стабильность поставок даже в периоды пиковых заказов. Ланьту 3D стремится с помощью платформенного управления сделать каждый производственный заказ частью прозрачного, контролируемого и оптимизируемого ритма производства.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.