
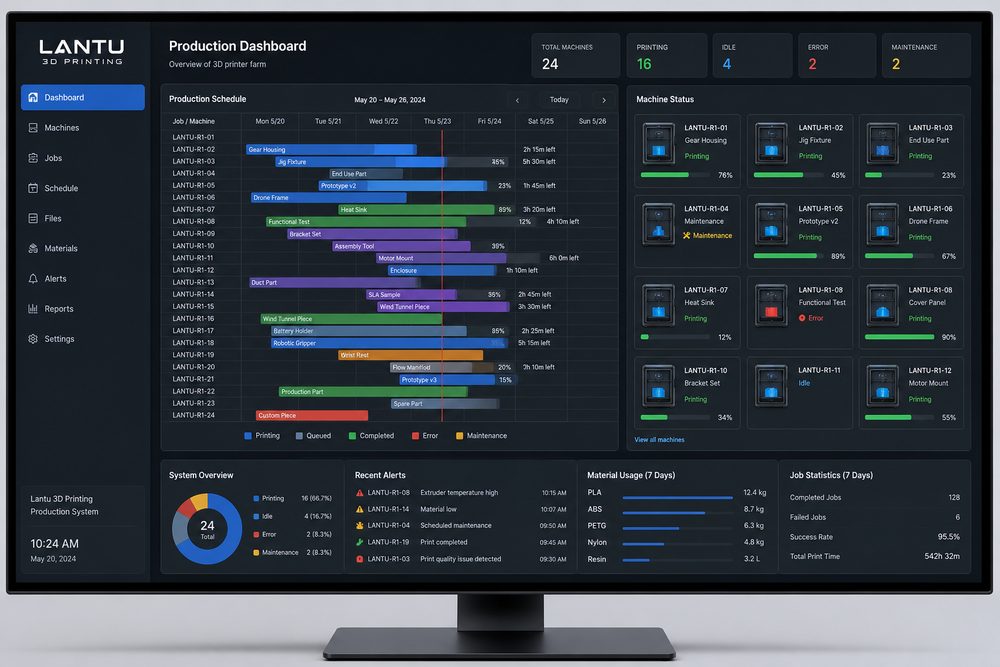
Introduction : l’ordonnancement en impression 3D ne se résume pas au premier arrivé, premier servi
Lorsque le nombre de commandes est faible, l’ordonnancement de la production en impression 3D semble très simple : réception du fichier, affectation de l’équipement, réalisation du post-traitement, expédition. Mais lorsque la plateforme traite simultanément plusieurs matériaux, plusieurs procédés et des commandes avec des délais différents, le simple principe du premier arrivé, premier servi entraîne de l’inactivité machine, des engorgements en post-traitement, l’insertion de commandes urgentes et une perte de maîtrise des délais.
L’objectif de planification de la production chez lantu3D n’est pas de faire tourner une seule machine à pleine charge, mais de livrer l’ensemble des commandes dans les délais. L’ordonnancement doit prendre en compte simultanément le temps d’impression, le temps de refroidissement, le nettoyage de poudre, le temps de polymérisation, le ponçage et la peinture, le contrôle qualité et l’emballage. Si l’une de ces étapes devient un goulot d’étranglement, l’efficacité de l’impression en amont est annulée.
1. Hiérarchisation des commandes : définir d’abord les priorités de livraison
La première étape de l’ordonnancement de la production est la hiérarchisation des commandes. Il est recommandé d’établir des priorités selon le délai, l’engagement client, la complexité du procédé et la durée du post-traitement. Les pièces de validation fonctionnelle urgentes, les pièces livrées en petite série, les pièces de présentation et les échantillons standards ne doivent pas suivre la même règle d’ordonnancement. Pour les commandes qui doivent impérativement être livrées à temps, il faut verrouiller à l’avance les créneaux machine et les ressources de post-traitement.
La hiérarchisation des commandes doit aussi identifier les risques. Par exemple, les pièces en résine à paroi mince présentent un taux d’échec plus élevé et nécessitent une marge de reprise ; les pièces imprimées en métal ont un cycle de post-traitement plus long et exigent d’anticiper le traitement thermique ou l’usinage ; les projets composés de plusieurs pièces ne peuvent être expédiés qu’une fois l’ensemble complet, il faut donc surveiller le délai d’achèvement de la pièce la plus lente. La priorité ne dépend pas de la pression exercée par le client, mais d’une évaluation technique fondée sur les engagements et les risques.
2. Pool de tâches machines : regrouper les commandes par matériau et procédé
L’efficacité d’une machine d’impression 3D dépend fortement de la combinaison des tâches. Le procédé SLS se prête au regroupement de pièces d’un même matériau et de délais proches dans une seule chambre de poudre ; le procédé SLA doit tenir compte du type de résine, de l’orientation des supports et du rythme de nettoyage et de polymérisation ; le procédé FDM doit, lui, se concentrer sur les changements de matériau et la configuration des buses. Les changements fréquents de matériau augmentent le temps de préparation et les risques qualité.
Lors de la création d’un pool de tâches machines, il est possible de répartir les commandes en cinq catégories : « production immédiate », « en attente de validation du fichier », « en attente de validation client », « en attente de préparation matière » et « en attente de ressources de post-traitement ». Seules les commandes dont les données sont complètes et le procédé clairement défini entrent dans le pool de production. Cela permet d’éviter que la machine attende une validation et d’éviter aussi de découvrir une erreur de version après la production.
3. Identifier le vrai goulot d’étranglement : le post-traitement est souvent plus tendu que l’impression
De nombreuses équipes concentrent l’ordonnancement sur le nombre d’imprimantes et négligent la capacité de post-traitement. Le sablage, la teinture, le ponçage, la peinture, l’assemblage et le contrôle qualité peuvent tous devenir des goulots d’étranglement. Un lot peut être imprimé en 8 heures, mais si le post-traitement prend 16 heures, il n’est pas possible de promettre la livraison uniquement à partir de la fin de l’impression.
Il est conseillé d’établir un tableau des capacités par opération, en enregistrant pour chaque type de post-traitement le nombre de pièces ou le nombre d’heures de travail réalisables par jour. Par exemple, le sablage peut traiter un certain nombre de pièces en nylon par heure, le polissage d’une pièce en résine transparente peut prendre 20 à 40 minutes, et la peinture nécessite en plus une sous-couche, une couche de finition et un temps de séchage. Le système d’ordonnancement doit intégrer ces durées dans le calcul des délais, au lieu de laisser les pièces attendre dans une file d’attente après l’impression.
4. Ajustement dynamique : réduire les interventions d’urgence grâce aux données
Sur le terrain, il est inévitable de rencontrer des alarmes machine, des échecs d’impression, des modifications demandées par le client et des retards logistiques. L’ordonnancement dynamique doit disposer de données d’état en temps réel, notamment l’état des machines, le temps restant des tâches, les réimpressions après échec, la file d’attente du post-traitement et les résultats de contrôle qualité. Chaque ajustement doit être consigné avec son motif, afin d’éviter la répétition des mêmes problèmes.
Pour les commandes en période de pointe, on peut adopter deux revues d’ordonnancement par jour : le matin pour confirmer les impressions et le post-traitement à terminer dans la journée, puis l’après-midi pour ajuster le plan du lendemain en fonction de l’avancement réel. Les commandes clés peuvent être dotées de points d’alerte : si elles dépassent de 20 % le temps de fin prévu sans être passées à l’étape suivante, l’intervention du chef de projet est déclenchée.
Conclusion : un bon ordonnancement rend la fabrication flexible réellement flexible
L’avantage de l’impression 3D est sa capacité de réponse rapide et sa fabrication multi-références, mais sans gestion de l’ordonnancement, cet avantage est absorbé par le désordre sur site. Grâce à la hiérarchisation des commandes, au regroupement des tâches, à l’identification des goulots d’étranglement et à l’ajustement dynamique, les entreprises peuvent maintenir des livraisons stables pendant les pics de commandes. lantu3D espère, grâce à une gestion plateforme, faire en sorte que chaque tâche d’impression entre dans un rythme de production visible, maîtrisable et optimisable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.