
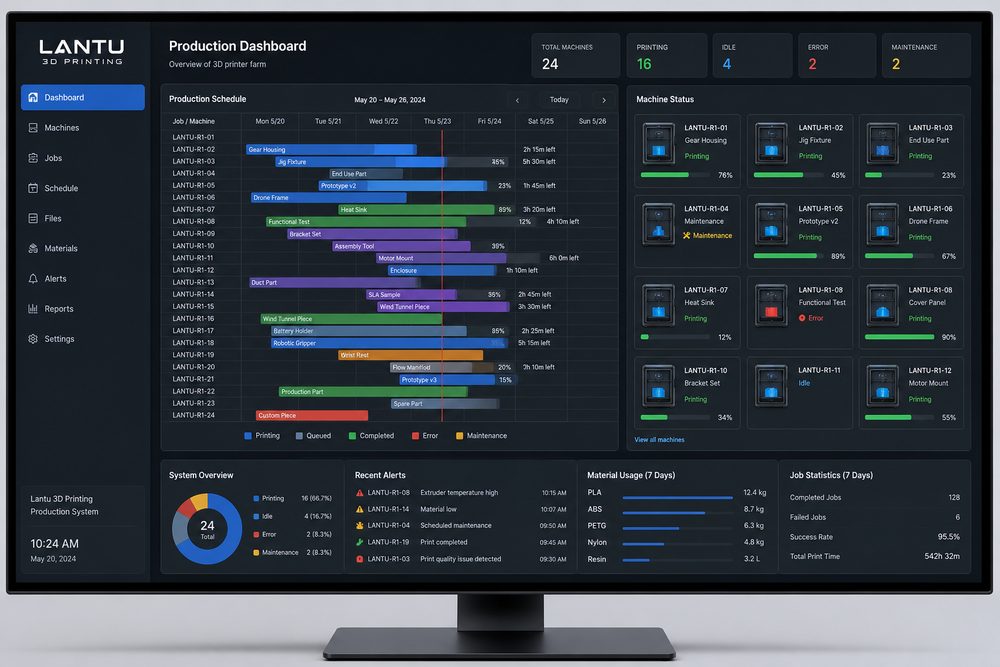
はじめに:3Dプリントの排産は単純な先着順ではない
受注数が少ないとき、3Dプリントの排産はとても単純に見えます。ファイルを受け取り、設備を手配し、後処理を行い、出荷するだけです。しかし、同じプラットフォームで複数の材料、複数の工法、異なる納期の注文を同時に処理するようになると、単純な先着順では設備の遊休、後処理の渋滞、緊急案件の割り込み、納期管理の崩壊を招きます。
ブループリント3Dの生産スケジューリングの目的は、単一設備の最大稼働ではなく、受注全体を予定どおりに納品することです。排産では、プリント時間、冷却時間、粉末除去時間、硬化時間、研磨・塗装時間、検査、梱包を同時に考慮する必要があります。いずれか一つの工程がボトルネックになると、前工程のプリント効率は相殺されてしまいます。
一、受注の等級分け:まず納期優先度を明確にする
生産スケジューリングの第一歩は、受注の等級分けです。納期、顧客との約束、工法の複雑度、後処理時間に基づいて優先度を設定することを推奨します。緊急の機能検証品、小ロットの納品品、展示用サンプル、通常の試作品を同じ排産ルールで扱うべきではありません。必ず期限どおりに納品しなければならない注文については、設備枠と後処理リソースを事前に確保しておく必要があります。
受注の等級分けでは、リスクの特定も重要です。たとえば、薄肉樹脂部品は失敗率が高いため、再製作時間を確保しておく必要があります。金属プリント品は後処理サイクルが長いため、熱処理や機械加工を早めに組み込むべきです。複数部品のセット案件は、すべて揃ってから出荷する必要があるため、最も遅い部品の完了時刻に注意しなければなりません。優先順位は「誰が急かすか」ではなく、約束とリスクに基づくエンジニアリング判断です。
二、設備タスクプール:材料と工法で受注を集約する
3Dプリント設備の効率は、タスクの組み合わせに大きく左右されます。SLS工法では、同じ材料で納期が近い部品を一つの粉槽にまとめるのが適しています。SLA工法では、樹脂の種類、サポート方向、洗浄・硬化のリズムを考慮する必要があります。FDM工法では、材料切り替えとノズル構成が重要です。材料の頻繁な切り替えは、準備時間の増加と品質リスクを招きます。
設備タスクプールを構築するときは、受注を「すぐに生産可能」「ファイル確認待ち」「顧客確認待ち」「材料準備待ち」「後処理リソース待ち」の5分類に分けることができます。生産プールに入れるのは、資料が揃い、工法が明確な注文だけです。これにより、設備が確認待ちで止まることを防ぎ、また生産後にバージョン違いが発覚する事態も避けられます。
三、本当のボトルネックを見極める:後処理はプリント以上に逼迫しやすい
多くのチームは排産の焦点をプリンター台数に置きがちですが、後処理能力を見落としています。サンドブラスト、着色、研磨、塗装、組立、検査はすべてボトルネックになり得ます。あるバッチが8時間でプリント完了しても、後処理に16時間かかるなら、プリント終了時刻だけで納品を約束することはできません。
工程別の能力表を作成し、各後処理が1日に処理できる個数または工数を記録することを推奨します。たとえば、サンドブラストは1時間あたり一定数のナイロン部品を処理でき、透明樹脂の研磨は1個あたり20〜40分かかる場合があります。塗装には下塗り、上塗り、乾燥時間も必要です。スケジューリングシステムは、プリント完了後に並ばせるのではなく、これらの時間を納期計算に組み込むべきです。
四、動的調整:データで突発対応を減らす
現場では、設備アラーム、プリント失敗、顧客による仕様変更、物流遅延は避けられません。動的スケジューリングには、設備稼働状況、残り時間、再印刷、後処理の待ち行列、検査結果などのリアルタイム状態データが必要です。調整を行うたびに原因を記録し、同じ問題の再発を防がなければなりません。
繁忙期の受注については、1日2回のスケジューリングレビューを行うとよいでしょう。午前中に当日中に必ず完了させるプリントと後処理を確認し、午後に実際の進捗に応じて翌日の計画を調整します。重要案件には警戒時点を設定し、予定完了時間を20%超過しても次工程に進んでいない場合は、プロジェクトマネージャーが介入する仕組みにします。
まとめ:優れたスケジューリングが柔軟製造を本当に柔軟にする
3Dプリントの強みは、迅速な応答と多品種製造にあります。しかし、スケジューリング管理がなければ、その強みは現場の混乱で失われてしまいます。受注の等級分け、タスクプールの集約、ボトルネックの把握、動的調整を通じて、企業は受注が集中する時期でも安定した納品を維持できます。ブループリント3Dは、プラットフォーム型の管理によって、すべてのプリントタスクを可視化・制御可能・最適化可能な生産リズムへと導くことを目指しています。