
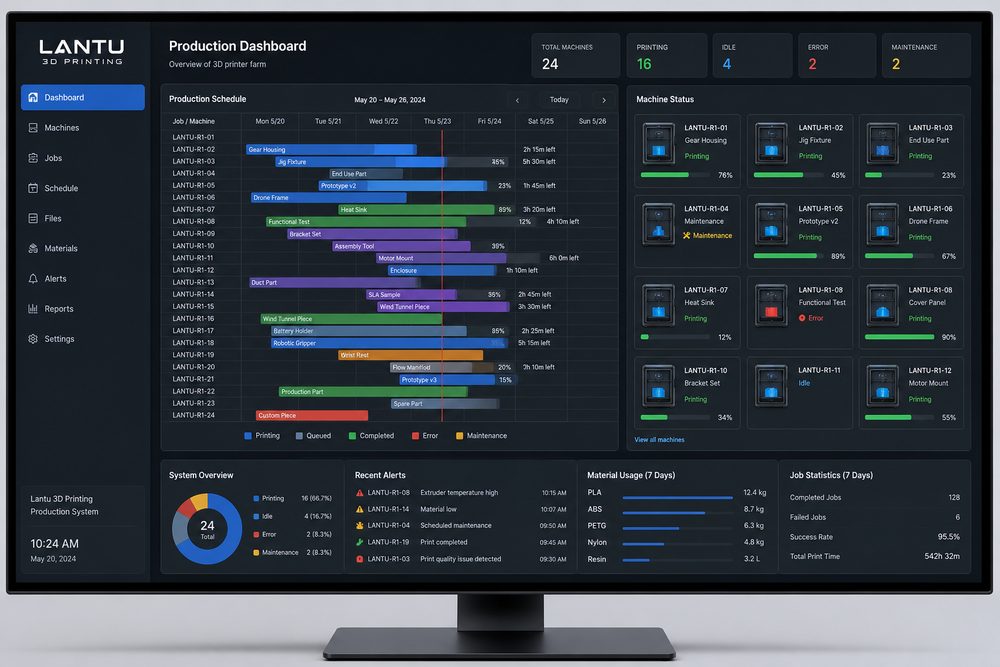
Einleitung: 3D-Druck-Feinplanung ist nicht einfach „wer zuerst kommt, mahlt zuerst“
Wenn die Auftragszahl gering ist, wirkt die Feinplanung im 3D-Druck ganz einfach: Datei empfangen, Maschine zuweisen, Nachbearbeitung durchführen, versenden. Wenn eine Plattform jedoch gleichzeitig Aufträge mit mehreren Materialien, unterschiedlichen Verfahren und verschiedenen Lieferterminen verarbeitet, führt ein einfaches „wer zuerst kommt, wird zuerst bearbeitet“ zu Leerlauf an den Maschinen, Staus in der Nachbearbeitung, Vordrängeln dringender Aufträge und außer Kontrolle geratenden Lieferterminen.
Das Produktionsplanungsziel von lantu3D ist nicht die maximale Auslastung einer einzelnen Maschine, sondern die termingerechte Auslieferung des gesamten Auftragsbestands. Bei der Feinplanung müssen Druckzeit, Abkühlzeit, Entpulverungszeit, Aushärtezeit, Schleif- und Lackierzeit, Qualitätsprüfung und Verpackung gemeinsam berücksichtigt werden. Sobald ein Schritt zum Engpass wird, werden die Effizienzvorteile des vorderen Druckprozesses wieder zunichtegemacht.
1. Auftragspriorisierung: Lieferprioritäten zuerst klar definieren
Der erste Schritt in der Produktionsplanung ist die Auftragsklassifizierung. Es empfiehlt sich, Prioritäten anhand von Liefertermin, Kundenverpflichtung, Prozesskomplexität und Nachbearbeitungsdauer festzulegen. Dringende Funktionsmuster, Kleinserien für die Auslieferung, Präsentationsmodelle und Standardsamples sollten nicht nach derselben Planungsregel behandelt werden. Für Aufträge, die zwingend termingerecht geliefert werden müssen, sollten Maschinenfenster und Nachbearbeitungsressourcen im Voraus reserviert werden.
Bei der Priorisierung müssen auch Risiken erkannt werden. Beispielsweise weisen dünnwandige Harzteile eine höhere Ausfallrate auf, daher sollte Zeit für Nacharbeit eingeplant werden; Metall-3D-Druckteile haben lange Nachbearbeitungszyklen, daher sollten Wärmebehandlung oder Zerspanung frühzeitig eingeplant werden; Mehrteilsätze können erst versendet werden, wenn alle Teile vollständig sind, daher muss der späteste Fertigstellungstermin des langsamsten Teils berücksichtigt werden. Priorität basiert nicht darauf, wer am lautesten drängt, sondern auf einer technischen Bewertung von Zusagen und Risiken.
2. Gerätepools: Aufträge nach Material und Verfahren bündeln
Die Effizienz von 3D-Druckanlagen hängt in hohem Maße von der Zusammenstellung der Aufgaben ab. Das SLS-Verfahren eignet sich dafür, identisches Material und Teile mit ähnlichem Liefertermin zu einem Pulverbett zu bündeln; beim SLA-Verfahren müssen Harztyp, Stützstruktur-Orientierung und Reinigungs-/Aushärtungs-Taktung berücksichtigt werden; beim FDM-Verfahren stehen Materialwechsel und Düsenkonfiguration im Vordergrund. Häufige Materialwechsel erhöhen Vorbereitungszeit und Qualitätsrisiken.
Beim Aufbau eines Gerätepools lassen sich Aufträge in fünf Kategorien einteilen: „sofort produzierbar“, „wartet auf Dateifreigabe“, „wartet auf Kundenfreigabe“, „wartet auf Materialbereitstellung“ und „wartet auf Nachbearbeitungsressourcen“. Nur Aufträge mit vollständigen Unterlagen und klar definiertem Prozess gelangen in den Produktionspool. So werden Wartezeiten der Maschinen auf Freigaben vermieden und zugleich Fehler durch falsche Dateiversionen nach Produktionsstart ausgeschlossen.
3. Den echten Engpass erkennen: Nachbearbeitung ist oft stärker ausgelastet als der Druck
Viele Teams konzentrieren sich bei der Feinplanung auf die Anzahl der Drucker und übersehen dabei die Nachbearbeitungskapazität. Sandstrahlen, Färben, Schleifen, Lackieren, Montage und Qualitätsprüfung können ebenfalls zum Engpass werden. Ein Los kann in 8 Stunden gedruckt sein, während die Nachbearbeitung 16 Stunden benötigt; dann darf die Auslieferung nicht allein auf Basis des Druckendes zugesagt werden.
Es empfiehlt sich, eine Kapazitätstabelle für alle Prozessschritte zu erstellen und zu dokumentieren, wie viele Teile oder Arbeitsstunden pro Tag in jeder Nachbearbeitungsart bewältigt werden können. So kann beispielsweise Sandstrahlen pro Stunde eine bestimmte Menge an Nylonteilen verarbeiten, transparentes Harzpolieren kann pro Teil 20 bis 40 Minuten dauern, und beim Lackieren müssen zudem Grundierung, Decklack und Trockenzeiten berücksichtigt werden. Das Planungssystem sollte diese Zeiten in die Lieferterminberechnung einbeziehen, anstatt die Teile erst nach dem Druckende in eine Warteschlange zu stellen.
4. Dynamische Anpassung: Mit Daten das „Feuerlöschen“ reduzieren
In der Produktion sind Gerätealarme, Fehldrucke, Kundenänderungen und Logistikverzögerungen unvermeidlich. Eine dynamische Planung benötigt Echtzeitstatusdaten, darunter Maschinenstatus, verbleibende Laufzeit der Aufträge, Neudruck nach Fehlern, Warteschlangen in der Nachbearbeitung und Prüfergebnisse. Jede Anpassung sollte mit der Ursache dokumentiert werden, damit ähnliche Probleme nicht wiederholt auftreten.
Für Aufträge in Spitzenzeiten kann eine zweimal tägliche Planungsprüfung eingeführt werden: morgens wird bestätigt, welche Druck- und Nachbearbeitungsaufträge noch am selben Tag abgeschlossen werden müssen; nachmittags wird der Plan für den Folgetag anhand des tatsächlichen Fortschritts angepasst. Für kritische Aufträge werden Warnzeitpunkte definiert: Wenn ein Auftrag 20 % über der geplanten Fertigstellungszeit liegt und noch nicht in den nächsten Prozessschritt übergegangen ist, wird automatisch der Projektmanager eingebunden.
Fazit: Gute Planung macht flexible Fertigung wirklich flexibel
Die Stärke des 3D-Drucks liegt in schneller Reaktion und der Fertigung kleiner, vielfältiger Serien. Ohne Produktionssteuerung werden diese Vorteile jedoch durch Chaos in der Werkstatt aufgezehrt. Durch Auftragspriorisierung, Bündelung in Gerätepools, Engpassanalyse und dynamische Anpassung können Unternehmen auch in Auftragsspitzen eine stabile Auslieferung gewährleisten. lantu3D setzt auf plattformbasierte Verwaltung, damit jeder Druckauftrag in einen transparenten, kontrollierbaren und optimierbaren Produktionsrhythmus eingebettet wird.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.