
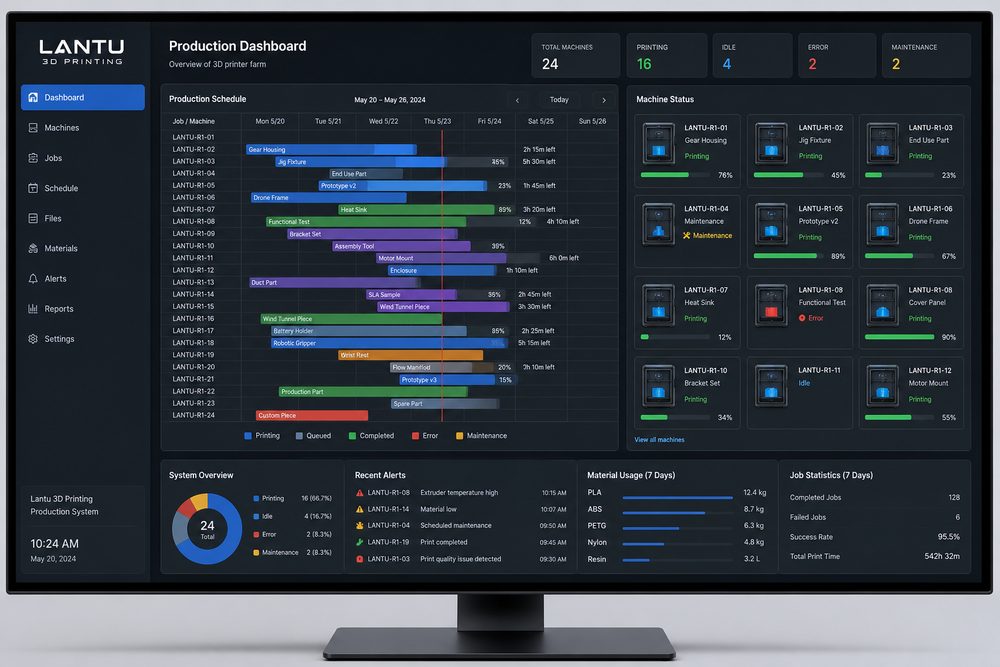
Inleiding: 3D-printplanning is niet simpelweg wie het eerst komt, het eerst maalt
Wanneer het aantal orders klein is, lijkt 3D-printplanning eenvoudig: bestand ontvangen, machine inplannen, nabewerking afronden en verzenden. Maar zodra een platform meerdere materialen, verschillende processen en orders met uiteenlopende levertijden tegelijk verwerkt, leidt simpel FIFO-principe tot stilstand van machines, opstoppingen in de nabewerking, het voorbij laten gaan van urgente orders en levertermijnen die uit de hand lopen.
Het productiedoel van lantu3D is niet om één machine maximaal te laten draaien, maar om de totale orderstroom op tijd te leveren. Planning moet tegelijk rekening houden met printtijd, afkoeltijd, poederverwijdering, uithardingstijd, schuur- en spuitwerk, kwaliteitscontrole en verpakking. Als één stap een bottleneck wordt, gaat de efficiëntiewinst aan de voorkant verloren.
1. Orderclassificatie: bepaal eerst de leveringsprioriteit
De eerste stap in productieplanning is orderclassificatie. Het is aan te raden een prioriteitensysteem op te zetten op basis van levertijd, klantafspraak, procescomplexiteit en nabewerkingstijd. Spoedonderdelen voor functionele validatie, kleine series voor levering, displaymodellen en standaard samples mogen niet volgens dezelfde planningsregels worden behandeld. Voor orders die absoluut op tijd geleverd moeten worden, moeten machinevensters en nabewerkingscapaciteit vooraf worden gereserveerd.
Bij orderclassificatie moet je ook risico's identificeren. Dunwandige harsonderdelen hebben bijvoorbeeld een hogere faalkans en vereisen reservecapaciteit voor herwerk; metalen printdelen hebben een lange nabewerkingscyclus en moeten eerder worden ingepland voor warmtebehandeling of verspaning; projecten met meerdere onderdelen kunnen pas worden verzonden wanneer alles compleet is, dus de afrondtijd van het langzaamste onderdeel is bepalend. Prioriteit gaat niet over wie het hardst aandringt, maar over een technische beoordeling op basis van afspraak en risico.
2. Machine-taakpool: orders bundelen op materiaal en proces
De efficiëntie van 3D-printmachines hangt in hoge mate af van de combinatie van taken. Het SLS-proces is geschikt om onderdelen van hetzelfde materiaal en met vergelijkbare levertijden samen in één poederbed te plaatsen; bij SLA moet je rekening houden met het type hars, de oriëntatie van supports en het ritme van reinigen en uitharden; bij FDM zijn vooral materiaalwissels en nozzleconfiguraties belangrijk. Frequente materiaalwissels verhogen de voorbereidingstijd en het kwaliteitsrisico.
Bij het opzetten van een machine-taakpool kun je orders opdelen in vijf categorieën: "direct produceerbaar", "wacht op bestandsbevestiging", "wacht op klantbevestiging", "wacht op materiaalvoorbereiding" en "wacht op nabewerkingscapaciteit". Alleen orders met complete documentatie en een helder proces gaan de productiepoule in. Zo voorkom je dat machines wachten op bevestiging en voorkom je ook dat er pas na productie wordt ontdekt dat er een verkeerde versie is gebruikt.
3. Het echte knelpunt herkennen: nabewerking is vaak krapper dan het printen zelf
Veel teams richten de planning vooral op het aantal printers en negeren de capaciteit van de nabewerking. Stralen, kleuren, schuren, spuiten, assemblage en kwaliteitscontrole kunnen allemaal bottlenecks vormen. Een batch kan in 8 uur geprint zijn, maar als de nabewerking 16 uur duurt, kun je levering niet alleen afleiden van het moment waarop het printen klaar is.
Het is aan te raden een procescapaciteitstabel op te zetten waarin per type nabewerking staat hoeveel onderdelen of arbeidsuren per dag kunnen worden verwerkt. Bijvoorbeeld: stralen kan per uur een bepaald aantal nylon onderdelen verwerken, het polijsten van transparante harsdelen kan 20 tot 40 minuten per stuk kosten, en spuitwerk vereist ook primer, aflak en droogtijd. Het planningssysteem moet deze tijden meenemen in de berekening van de levertermijn, in plaats van ze pas in te plannen nadat het printen klaar is.
4. Dynamisch bijsturen: met data minder brandjes blussen
Op de werkvloer zijn machine-alarmen, mislukte prints, revisies van klanten en logistieke vertragingen onvermijdelijk. Dynamische sturing vereist realtime statusgegevens, waaronder machine-status, resterende taakduur, herdruk na een fout, wachtrijen in de nabewerking en kwaliteitscontrole-resultaten. Elke aanpassing moet met een reden worden vastgelegd, zodat dezelfde problemen niet steeds terugkomen.
Voor orders in piekperiodes kun je twee keer per dag een planningsreview houden: ’s ochtends bevestig je welke print- en nabewerkingsstappen die dag absoluut af moeten zijn, en ’s middags pas je het plan voor de volgende dag aan op basis van de daadwerkelijke voortgang. Voor kritieke orders stel je waarschuwingsmomenten in: als meer dan 20% van de geplande eindtijd is verstreken en een order nog steeds niet naar de volgende processtap is gegaan, wordt automatisch de projectmanager ingeschakeld.
Conclusie: goede planning maakt flexibele productie echt flexibel
Het voordeel van 3D-printen is snelle respons en productie van veel varianten, maar zonder planningsbeheer wordt dat voordeel opgeslokt door chaos op de werkvloer. Door orderclassificatie, bundeling in een taakpool, bottleneckdetectie en dynamisch bijsturen kunnen bedrijven ook bij piekbelasting een stabiele levering behouden. lantu3D wil met platformgebaseerd beheer ervoor zorgen dat elke printtaak terechtkomt in een productieproces dat zichtbaar, beheersbaar en optimaliseerbaar is.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.