
Introducción: programar en impresión 3D no es simplemente atender por orden de llegada
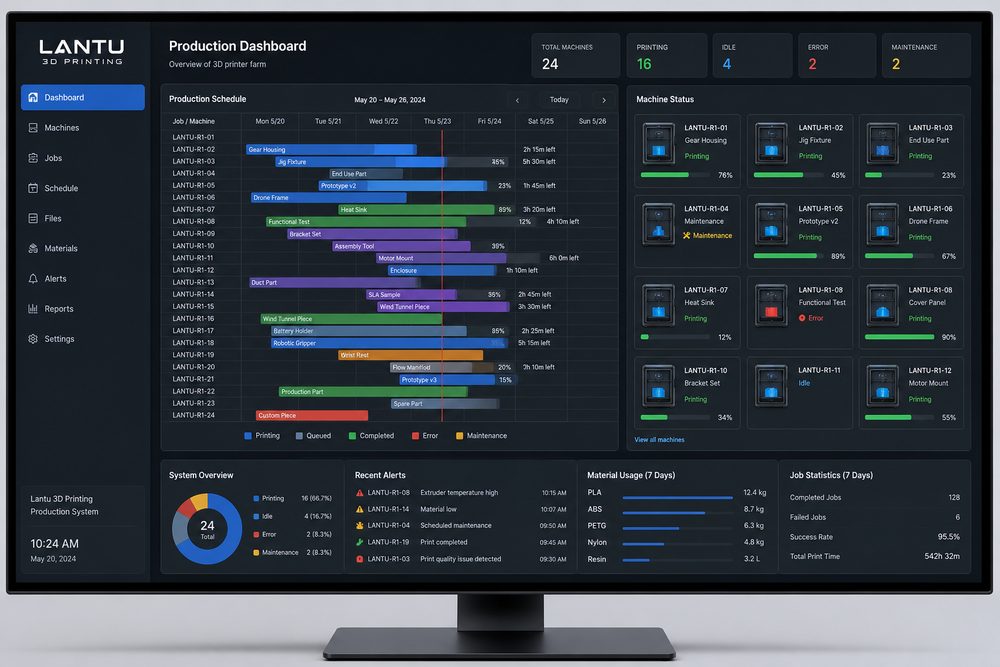
Cuando el número de pedidos es reducido, la programación de la producción en impresión 3D parece muy sencilla: recibir los archivos, asignar el equipo, completar el posprocesado y enviar. Pero cuando una plataforma gestiona al mismo tiempo múltiples materiales, varios procesos y pedidos con distintos plazos de entrega, aplicar un simple criterio de primero en llegar, primero en salir provoca inactividad de los equipos, congestión en el posprocesado, saltos de cola para pedidos urgentes y pérdida de control sobre los plazos.
El objetivo de programación de producción de Bluprint 3D no es maximizar la carga de una sola máquina, sino entregar a tiempo el conjunto de pedidos. La planificación debe considerar al mismo tiempo el tiempo de impresión, el tiempo de enfriamiento, el tiempo de eliminación de polvo, el tiempo de curado, el tiempo de lijado y pintado, el control de calidad y el embalaje. Si cualquiera de esas etapas se convierte en cuello de botella, se anulará la eficiencia lograda en la impresión frontal.
1. Jerarquización de pedidos: definir primero la prioridad de entrega
El primer paso de la programación de la producción es clasificar los pedidos. Se recomienda establecer prioridades según la fecha de entrega, el compromiso con el cliente, la complejidad del proceso y la duración del posprocesado. Los prototipos funcionales urgentes, los pedidos de lotes pequeños con entrega comprometida, las piezas de exhibición y las muestras estándar no deben seguir la misma regla de programación. Para los pedidos que deban entregarse necesariamente a tiempo, se debe reservar con antelación la ventana del equipo y los recursos de posprocesado.
La jerarquización también debe identificar riesgos. Por ejemplo, las piezas de resina de pared delgada tienen una tasa de fallo más alta, por lo que se debe reservar tiempo de retrabajo; las piezas impresas en metal tienen ciclos de posprocesado largos, por lo que conviene programar con anticipación el tratamiento térmico o el mecanizado; los proyectos de varias piezas requieren el envío cuando todas estén completas, por lo que hay que prestar atención al tiempo de finalización de la pieza más lenta. La prioridad no se basa en quién presiona más, sino en un juicio de ingeniería basado en compromisos y riesgos.
2. Cola de tareas de equipos: agrupar pedidos por material y proceso
La eficiencia de los equipos de impresión 3D depende en gran medida de la combinación de tareas. El proceso SLS es adecuado para combinar piezas del mismo material y con plazos similares en una misma cámara de polvo; el proceso SLA debe tener en cuenta el tipo de resina, la orientación de los soportes y el ritmo de lavado y curado; y el proceso FDM debe centrarse en el cambio de material y la configuración de la boquilla. Los cambios frecuentes de material aumentan el tiempo de preparación y el riesgo de calidad.
Al crear una cola de tareas para los equipos, se pueden dividir los pedidos en cinco categorías: “listos para producir”, “pendientes de confirmación de archivo”, “pendientes de confirmación del cliente”, “pendientes de preparación de material” y “pendientes de recursos de posprocesado”. Solo los pedidos con documentación completa y proceso claramente definido entran en la cola de producción. Así se evita que los equipos esperen confirmaciones y también que, tras producir, se descubra que la versión era incorrecta.
3. Identificar el verdadero cuello de botella: el posprocesado suele ser más crítico que la impresión
Muchos equipos centran la programación en el número de impresoras y pasan por alto la capacidad de posprocesado. El granallado, el teñido, el lijado, la pintura, el ensamblaje y el control de calidad pueden convertirse en cuellos de botella. Un lote puede terminar de imprimirse en 8 horas, pero si el posprocesado requiere 16 horas, no se puede prometer la entrega basándose solo en el fin de la impresión.
Se recomienda crear una tabla de capacidad por proceso y registrar cuántas piezas o cuántas horas puede completar cada tipo de posprocesado al día. Por ejemplo, el granallado puede procesar una cierta cantidad de piezas de nailon por hora, el pulido de resina transparente puede requerir de 20 a 40 minutos por pieza, y la pintura también necesita tiempo para imprimación, capa de acabado y secado. El sistema de programación debe incorporar esos tiempos en el cálculo de entrega, en lugar de hacer cola después de que termine la impresión.
4. Ajuste dinámico: usar datos para reducir las soluciones improvisadas
En la producción real son inevitables las alarmas de equipo, fallos de impresión, cambios de diseño solicitados por el cliente y retrasos logísticos. La programación dinámica necesita datos de estado en tiempo real, incluidos el funcionamiento del equipo, el tiempo restante de las tareas, las reimpresiones por fallo, la cola de posprocesado y los resultados del control de calidad. Cada ajuste debe registrar el motivo para evitar que el mismo problema se repita.
En períodos de alta demanda, se puede adoptar una revisión diaria de programación en dos momentos: por la mañana se confirma lo que debe completarse ese día en impresión y posprocesado, y por la tarde se ajusta el plan del día siguiente según el avance real. Para los pedidos clave, se establecen puntos de alerta; por ejemplo, si transcurre más del 20 % del tiempo planificado y el pedido aún no ha entrado en la siguiente etapa, se activa la intervención del director de proyecto.
Conclusión: una buena programación hace que la fabricación flexible sea realmente flexible
La ventaja de la impresión 3D es la respuesta rápida y la fabricación de múltiples variedades, pero sin gestión de programación, esa ventaja se consume en el desorden operativo. Mediante la jerarquización de pedidos, la agrupación en colas de tareas, la identificación de cuellos de botella y el ajuste dinámico, las empresas pueden mantener la estabilidad de entrega en picos de pedidos. Bluprint 3D espera, mediante una gestión en plataforma, que cada tarea de impresión entre en un ritmo de producción visible, controlable y optimizable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.