
引言:3D打印排产不是简单先来先做
当订单数量较少时,3D打印排产看起来很简单:收到文件、安排设备、完成后处理、发货。但当平台同时处理多个材料、多种工艺和不同交期的订单时,简单的先来先做会导致设备空转、后处理拥堵、紧急订单插队和交期失控。
蓝图三维的生产调度目标不是单台设备满负荷,而是订单整体按期交付。排产要同时考虑打印时间、冷却时间、清粉时间、固化时间、打磨喷涂时间、质检和包装。任何一个环节成为瓶颈,都会抵消前端打印效率。
一、订单分级:先明确交付优先级
生产调度的第一步是订单分级。建议按照交期、客户承诺、工艺复杂度和后处理时长建立优先级。紧急功能验证件、小批量交付件、展示件和普通样件不应采用同一排产规则。对于必须按时交付的订单,应提前锁定设备窗口和后处理资源。
订单分级还要识别风险。例如薄壁树脂件失败率较高,应预留返工时间;金属打印件后处理周期长,应提前安排热处理或机加工;多件套项目需要等齐后发货,应关注最慢零件的完成时间。优先级不是谁催得急,而是基于承诺和风险的工程判断。
二、设备任务池:按材料和工艺聚合订单
3D打印设备的效率很大程度取决于任务组合。SLS工艺适合把相同材料、相近交期的零件组合成一个粉仓;SLA工艺要考虑树脂类型、支撑方向和清洗固化节拍;FDM工艺则要关注材料切换和喷嘴配置。频繁切换材料会增加准备时间和质量风险。
建立设备任务池时,可以把订单拆分为“可立即生产”“待文件确认”“待客户确认”“待材料准备”“待后处理资源”五类。只有资料完整、工艺明确的订单进入生产池。这样可避免设备等待确认,也避免生产后发现版本错误。
三、识别真正瓶颈:后处理常常比打印更紧张
很多团队把排产重点放在打印机数量上,却忽略后处理能力。喷砂、染色、打磨、喷涂、装配和质检都可能成为瓶颈。一个批次打印8小时完成,但后处理需要16小时,就不能只按打印结束时间承诺交付。
建议建立工序产能表,记录每类后处理每天可完成的件数或工时。例如喷砂每小时可处理一定数量尼龙件,透明树脂抛光单件可能需要20至40分钟,喷涂还需要底漆、面漆和干燥时间。排产系统应把这些时间纳入交期计算,而不是打印完成后再排队。
四、动态调整:用数据减少临时救火
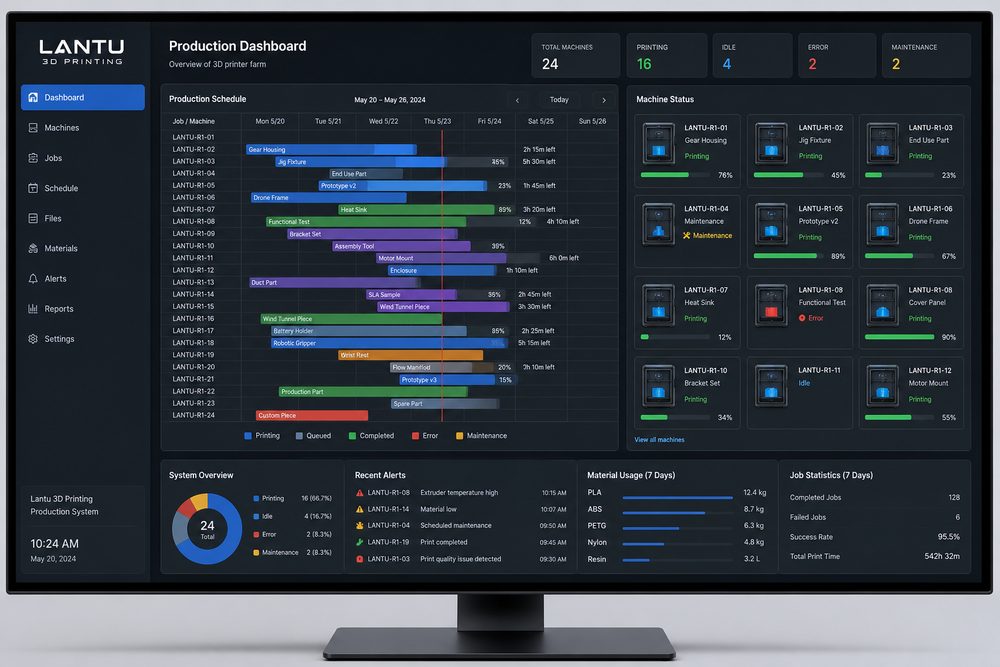
生产现场不可避免会出现设备报警、打印失败、客户改版和物流延迟。动态调度需要有实时状态数据,包括设备运行、任务剩余时间、失败重打、后处理排队和质检结果。每次调整都应记录原因,避免同类问题反复出现。
对于高峰期订单,可采用每日两次调度评审:上午确认当天必须完成的打印和后处理,下午根据实际进度调整次日计划。关键订单设置预警时间点,如超过计划完成时间20%仍未进入下一工序,即触发项目经理介入。
总结:好的调度让柔性制造真正柔性
3D打印的优势是快速响应和多品种制造,但没有调度管理,优势会被现场混乱消耗。通过订单分级、任务池聚合、瓶颈识别和动态调整,企业可以在订单高峰期保持交付稳定。蓝图三维希望用平台化管理让每一次打印任务都进入可视、可控、可优化的生产节奏。