
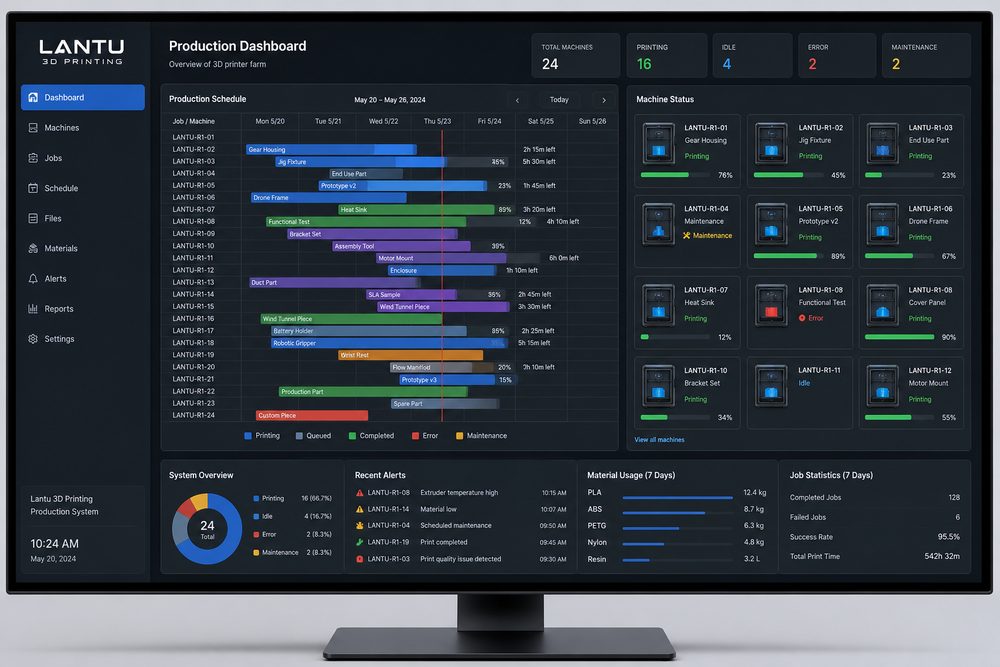
परिचय: 3D प्रिंटिंग शेड्यूलिंग केवल पहले-आओ, पहले-पाओ नहीं है
जब ऑर्डर कम होते हैं, 3D प्रिंटिंग शेड्यूलिंग बहुत सरल लगती है: फ़ाइल प्राप्त करना, उपकरण असाइन करना, पोस्ट-प्रोसेसिंग पूरी करना, और शिप करना। लेकिन जब प्लेटफ़ॉर्म एक साथ कई सामग्रियों, कई प्रक्रियाओं और अलग-अलग डिलीवरी समय वाले ऑर्डर संभालता है, तो साधारण पहले-आओ, पहले-करो तरीका उपकरणों को खाली बैठा सकता है, पोस्ट-प्रोसेसिंग में जाम पैदा कर सकता है, तत्काल ऑर्डर लाइन में घुस सकते हैं, और डिलीवरी समय नियंत्रण से बाहर हो सकता है।
ब्लूप्रिंट 3D का उत्पादन शेड्यूलिंग लक्ष्य एकल मशीन को पूरी तरह लोड करना नहीं, बल्कि पूरे ऑर्डर को समय पर डिलीवर करना है। शेड्यूलिंग में प्रिंटिंग समय, कूलिंग समय, पाउडर हटाने का समय, क्योरिंग समय, सैंडिंग और स्प्रे-पेंटिंग समय, गुणवत्ता निरीक्षण और पैकेजिंग—सभी को एक साथ ध्यान में रखना चाहिए। कोई भी चरण bottleneck बन जाए, तो फ्रंट-एंड प्रिंटिंग दक्षता का लाभ कम हो जाता है।
एक, ऑर्डर वर्गीकरण: पहले डिलीवरी प्राथमिकता स्पष्ट करें
उत्पादन शेड्यूलिंग का पहला कदम ऑर्डर वर्गीकरण है। सुझाव है कि डिलीवरी तिथि, ग्राहक प्रतिबद्धता, प्रक्रिया जटिलता और पोस्ट-प्रोसेसिंग समय के आधार पर प्राथमिकता तय करें। आपातकालीन कार्यात्मक सत्यापन भाग, छोटे-बैच डिलीवरी आइटम, प्रदर्शन नमूने और सामान्य नमूने एक ही शेड्यूलिंग नियम का उपयोग नहीं करने चाहिए। जिन ऑर्डरों की समय पर डिलीवरी अनिवार्य है, उनके लिए मशीन विंडो और पोस्ट-प्रोसेसिंग संसाधन पहले से सुरक्षित कर देने चाहिए।
ऑर्डर वर्गीकरण में जोखिम की पहचान भी शामिल होनी चाहिए। उदाहरण के लिए, पतली दीवार वाले रेज़िन पार्ट्स की विफलता दर अधिक होती है, इसलिए रीवर्क समय पहले से आरक्षित करना चाहिए; धातु प्रिंटेड पार्ट्स का पोस्ट-प्रोसेसिंग चक्र लंबा होता है, इसलिए हीट ट्रीटमेंट या मशीनिंग पहले से योजना में डालनी चाहिए; बहु-भाग परियोजनाओं में सभी हिस्से पूरे होने के बाद ही शिपिंग होती है, इसलिए सबसे धीमे भाग के पूरा होने के समय पर ध्यान देना चाहिए। प्राथमिकता इस बात पर नहीं कि कौन अधिक दबाव डाल रहा है, बल्कि प्रतिबद्धता और जोखिम के आधार पर लिए गए इंजीनियरिंग निर्णय पर होनी चाहिए।
दो, उपकरण कार्य-समूह: सामग्री और प्रक्रिया के अनुसार ऑर्डर समेकित करें
3D प्रिंटिंग उपकरणों की दक्षता काफी हद तक कार्य संयोजन पर निर्भर करती है। SLS प्रक्रिया में समान सामग्री और समान डिलीवरी समय वाले हिस्सों को एक पाउडर चैंबर में समूहित करना उपयुक्त है; SLA प्रक्रिया में रेज़िन प्रकार, सपोर्ट दिशा और सफाई तथा क्योरिंग चक्र पर विचार करना चाहिए; FDM प्रक्रिया में सामग्री परिवर्तन और नोज़ल कॉन्फ़िगरेशन महत्वपूर्ण हैं। बार-बार सामग्री बदलने से तैयारी समय बढ़ता है और गुणवत्ता जोखिम भी बढ़ता है।
कार्य-समूह बनाते समय, ऑर्डरों को पाँच श्रेणियों में विभाजित किया जा सकता है: तत्काल उत्पादन योग्य, फ़ाइल पुष्टि लंबित, ग्राहक पुष्टि लंबित, सामग्री तैयारी लंबित, और पोस्ट-प्रोसेसिंग संसाधन लंबित। केवल पूर्ण डेटा और स्पष्ट प्रक्रिया वाले ऑर्डर ही उत्पादन पूल में जाने चाहिए। इससे उपकरण के पुष्टि की प्रतीक्षा करने से बचा जा सकता है और उत्पादन के बाद संस्करण त्रुटि मिलने की समस्या भी कम होती है।
तीन, वास्तविक bottleneck की पहचान: पोस्ट-प्रोसेसिंग अक्सर प्रिंटिंग से भी अधिक तंग होती है
कई टीमें शेड्यूलिंग का ध्यान केवल प्रिंटरों की संख्या पर केंद्रित करती हैं, लेकिन पोस्ट-प्रोसेसिंग क्षमता को नज़रअंदाज़ कर देती हैं। सैंडब्लास्टिंग, रंगाई, पॉलिशिंग, स्प्रे-पेंटिंग, असेंबली और गुणवत्ता निरीक्षण—all bottleneck बन सकते हैं। एक बैच 8 घंटे में प्रिंट हो सकता है, लेकिन पोस्ट-प्रोसेसिंग 16 घंटे ले सकती है, इसलिए केवल प्रिंटिंग समाप्ति समय के आधार पर डिलीवरी का वादा नहीं किया जा सकता।
सुझाव है कि प्रत्येक प्रकार की पोस्ट-प्रोसेसिंग के लिए एक क्षमता तालिका तैयार करें, जिसमें प्रतिदिन पूर्ण किए जा सकने वाले टुकड़ों की संख्या या कार्य घंटे दर्ज हों। उदाहरण के लिए, सैंडब्लास्टिंग में प्रति घंटे निश्चित संख्या में नायलॉन पार्ट्स प्रोसेस हो सकते हैं, पारदर्शी रेज़िन पॉलिशिंग में एकल भाग को 20 से 40 मिनट लग सकते हैं, और स्प्रे-पेंटिंग में प्राइमर, टॉप कोट और सुखाने का समय भी जोड़ना होगा। शेड्यूलिंग सिस्टम को इन समयों को डिलीवरी गणना में शामिल करना चाहिए, न कि प्रिंटिंग पूरी होने के बाद उन्हें कतार में डालना चाहिए।
चार, गतिशील समायोजन: डेटा से तात्कालिक आग बुझाने को कम करें
उत्पादन स्थल पर उपकरण अलार्म, प्रिंट विफलता, ग्राहक संशोधन और लॉजिस्टिक्स देरी होना अवश्यंभावी है। गतिशील शेड्यूलिंग के लिए रीयल-टाइम स्थिति डेटा होना चाहिए, जिसमें उपकरण संचालन, शेष कार्य समय, विफल रीप्रिंट, पोस्ट-प्रोसेसिंग कतार और गुणवत्ता निरीक्षण परिणाम शामिल हों। हर समायोजन का कारण दर्ज करना चाहिए, ताकि समान समस्याएँ बार-बार न हों।
पीक-सीजन ऑर्डरों के लिए दिन में दो बार शेड्यूलिंग समीक्षा अपनाई जा सकती है: सुबह उस दिन पूरा होने वाले प्रिंटिंग और पोस्ट-प्रोसेसिंग कार्यों की पुष्टि करें, और दोपहर में वास्तविक प्रगति के आधार पर अगले दिन की योजना समायोजित करें। प्रमुख ऑर्डरों के लिए चेतावनी समय-बिंदु निर्धारित करें; जैसे, यदि योजना के समय से 20% अधिक बीत जाने पर भी कार्य अगली प्रक्रिया में नहीं पहुँचा है, तो प्रोजेक्ट मैनेजर का हस्तक्षेप ट्रिगर करें।
निष्कर्ष: अच्छी शेड्यूलिंग ही लचीले विनिर्माण को वास्तव में लचीला बनाती है
3D प्रिंटिंग का लाभ तेज़ प्रतिक्रिया और बहु-प्रकार निर्माण है, लेकिन बिना शेड्यूलिंग प्रबंधन के यह लाभ कार्यस्थल की अव्यवस्था में समाप्त हो जाता है। ऑर्डर वर्गीकरण, कार्य-समूह समेकन, bottleneck पहचान और गतिशील समायोजन के माध्यम से, उद्यम पीक ऑर्डर अवधि में डिलीवरी को स्थिर रख सकते हैं। ब्लूप्रिंट 3D प्लेटफ़ॉर्म-आधारित प्रबंधन के जरिए हर प्रिंटिंग कार्य को दृश्य, नियंत्रित और अनुकूलन योग्य उत्पादन लय में लाना चाहता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।