
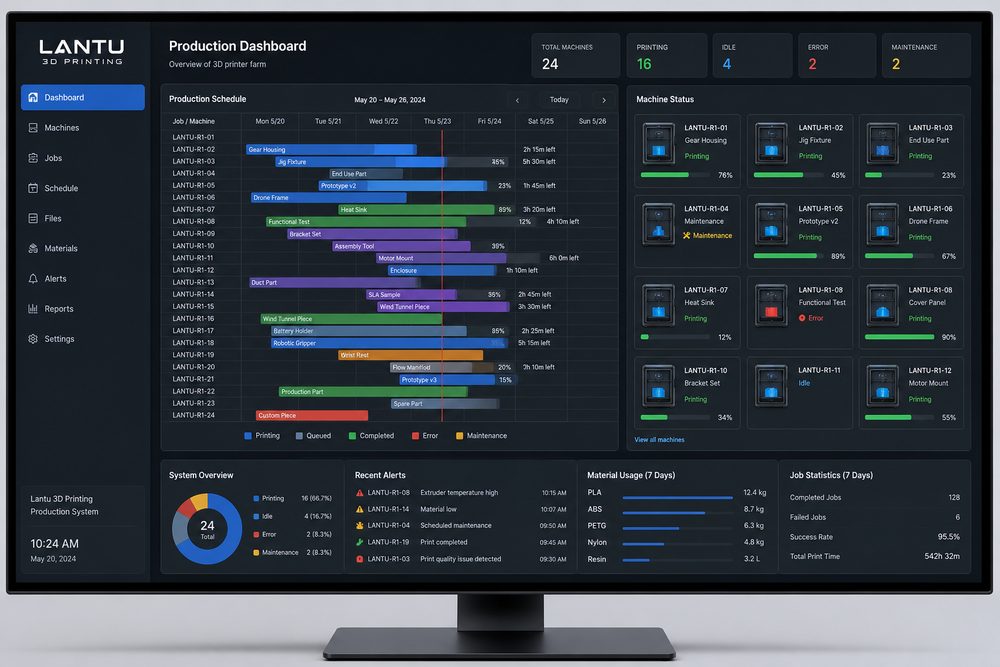
Giriş: 3D baskıda çizelgeleme, sadece önce geleni önce yapmak değildir
Sipariş sayısı az olduğunda 3D baskı çizelgelemesi oldukça basit görünür: dosyayı al, ekipmanı planla, son işlemi tamamla ve gönder. Ancak platform aynı anda birden fazla malzeme, farklı prosesler ve değişik teslim tarihleri olan siparişleri işlediğinde, basit bir “ilk gelen ilk işlenir” yaklaşımı ekipmanın boş kalmasına, son işlemde yığılmaya, acil siparişlerin sıraya girmesine ve teslim tarihinin kontrolden çıkmasına yol açar.
BluePrint Three-D’nin üretim planlama hedefi tek bir makineyi tam kapasiteyle çalıştırmak değil, siparişlerin toplamını zamanında teslim etmektir. Çizelgeleme; baskı süresi, soğuma süresi, toz temizleme süresi, kürleme süresi, zımparalama ve boyama süresi, kalite kontrol ve paketlemeyi birlikte dikkate almalıdır. Bu aşamalardan herhangi biri darboğaz haline gelirse, ön taraftaki baskı verimliliği de boşa gider.
1. Sipariş sınıflandırması: önce teslim önceliğini netleştirin
Üretim planlamasının ilk adımı siparişleri sınıflandırmaktır. Teslim tarihi, müşteri taahhüdü, proses karmaşıklığı ve son işlem süresine göre bir öncelik yapısı oluşturmanız önerilir. Acil fonksiyon doğrulama parçaları, küçük hacimli teslimatlar, sergileme parçaları ve standart numuneler aynı çizelgeleme kuralına göre planlanmamalıdır. Zamanında teslim edilmesi zorunlu olan siparişler için ekipman zaman penceresi ve son işlem kaynakları önceden kilitlenmelidir.
Sipariş sınıflandırmasında riskler de tanımlanmalıdır. Örneğin ince cidarlı reçine parçalarının başarısızlık oranı daha yüksektir, bu nedenle yeniden üretim için zaman ayrılmalıdır; metal baskı parçalarının son işlem döngüsü uzundur, bu yüzden ısıl işlem veya talaşlı imalat önceden planlanmalıdır; çok parçalı set projelerinde tüm parçalar hazır olduğunda sevkiyat yapılır, bu nedenle en yavaş parçanın tamamlanma zamanı dikkate alınmalıdır. Öncelik, kimin daha çok bastırdığı değil, taahhüt ve risk temelinde yapılan mühendislik değerlendirmesidir.
2. Ekipman görev havuzu: siparişleri malzeme ve prosese göre gruplayın
3D baskı ekipmanının verimliliği büyük ölçüde görev kombinasyonuna bağlıdır. SLS prosesi, aynı malzemeden ve birbirine yakın teslim tarihine sahip parçaları tek bir toz yatağında birleştirmeye uygundur; SLA prosesi reçine tipini, destek yönünü ve yıkama-kürleme çevrimini dikkate almalıdır; FDM prosesi ise malzeme değişimini ve nozül konfigürasyonunu izlemelidir. Sık malzeme değişimi hazırlık süresini ve kalite riskini artırır.
Ekipman görev havuzu oluşturulurken siparişler “hemen üretilebilir”, “dosya onayı bekliyor”, “müşteri onayı bekliyor”, “malzeme hazırlığı bekliyor” ve “son işlem kaynağı bekliyor” olmak üzere beş sınıfa ayrılabilir. Üretim havuzuna yalnızca bilgileri eksiksiz ve prosesi net olan siparişler girer. Böylece ekipmanın onay bekleyerek boşta kalması önlenir ve üretim sonrasında sürüm hatası ortaya çıkması engellenir.
3. Gerçek darboğazı tespit edin: çoğu zaman son işlem, baskıdan daha sıkışıktır
Birçok ekip çizelgelemede odağı yazıcı sayısına verirken son işlem kapasitesini göz ardı eder. Kumlama, boyama, zımparalama, püskürtme, montaj ve kalite kontrol de darboğaz haline gelebilir. Bir parti 8 saat içinde basılıp tamamlanabilir, ancak son işlem 16 saat sürüyorsa, teslimat yalnızca baskı bitiş saatine göre taahhüt edilemez.
Her proses için günlük tamamlanabilecek parça sayısını veya iş saatini kayıt altına alan bir operasyon kapasite tablosu oluşturmanız önerilir. Örneğin kumlama saatte belirli sayıda naylon parçayı işleyebilir; şeffaf reçine parlatma tek parçada 20 ila 40 dakika sürebilir; püskürtme işlemi ayrıca astar, son kat ve kuruma süresi gerektirir. Çizelgeleme sistemi, bu süreleri baskı tamamlandıktan sonra sıraya almak yerine doğrudan teslim tarihi hesabına dahil etmelidir.
4. Dinamik ayarlama: verilerle son dakika yangınlarını azaltın
Üretim sahasında ekipman alarmı, baskı hatası, müşteri revizyonu ve lojistik gecikme gibi durumların ortaya çıkması kaçınılmazdır. Dinamik çizelgeleme; ekipman durumu, kalan görev süresi, başarısız işin yeniden basımı, son işlem kuyruğu ve kalite kontrol sonuçları gibi gerçek zamanlı verilere dayanmalıdır. Her ayarlama, aynı tür sorunların tekrarını önlemek için gerekçesiyle birlikte kaydedilmelidir.
Yoğun dönem siparişleri için günde iki kez çizelgeleme değerlendirmesi yapılabilir: sabah, o gün mutlaka tamamlanması gereken baskı ve son işlem işleri onaylanır; öğleden sonra ise gerçek ilerlemeye göre ertesi günün planı güncellenir. Kritik siparişler için uyarı noktaları belirlenmelidir; örneğin planlanan tamamlanma süresinin %20’si kadar gecikme olmasına rağmen iş bir sonraki prosese geçmediyse proje yöneticisi devreye girer.
Sonuç: İyi planlama, esnek üretimi gerçekten esnek hale getirir
3D baskının avantajı hızlı yanıt ve çok çeşitli üretim kabiliyetidir; ancak çizelgeleme yönetimi olmadan bu avantaj saha kaosuna dönüşür. Sipariş sınıflandırması, görev havuzu birleştirme, darboğaz tespiti ve dinamik ayarlama sayesinde işletmeler sipariş yoğunluğu arttığında bile teslimat istikrarını koruyabilir. BluePrint Three-D, platform tabanlı yönetimle her baskı görevini görünür, kontrol edilebilir ve optimize edilebilir bir üretim ritmine sokmayı hedefler.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.