
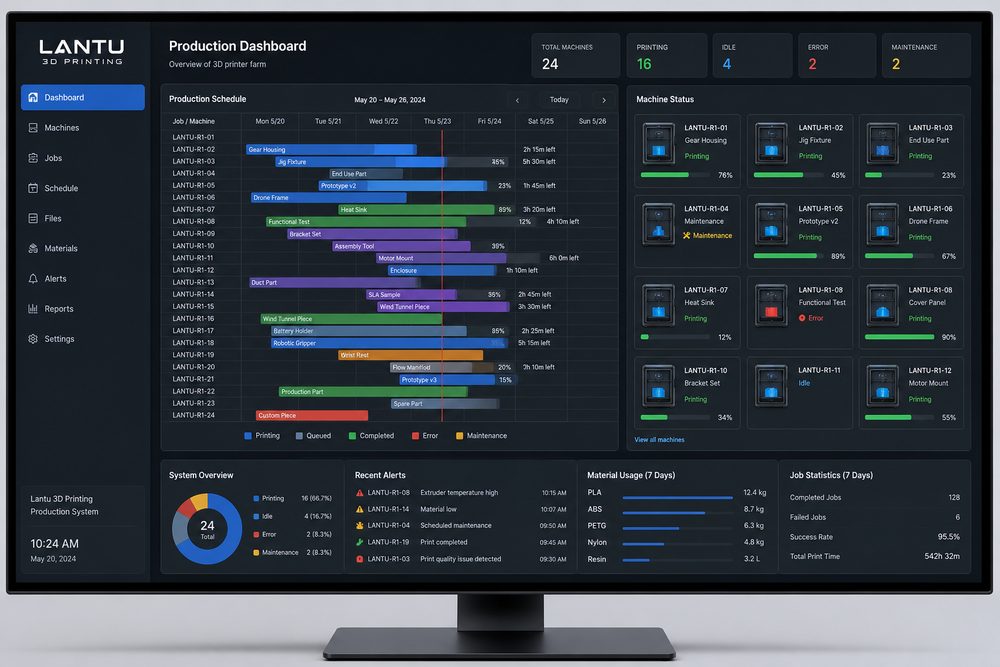
Pendahuluan: Penjadwalan 3D printing bukan sekadar siapa datang duluan dilayani duluan
Saat jumlah pesanan masih sedikit, penjadwalan produksi 3D printing terlihat sangat sederhana: menerima file, menugaskan mesin, menyelesaikan pascaproses, lalu mengirim. Namun ketika platform одновременно menangani banyak material, berbagai proses, dan pesanan dengan tenggat waktu berbeda, prinsip sederhana siapa datang duluan dilayani duluan akan menyebabkan mesin menganggur, antrean pascaproses menumpuk, pesanan mendesak menyerobot, dan tenggat waktu menjadi tidak terkendali.
Tujuan penjadwalan produksi di Blue Map 3D bukan membuat satu mesin berjalan penuh terus-menerus, melainkan memastikan keseluruhan pesanan terkirim tepat waktu. Penjadwalan harus mempertimbangkan waktu cetak, waktu pendinginan, pembersihan powder, waktu curing, waktu pengamplasan dan pengecatan, inspeksi kualitas, serta pengemasan. Jika salah satu tahap menjadi bottleneck, efisiensi pencetakan di bagian depan akan hilang sia-sia.
1. Klasifikasi pesanan: tentukan dulu prioritas pengiriman
Langkah pertama dalam penjadwalan produksi adalah klasifikasi pesanan. Disarankan untuk membangun prioritas berdasarkan tenggat waktu, komitmen ke pelanggan, kompleksitas proses, dan durasi pascaproses. Part uji fungsi yang mendesak, part pengiriman batch kecil, part display, dan sampel standar tidak boleh menggunakan aturan penjadwalan yang sama. Untuk pesanan yang wajib dikirim tepat waktu, jendela mesin dan sumber daya pascaproses harus dikunci lebih awal.
Klasifikasi pesanan juga harus mengidentifikasi risiko. Misalnya, part resin berdinding tipis memiliki tingkat kegagalan yang lebih tinggi, sehingga perlu menyediakan waktu rework; part cetak logam memiliki siklus pascaproses yang panjang, sehingga perlu menjadwalkan perlakuan panas atau machining lebih awal; proyek multi-part harus menunggu semua komponen selesai sebelum dikirim, sehingga waktu selesai komponen yang paling lambat harus menjadi fokus. Prioritas bukan berdasarkan siapa yang paling keras mendesak, melainkan penilaian teknis berdasarkan komitmen dan risiko.
2. Pool tugas peralatan: agregasikan pesanan berdasarkan material dan proses
Efisiensi mesin 3D printing sangat bergantung pada komposisi tugas. Proses SLS cocok untuk menggabungkan part dengan material yang sama dan tenggat yang berdekatan ke dalam satu powder bed; proses SLA harus mempertimbangkan jenis resin, arah support, dan ritme pencucian serta curing; sedangkan proses FDM perlu memperhatikan pergantian material dan konfigurasi nozzle. Pergantian material yang terlalu sering akan menambah waktu persiapan dan risiko kualitas.
Saat membangun pool tugas peralatan, pesanan dapat dipecah menjadi lima kategori: “siap diproduksi segera”, “menunggu konfirmasi file”, “menunggu konfirmasi pelanggan”, “menunggu persiapan material”, dan “menunggu sumber daya pascaproses”. Hanya pesanan dengan data lengkap dan proses yang jelas yang masuk ke pool produksi. Dengan cara ini, mesin tidak perlu menunggu konfirmasi, dan kesalahan versi baru ketahuan sebelum produksi berjalan.
3. Identifikasi bottleneck yang sebenarnya: pascaproses sering lebih ketat daripada pencetakan
Banyak tim memusatkan perhatian penjadwalan pada jumlah printer, tetapi mengabaikan kapasitas pascaproses. Sandblasting, pewarnaan, pengamplasan, pengecatan, perakitan, dan inspeksi kualitas semuanya dapat menjadi bottleneck. Satu batch mungkin selesai dicetak dalam 8 jam, tetapi pascaproses membutuhkan 16 jam; dalam kondisi ini, pengiriman tidak boleh dijanjikan hanya berdasarkan waktu selesai cetak.
Disarankan untuk membuat tabel kapasitas proses, mencatat jumlah part atau jam kerja yang dapat diselesaikan setiap hari untuk tiap jenis pascaproses. Misalnya, sandblasting dapat memproses sejumlah part nylon per jam, polishing part resin transparan mungkin membutuhkan 20 hingga 40 menit per unit, dan pengecatan juga memerlukan waktu primer, lapisan akhir, serta pengeringan. Sistem penjadwalan harus memasukkan waktu ini ke dalam perhitungan tenggat, bukan baru mengantre setelah pencetakan selesai.
4. Penyesuaian dinamis: gunakan data untuk mengurangi pemadaman darurat
Di lantai produksi, alarm mesin, kegagalan cetak, revisi pelanggan, dan keterlambatan logistik tidak dapat dihindari. Penjadwalan dinamis membutuhkan data status real-time, termasuk status operasi mesin, sisa waktu tugas, cetak ulang akibat kegagalan, antrean pascaproses, dan hasil inspeksi kualitas. Setiap penyesuaian harus dicatat beserta alasannya agar masalah serupa tidak berulang.
Untuk pesanan saat periode puncak, dapat diterapkan evaluasi penjadwalan dua kali sehari: pagi hari untuk memastikan cetak dan pascaproses yang wajib selesai pada hari itu, dan sore hari untuk menyesuaikan rencana hari berikutnya berdasarkan progres aktual. Untuk pesanan kunci, tetapkan titik peringatan; misalnya, jika sudah melewati 20% dari waktu selesai yang direncanakan namun belum masuk ke proses berikutnya, maka manajer proyek harus segera turun tangan.
Kesimpulan: Penjadwalan yang baik membuat manufaktur fleksibel benar-benar fleksibel
Keunggulan 3D printing adalah respons cepat dan kemampuan manufaktur multi-variasi, tetapi tanpa manajemen penjadwalan, keunggulan tersebut akan habis dimakan kekacauan di lapangan. Melalui klasifikasi pesanan, agregasi pool tugas, identifikasi bottleneck, dan penyesuaian dinamis, perusahaan dapat menjaga stabilitas pengiriman saat pesanan memuncak. Blue Map 3D berharap manajemen berbasis platform dapat membuat setiap tugas cetak masuk ke ritme produksi yang dapat dilihat, dikendalikan, dan dioptimalkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.