
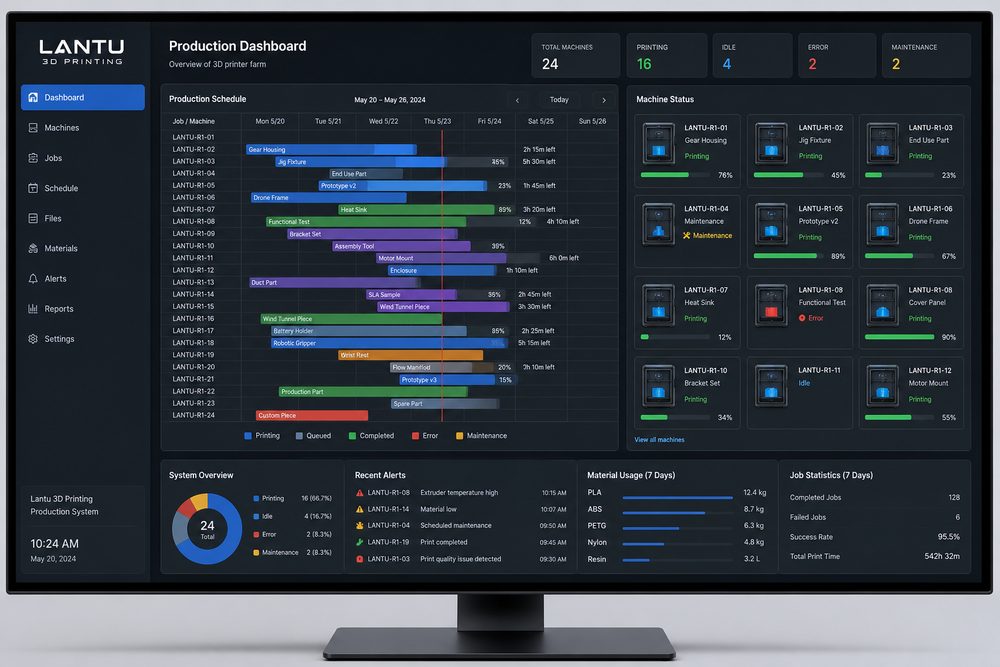
Introduzione: la pianificazione della produzione nella stampa 3D non è un semplice “primo arrivato, primo servito”
Quando il numero degli ordini è ridotto, la schedulazione della stampa 3D sembra molto semplice: si ricevono i file, si assegnano le macchine, si completano le lavorazioni di post-processing e si spedisce. Ma quando la piattaforma gestisce contemporaneamente ordini con materiali diversi, processi diversi e scadenze diverse, un semplice criterio FIFO porta a macchine inattive, congestione nel post-processing, inserimenti urgenti in coda e controllo delle consegne fuori scala.
L’obiettivo della schedulazione produttiva di BlueMap 3D non è far lavorare una singola macchina al massimo, ma consegnare puntualmente l’intero ordine. La pianificazione deve considerare contemporaneamente tempi di stampa, raffreddamento, rimozione della polvere, polimerizzazione, levigatura e verniciatura, controllo qualità e imballaggio. Se uno solo di questi passaggi diventa un collo di bottiglia, l’efficienza della stampa a monte viene annullata.
1. Classificazione degli ordini: definire prima le priorità di consegna
Il primo passo della schedulazione è la classificazione degli ordini. Si consiglia di costruire le priorità in base a scadenza, impegno assunto verso il cliente, complessità del processo e durata del post-processing. I pezzi di verifica funzionale urgenti, i pezzi per consegna in piccoli lotti, i pezzi espositivi e i campioni ordinari non dovrebbero seguire la stessa regola di pianificazione. Per gli ordini che devono essere consegnati puntualmente, occorre bloccare in anticipo le finestre macchina e le risorse di post-processing.
La classificazione degli ordini deve anche identificare i rischi. Ad esempio, i pezzi in resina a parete sottile hanno un tasso di fallimento più elevato, quindi occorre riservare tempo per le rilavorazioni; i pezzi stampati in metallo hanno cicli di post-processing più lunghi, quindi bisogna programmare in anticipo il trattamento termico o le lavorazioni CNC; i progetti composti da più pezzi devono essere spediti solo quando tutti i componenti sono pronti, perciò è necessario monitorare il tempo di completamento del pezzo più lento. La priorità non dipende da chi sollecita di più, ma da una valutazione ingegneristica basata su impegni e rischi.
2. Coda di lavoro delle macchine: aggregare gli ordini per materiale e processo
L’efficienza delle apparecchiature di stampa 3D dipende in larga misura dalla combinazione dei task. Il processo SLS è adatto ad aggregare pezzi dello stesso materiale e con scadenze simili in un unico letto di polvere; il processo SLA deve considerare il tipo di resina, la direzione dei supporti e il ritmo di lavaggio e polimerizzazione; il processo FDM deve invece concentrarsi sul cambio materiale e sulla configurazione degli ugelli. Cambi frequenti di materiale aumentano i tempi di preparazione e i rischi qualitativi.
Nella costruzione della coda di lavoro delle macchine, gli ordini possono essere suddivisi in cinque categorie: “pronti per la produzione”, “in attesa di conferma dei file”, “in attesa di conferma del cliente”, “in attesa di preparazione dei materiali” e “in attesa di risorse di post-processing”. Solo gli ordini con dati completi e processo definito entrano nel pool di produzione. In questo modo si evita che le macchine restino in attesa di conferme e si evita anche di scoprire un errore di versione dopo la produzione.
3. Identificare il vero collo di bottiglia: spesso il post-processing è più critico della stampa
Molti team concentrano la pianificazione sul numero di stampanti, ma ignorano la capacità di post-processing. Sabbiatura, tintura, levigatura, verniciatura, assemblaggio e controllo qualità possono tutti diventare colli di bottiglia. Un lotto può completare la stampa in 8 ore, ma il post-processing può richiederne 16: in questo caso non è possibile promettere la consegna basandosi solo sull’orario di fine stampa.
Si consiglia di costruire una tabella di capacità di processo, registrando per ogni tipo di post-processing il numero di pezzi o le ore lavorative completabili al giorno. Ad esempio, la sabbiatura può trattare un certo numero di pezzi in nylon all’ora, la lucidatura di un singolo pezzo in resina trasparente può richiedere 20-40 minuti, e la verniciatura richiede anche primer, finitura e tempi di asciugatura. Il sistema di pianificazione deve includere questi tempi nel calcolo della consegna, invece di mettere il pezzo in coda solo dopo il completamento della stampa.
4. Regolazione dinamica: usare i dati per ridurre gli interventi d’emergenza
Nel sito produttivo sono inevitabili allarmi macchina, fallimenti di stampa, revisioni da parte del cliente e ritardi logistici. La schedulazione dinamica richiede dati di stato in tempo reale, inclusi funzionamento delle macchine, tempo residuo dei task, ristampe dopo guasto, coda di post-processing e risultati del controllo qualità. Ogni regolazione dovrebbe registrare il motivo, per evitare che lo stesso problema si ripresenti.
Per gli ordini nei picchi di domanda, si può adottare una revisione della schedulazione due volte al giorno: al mattino si confermano la stampa e il post-processing da completare nella giornata, nel pomeriggio si aggiorna il piano del giorno successivo in base all’avanzamento reale. Per gli ordini critici si impostano punti di allarme: se il tempo di completamento pianificato viene superato del 20% e il pezzo non è ancora entrato nella fase successiva, interviene il project manager.
Conclusione: una buona schedulazione rende davvero flessibile la produzione flessibile
Il vantaggio della stampa 3D è la rapidità di risposta e la produzione multivarietà, ma senza una gestione della schedulazione questo vantaggio viene consumato dal caos operativo. Attraverso la classificazione degli ordini, l’aggregazione nella coda di lavoro, l’identificazione dei colli di bottiglia e la regolazione dinamica, le aziende possono mantenere la stabilità delle consegne anche nei picchi di domanda. BlueMap 3D spera di usare una gestione basata su piattaforma per far sì che ogni task di stampa entri in un ritmo produttivo visibile, controllabile e ottimizzabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.