
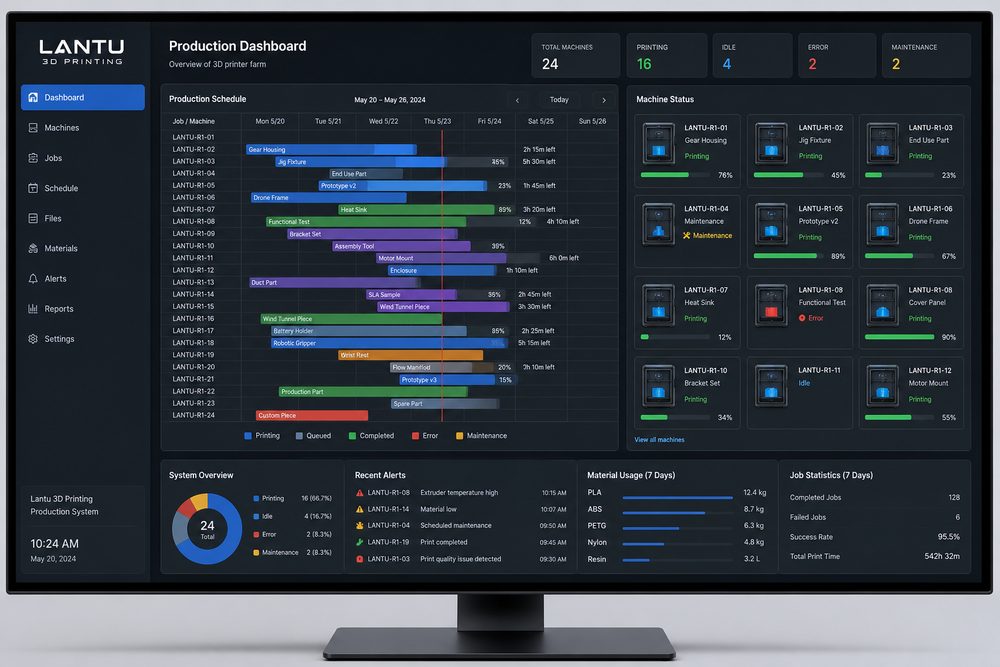
Giới thiệu: Lập lịch in 3D không phải là cứ đến trước làm trước
Khi số lượng đơn hàng còn ít, việc lập lịch in 3D trông có vẻ rất đơn giản: nhận file, sắp xếp thiết bị, hoàn tất hậu xử lý rồi giao hàng. Nhưng khi nền tảng đồng thời xử lý nhiều vật liệu, nhiều quy trình và các đơn hàng có thời hạn khác nhau, cách làm đơn giản “đến trước làm trước” sẽ dẫn đến thiết bị nhàn rỗi, hậu xử lý bị tắc nghẽn, đơn khẩn chen hàng và thời hạn giao hàng mất kiểm soát.
Mục tiêu điều độ sản xuất của lantu3D không phải là làm đầy tải từng máy đơn lẻ, mà là đảm bảo toàn bộ đơn hàng được giao đúng hạn. Lập lịch phải đồng thời xem xét thời gian in, thời gian làm nguội, thời gian làm sạch bột, thời gian đóng rắn, thời gian chà nhám/phun sơn, kiểm tra chất lượng và đóng gói. Bất kỳ công đoạn nào trở thành nút thắt cũng sẽ triệt tiêu hiệu suất in ở đầu nguồn.
Một, phân cấp đơn hàng: xác định rõ mức độ ưu tiên giao hàng
Bước đầu tiên của điều độ sản xuất là phân cấp đơn hàng. Nên xây dựng mức ưu tiên dựa trên thời hạn giao, cam kết với khách hàng, độ phức tạp công nghệ và thời gian hậu xử lý. Chi tiết kiểm chứng chức năng khẩn cấp, đơn giao số lượng nhỏ, mẫu trưng bày và mẫu thử thông thường không nên áp dụng cùng một quy tắc lập lịch. Với các đơn hàng bắt buộc phải giao đúng hẹn, cần khóa trước khung thời gian máy và nguồn lực hậu xử lý.
Phân cấp đơn hàng cũng phải nhận diện rủi ro. Ví dụ, chi tiết nhựa tường mỏng có tỷ lệ lỗi cao hơn nên cần chừa thời gian làm lại; chi tiết in kim loại có chu kỳ hậu xử lý dài nên cần sắp xếp xử lý nhiệt hoặc gia công cơ khí sớm; các dự án nhiều chi tiết chỉ xuất hàng khi đủ bộ nên phải chú ý thời điểm hoàn thành của chi tiết chậm nhất. Ưu tiên không phải là ai thúc gấp hơn, mà là phán đoán kỹ thuật dựa trên cam kết và rủi ro.
Hai, bể nhiệm vụ thiết bị: gom đơn hàng theo vật liệu và quy trình
Hiệu suất của thiết bị in 3D phụ thuộc rất lớn vào tổ hợp nhiệm vụ. Quy trình SLS phù hợp để gom các chi tiết cùng vật liệu, có thời hạn gần nhau thành một buồng bột; quy trình SLA cần xem xét loại nhựa, hướng đỡ và nhịp rửa/đóng rắn; còn quy trình FDM thì phải chú ý thay đổi vật liệu và cấu hình đầu phun. Việc thay vật liệu quá thường xuyên sẽ làm tăng thời gian chuẩn bị và rủi ro chất lượng.
Khi xây dựng bể nhiệm vụ thiết bị, có thể chia đơn hàng thành 5 nhóm: “có thể sản xuất ngay”, “chờ xác nhận file”, “chờ khách hàng xác nhận”, “chờ chuẩn bị vật liệu”, và “chờ nguồn lực hậu xử lý”. Chỉ những đơn hàng có đầy đủ tài liệu và quy trình rõ ràng mới được đưa vào bể sản xuất. Cách này giúp tránh tình trạng thiết bị phải chờ xác nhận, đồng thời tránh việc phát hiện lỗi phiên bản sau khi đã sản xuất xong.
Ba, nhận diện nút thắt thực sự: hậu xử lý thường căng hơn cả in
Nhiều đội ngũ tập trung vào số lượng máy in khi lập lịch, nhưng lại bỏ qua năng lực hậu xử lý. Phun cát, nhuộm màu, chà nhám, phun sơn, lắp ráp và kiểm tra chất lượng đều có thể trở thành nút thắt. Một lô in xong trong 8 giờ, nhưng hậu xử lý cần 16 giờ, thì không thể chỉ dựa vào thời điểm kết thúc in để cam kết giao hàng.
Nên xây dựng bảng năng lực công đoạn, ghi lại số lượng chi tiết hoặc số giờ có thể hoàn thành mỗi ngày cho từng loại hậu xử lý. Ví dụ, phun cát mỗi giờ có thể xử lý một số lượng nhất định chi tiết nylon; đánh bóng nhựa trong suốt cho một chi tiết có thể mất 20 đến 40 phút; phun sơn còn cần thêm thời gian sơn lót, sơn phủ và sấy khô. Hệ thống lập lịch phải tính những thời gian này vào chu kỳ giao hàng, chứ không phải đợi in xong rồi mới xếp hàng hậu xử lý.
Bốn, điều chỉnh động: dùng dữ liệu để giảm chữa cháy tạm thời
Trên hiện trường sản xuất, việc thiết bị báo lỗi, in thất bại, khách hàng đổi phiên bản và logistics chậm trễ là điều không thể tránh khỏi. Điều độ động cần có dữ liệu trạng thái theo thời gian thực, bao gồm tình trạng vận hành thiết bị, thời gian còn lại của nhiệm vụ, in lại do lỗi, hàng chờ hậu xử lý và kết quả kiểm tra chất lượng. Mỗi lần điều chỉnh đều phải ghi lại nguyên nhân để tránh các vấn đề tương tự lặp lại.
Đối với đơn hàng cao điểm, có thể áp dụng đánh giá điều độ 2 lần mỗi ngày: buổi sáng xác nhận các nhiệm vụ in và hậu xử lý bắt buộc phải hoàn thành trong ngày, buổi chiều điều chỉnh kế hoạch ngày hôm sau theo tiến độ thực tế. Với các đơn hàng trọng điểm, thiết lập mốc cảnh báo như: nếu quá 20% so với thời gian hoàn thành kế hoạch mà vẫn chưa bước sang công đoạn tiếp theo thì kích hoạt sự can thiệp của quản lý dự án.
Kết luận: điều độ tốt giúp sản xuất linh hoạt thực sự linh hoạt
Ưu thế của in 3D là phản hồi nhanh và sản xuất đa chủng loại, nhưng nếu không có quản lý điều độ, ưu thế đó sẽ bị tiêu hao bởi sự hỗn loạn tại hiện trường. Thông qua phân cấp đơn hàng, gom nhiệm vụ theo bể, nhận diện nút thắt và điều chỉnh động, doanh nghiệp có thể duy trì giao hàng ổn định trong giai đoạn đơn hàng cao điểm. lantu3D hy vọng dùng quản lý theo nền tảng để mỗi nhiệm vụ in đều đi vào nhịp sản xuất có thể quan sát, kiểm soát và tối ưu hóa.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.