
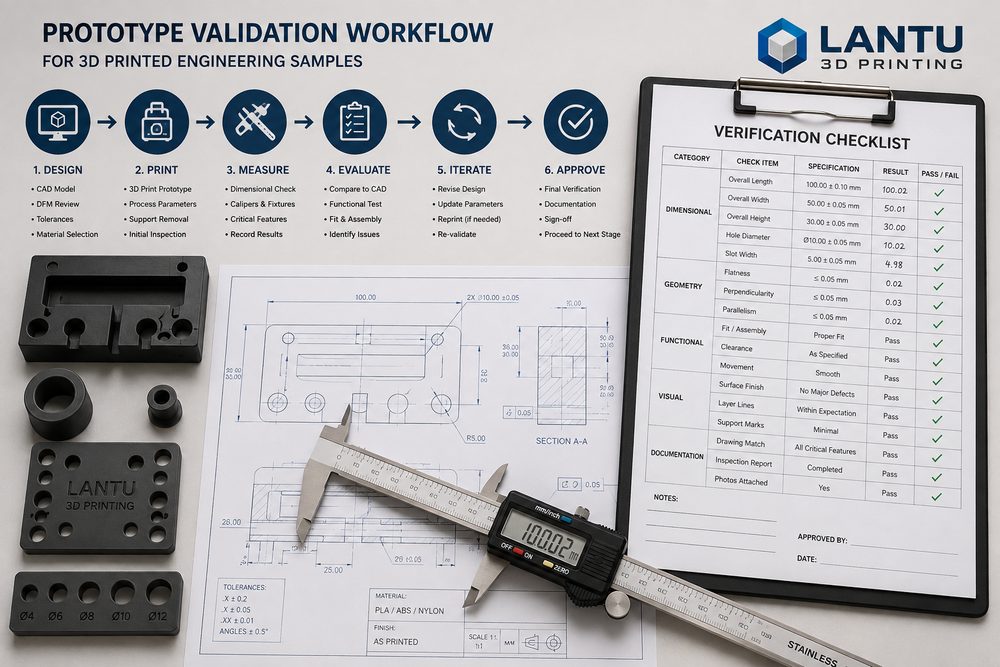
Introdução: a amostra não é o fim, mas a evidência para decisões de projeto
Muitas equipes de P&D usam impressão 3D para produzir amostras e, na primeira etapa, o objetivo é ver rapidamente a forma física. Essa etapa é importante, mas se a validação ficar restrita à aparência, o valor da amostra será subestimado. Uma validação de amostras realmente eficaz deve responder a cinco perguntas: a aparência corresponde ao esperado, as dimensões críticas estão sob controle, a relação de montagem é suave, a carga funcional atende aos requisitos, e o material e o processo suportam o caminho para produção em pequenos lotes ou em escala.
A lantu3D enfatiza o gerenciamento contínuo desde o projeto em desenho até a realização física. O fluxo de validação de amostras não é simplesmente imprimir um modelo, mas construir uma cadeia de evidências em torno dos riscos do produto. Cada amostra deve ter um objetivo de validação claro, critérios de decisão e uma próxima ação definida.
1. Validação por níveis: não faça uma única amostra assumir todas as tarefas
A validação da amostra deve ser dividida em amostra de aparência, amostra estrutural, amostra funcional e amostra de processo. A amostra de aparência foca em proporção, superfícies curvas, sensação de pegada, cor e percepção do usuário, podendo usar resina de alta precisão em SLA ou acabamento com pintura. A amostra estrutural se concentra na espessura de parede, nervuras de reforço, travas, colunas para parafuso e folgas de montagem, com materiais como resina tenaz, nylon PA12 ou materiais semelhantes a ABS. A amostra funcional precisa se aproximar do ambiente real de uso, podendo exigir nylon SLS, nylon MJF ou impressão em metal. A amostra de processo é usada para avaliar a estabilidade e o custo da produção em pequenos lotes.
Se aparência, montagem e resistência forem concentradas em uma única amostra, normalmente haverá compromissos na escolha do material. Por exemplo, uma peça translúcida de exposição é adequada para observar a estrutura interna, mas não necessariamente para suportar montagem e desmontagem repetidas de travas; um material de alta tenacidade é adequado para testes funcionais, mas pode não reproduzir a textura final da superfície. Portanto, definir primeiro o papel da amostra é o primeiro passo do fluxo de validação.
2. Revisão de projeto: resolva 70% dos riscos básicos antes da impressão
Falhas de amostras muitas vezes não são problema do equipamento, mas sim riscos já existentes no modelo antes da impressão. Problemas comuns incluem parede fina demais, ângulo de overhang excessivo, ausência de raio na base da coluna do parafuso, espaço insuficiente para deformação da trava, folga de montagem pequena demais e cavidades fechadas que não permitem remoção de pó. A revisão pré-impressão deve verificar, no mínimo, espessura mínima de parede, compensação de furos, concentração de tensões em cantos vivos, área de contato dos suportes e acessibilidade para pós-processamento.
No caso de peças em nylon SLS, a folga de montagem móvel é normalmente recomendada em pelo menos 0,3 mm a 0,5 mm; para peças de aparência em resina SLA, áreas de parede fina devem ser maiores que 1,0 mm, enquanto áreas sujeitas a esforço geralmente precisam de 1,5 mm ou mais, com nervuras de reforço; peças metálicas em SLM ainda exigem considerar remoção de suportes, deformação térmica e referências de usinagem. Antecipar essas regras reduz retrabalho após a impressão.
3. Validação de aparência e dimensões: substitua a avaliação subjetiva por registros padronizados
A validação visual não deve se limitar a dizer “bonito” ou “feio”; é preciso estabelecer critérios. Pode-se atribuir pontuação para textura da superfície, visibilidade das camadas, nitidez das bordas, consistência de cor, cobertura da pintura e sensação tátil. Para peças de exposição, marque a face A, a face B e as superfícies não exibidas, evitando gastar demais com acabamento em áreas não críticas.
A validação dimensional deve selecionar dimensões-chave, e não medir tudo. Em geral, isso inclui furos de montagem, pinos de posicionamento, espessura de travas, superfícies de vedação, envelope externo e posições de interferência com outras peças. O registro deve conter valor de projeto, valor medido, desvio, instrumento de medição e conclusão. Se o desvio for direcional, por exemplo todos os furos ficarem 0,15 mm menores, a próxima rodada do modelo ou dos parâmetros de processo deve aplicar uma compensação sistemática.
4. Validação de montagem e função: traga o cenário real de uso para os testes da amostra
A validação de montagem deve simular a sequência real de montagem. Muitas amostras parecem boas quando isoladas, mas na montagem revelam espaço insuficiente para a chave de fenda, obstrução no canal de chicotes, dificuldade de desmontagem das travas ou base de posicionamento pouco clara. Recomenda-se realizar pelo menos 3 a 5 ciclos repetidos de montagem e desmontagem já na fase de amostra, registrando branqueamento das travas, trincas nas colunas de parafuso, folga nas interfaces e pontos de interferência.
A validação funcional deve definir carga, temperatura, umidade, meio de contato e frequência de uso. Por exemplo, uma amostra de gabarito pode passar por testes de carga estática e fixação repetida, uma peça de ventilação pode ser verificada quanto à resistência ao fluxo de ar e vibração de instalação, e uma carcaça pode ser testada em queda, deformação térmica e sensação dos botões. Mesmo que o material da amostra seja diferente do material final, é possível identificar pontos fracos de projeto por comparação relativa.
5. Conclusão da validação: cada rodada de amostras deve gerar uma decisão acionável
O relatório de validação não precisa ser longo, mas deve ser claro. Recomenda-se emitir quatro tipos de conclusão: aprovado, aprovado após ajustes, necessário trocar processo/material, necessário redefinir requisitos. Cada problema deve corresponder a uma ação concreta, como aumentar o raio para R1.5, ajustar a espessura da base da trava de 1.2 mm para 1.8 mm, aplicar compensação de furo de +0.15 mm, deslocar o suporte da face de aparência para o lado interno, ou trocar o pós-processamento de jateamento para lixamento fino e pintura.
Quando a amostra entrar na fase de pequenos lotes, também é preciso adicionar validação de estabilidade do processo. Pode-se imprimir primeiro 3 a 5 peças para confirmar a consistência e depois ampliar para 20 a 50 peças. Se nessa fase forem observados desvios dimensionais ou gargalos de pós-processamento, retorne ao projeto ou ao pacote de processo para ajustes, em vez de simplesmente exigir horas extras da produção.
Conclusão: o valor da validação de amostras está em reduzir a incerteza da próxima etapa
Um processo de validação de amostras de alta qualidade transforma a impressão 3D de uma ferramenta de prototipagem rápida em um sistema de decisão de P&D. Por meio de níveis de objetivo, revisão antes da impressão, medição padronizada, testes em cenários reais e conclusões claras, a equipe pode identificar riscos de projeto mais rapidamente, reduzir iterações inúteis e fornecer uma base confiável para produção em pequenos lotes ou investimento em moldes.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.