
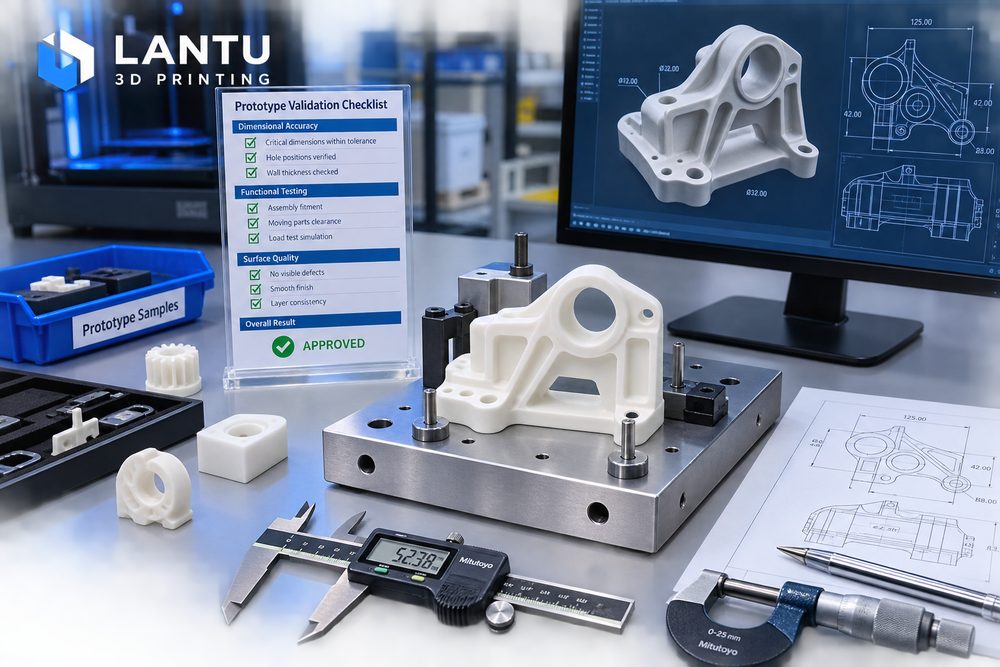
Introdução: validar amostras não é “imprimir algo para ver”
Muitas equipes de P&D usam a impressão 3D para prototipagem porque ela transforma rapidamente o modelo digital em um objeto físico tocável. Mas, se o processo de validação ficar apenas na aprovação visual, a amostra pode gerar conclusões enganosas: um formato correto não significa montagem correta, montagem correta não significa confiabilidade funcional de longo prazo, e o sucesso de uma peça única não significa estabilidade na produção em pequeno lote. O núcleo da validação de amostras é eliminar os riscos de engenharia mais críticos com o menor número possível de ciclos de teste.
A lantu3D trata a amostra como um ponto de verificação entre o projeto e a entrega do objeto físico. Cada amostra deve responder a perguntas claras, como “a trava suporta 20 ciclos de montagem e desmontagem?”, “o espaçamento dos furos atende à tolerância de montagem?” e “a textura da superfície atende aos requisitos de exposição?”. Só com perguntas bem definidas o resultado da validação tem valor para a decisão.
1. Objetivos da validação: primeiro defina o que a amostra precisa provar
Antes de produzir a amostra, os objetivos de validação devem ser divididos em categorias de aparência, estrutura, montagem, função e fabricação. A categoria de aparência considera forma, proporção, textura superficial, cor e sensação ao toque; a estrutural avalia espessura de parede, nervuras de reforço, cantos agudos e deformação; a de montagem verifica posição dos furos, travas, roscas, insertos e folgas; a funcional analisa carga, resistência térmica, vedação ou movimento; e a de fabricação verifica se o item é adequado para processamento posterior em pequeno lote.
Por exemplo, em uma carcaça de equipamento eletrônico, a primeira rodada de amostras pode validar apenas dimensões de pegada e posição das interfaces, usando resina SLA de alta precisão. Na segunda rodada, se o objetivo for verificar a resistência de travas a aberturas repetidas, é melhor mudar para resina tenaz ou nylon SLS. Na terceira, quando o projeto entrar em pré-produção de pequeno lote, será preciso validar acabamento de superfície, ritmo de montagem e proteção de embalagem. Objetivos diferentes exigem materiais e processos diferentes; uma única amostra não deve responder a todas as perguntas.
2. Escolha do processo: faça a capacidade da amostra corresponder à pergunta de validação
O SLA é adequado para detalhes finos, peças transparentes e validação de superfícies complexas; sua espessura de camada comum é de 0,05 a 0,1 mm, mas sua fragilidade e resistência térmica podem não representar a peça final injetada. O nylon SLS é apropriado para travas, dobradiças, carcaças de parede fina e validação de estruturas funcionais; o material PA12 costuma oferecer boa tenacidade e resistência ao desgaste, embora a superfície apresente uma textura granulada. O FDM é indicado para validações estruturais de baixo custo em peças grandes, mas com linhas de camada e anisotropia mais evidentes. O SLM em metal é indicado para cenários de alta resistência ou alta temperatura, porém com custo e prazo superiores.
A escolha do processo deve ser incluída no plano de validação, e não explicada depois. Por exemplo: “nesta rodada, usaremos SLS PA12 para validar a elasticidade da trava, sem avaliar a cor final da aparência”; essa observação evita que a superfície pulverulenta seja interpretada como falha de projeto e também ajuda a equipe de engenharia a concentrar-se nos indicadores essenciais.
3. Inspeção visual e dimensional: substitua julgamentos subjetivos por critérios mensuráveis
Ao receber a amostra, o primeiro passo é verificar a integridade visual, incluindo falta de material, empenamento, trincas, marcas de suporte, linhas de camada, diferença de cor e contaminação. Em seguida, realiza-se a medição das dimensões críticas. Recomenda-se marcar no desenho do modelo de 5 a 15 pontos dimensionais-chave, como comprimento total, distância entre furos, espessura da área de montagem, altura da trava e posição da janela da interface. Para amostras visuais comuns, pode-se usar ±0,3 mm como referência inicial; já peças de montagem de precisão exigem critérios mais rigorosos, definidos conforme a capacidade do processo e as necessidades do cliente.
A medição dimensional não deve registrar apenas “aprovado/reprovado”; também é importante registrar a direção do desvio. Se vários furos se deslocarem na mesma direção, a causa pode estar nas coordenadas do modelo, na orientação de impressão ou na fixação durante o pós-processamento. Se áreas de parede fina encolherem de forma generalizada, isso pode estar relacionado à cura do material, ao resfriamento ou ao projeto da espessura. A direção do desvio é mais útil do que um valor isolado para orientar a próxima correção.
4. Teste de montagem: do ajuste estático ao uso repetido
A validação de montagem inclui encaixe, rotação, travamento, fixação por parafuso, instalação de insertos e compatibilidade com peças padrão. Para estruturas com trava, recomenda-se realizar pelo menos 10 a 20 ciclos repetidos de montagem e desmontagem, observando esbranquiçamento na raiz, ruptura ou retorno insuficiente. Para colunas de parafuso, é necessário confirmar o diâmetro do furo-guia, a espessura da parede e o torque de aperto; se houver plano de usar insertos de cobre por termofusão, também será preciso validar a temperatura do inserto, a profundidade de inserção e a deformação ao redor.
Problemas comuns incluem folga insuficiente, que deixa a montagem apertada; pontos de suporte localizados na superfície de montagem, causando interferência; deformação de paredes finas ao remover suportes; e redução do diâmetro de furos por retração da resina. A solução não é simplesmente “aumentar um pouco”, mas sim estabelecer regras de folga com base no processo. Por exemplo, em um ajuste móvel em nylon SLS pode-se reservar 0,3 a 0,5 mm; em peças de aparência em SLA, furos pequenos podem ser posteriormente furados ou receber compensação adequada no modelo.
5. Teste funcional: transforme o cenário de uso em ações executáveis
A validação funcional deve simular condições reais de uso. Peças estruturais devem passar por testes de carga, peças móveis por testes de ciclo, carcaças por avaliação de risco de queda ou compressão, e peças resistentes a temperatura por validação em ambiente térmico. As condições de teste precisam ser explícitas, incluindo peso aplicado, duração, número de ciclos, faixa de temperatura e critério de aprovação. Sem condições definidas, um “está forte” não oferece base para decisão de engenharia.
Por exemplo, se uma amostra de gabarito precisa suportar 5 kg de força de aperto e manter a precisão de posicionamento, o teste pode ser dividido em três etapas: carga estática de 5 kg por 30 minutos, 100 ciclos repetidos de aperto e verificação de que o desvio dos furos críticos antes e depois do teste não ultrapasse 0,2 mm. Se a amostra falhar, registre o ponto de ruptura, a direção da força e o momento da falha para determinar se a causa está em material insuficiente, espessura insuficiente ou concentração de tensões estruturais.
6. Registro de iterações: faça com que cada rodada de amostras tenha uma conclusão rastreável
Após a validação da amostra, deve-se gerar um registro de iteração contendo: número da versão, objetivo da validação, material e processo, resultados dos testes, lista de problemas, sugestões de modificação e decisão da próxima etapa. Cada problema deve estar associado à posição no modelo e à ação responsável, como: “a janela da interface de energia deslocou-se 0,4 mm para a direita; no arquivo de projeto V2, a janela será movida 0,4 mm para a esquerda e receberá raio R0,5”.
Quando o projeto entrar na fase pré-série, é ideal manter uma amostra aprovada como referência e registrar as conclusões-chave de validação nas instruções de produção. Assim, a equipe de produção não recebe apenas o arquivo do modelo, mas também entende quais dimensões precisam de controle prioritário, quais requisitos de superfície podem ser aceitos e quais ações de pós-processamento não podem ser omitidas.
Conclusão
Um processo eficaz de validação de amostras impressas em 3D deve começar com objetivos claros, alinhar material e processo, quantificar a inspeção visual e dimensional, executar testes de montagem e função e consolidar registros de iteração. Ao conectar amostra, dados, processo e entrega, a lantu3D ajuda os clientes a reduzir tentativas improdutivas e faz com que cada rodada de amostras aproxime o projeto de uma solução pronta para produção em escala.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.