
Introdução: a otimização de design é o primeiro ponto para reduzir custos na impressão 3D
Muitos problemas de custo em projetos de impressão 3D não surgem na máquina, mas ficam escondidos na fase de modelagem. Parede excessivamente espessa aumenta o consumo de material e o tempo de impressão; parede muito fina causa deformação e quebra; cavidades fechadas dificultam a remoção do pó; e saliências de grande área elevam o uso de suporte e os custos de pós-processamento. Na Blueprints 3D, dentro do fluxo do briefing à entrega do objeto físico, a otimização de design entra como a primeira revisão de engenharia após o início do projeto.
Diferentemente da usinagem tradicional, a impressão 3D permite superfícies complexas, cavidades internas, estruturas reticuladas e peças integradas. Mas liberdade não significa ausência de restrições. Cada processo tem exigências diferentes de espessura mínima de parede, diâmetro de furo, folga, ângulo de suporte e qualidade de superfície. Um modelo adequado para uma peça de demonstração em SLA pode não ser ideal para validação funcional em SLS; uma estrutura otimizada topologicamente para metal também pode exigir acabamento CNC em superfícies de montagem e referências de ajuste.
1. Reverter os parâmetros de projeto a partir do objetivo funcional
A otimização de design deve começar pela definição do objetivo da peça: exposição visual, validação de montagem, teste de resistência ou uso final em pequena série. Peças de apresentação devem priorizar continuidade de superfície, posição dos pontos de suporte e resultado de pintura; peças de validação de montagem precisam observar posições de furos, encaixes, eixos e folgas de ajuste; peças para teste de resistência exigem atenção à direção de impressão, adesão entre camadas, nervuras de reforço e trajetória da carga. Como o objetivo muda, a direção da otimização também muda.
Por exemplo, em peças com encaixe em PA12 para SLS, a espessura de parede recomendada costuma ficar entre 1,2 e 2,0 mm, e a folga de movimento pode começar a ser validada em 0,3 a 0,5 mm. Peças de aparência em SLA têm melhor reprodução de detalhes, mas encaixes finos submetidos a flexão prolongada podem quebrar por fragilidade. Em peças metálicas em SLM, se houver roscas e furos de alta precisão, normalmente é preciso reservar sobremetal para usinagem e fazer o acabamento após a impressão. Antecipar esses parâmetros evita descobrir depois da fabricação que a peça não monta.
2. Equilibrar leveza estrutural e resistência
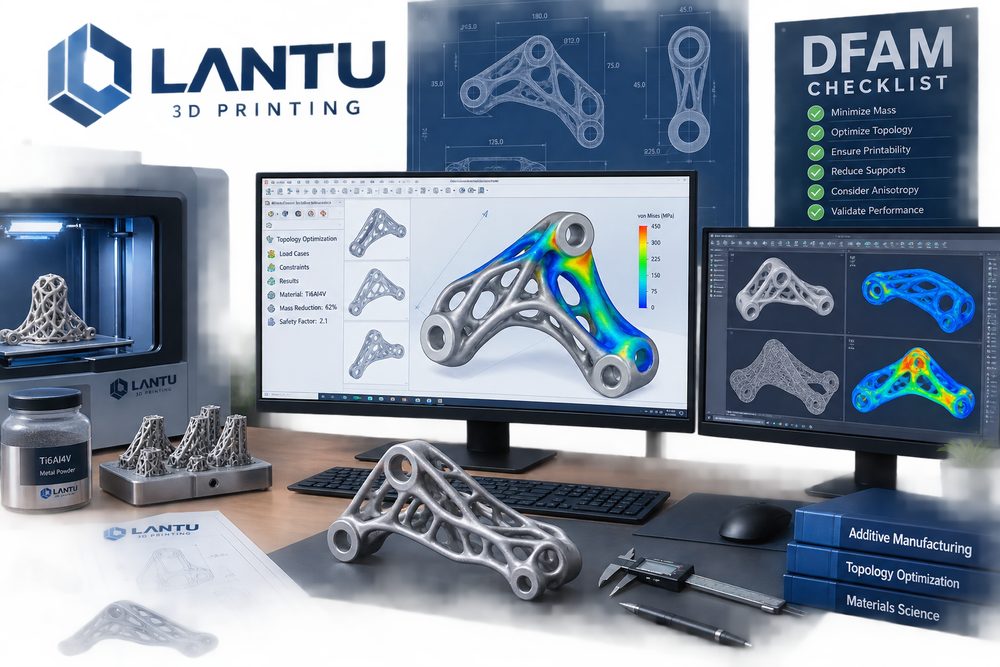
Leveza não significa simplesmente escavar a peça. Em componentes que suportam carga, é preciso primeiro analisar a trajetória da carga e só então definir as áreas de redução de peso. Métodos comuns incluem adicionar raios para reduzir concentração de tensões, usar nervuras de reforço em vez de engrossar toda a peça, reduzir massa com estruturas reticuladas e integrar várias peças de montagem em um único componente. Resultados de otimização topológica também precisam de uma segunda engenharia de adaptação, garantindo diâmetro mínimo das hastes, canais para remoção de pó e acessibilidade para ferramentas de pós-processamento.
Em projetos reais, algumas carcaças podem trocar paredes espessas maciças por paredes uniformes de 2 mm com nervuras locais de reforço, reduzindo o consumo de material em cerca de 20% a 35% sem perder rigidez. No entanto, se as nervuras forem ligadas diretamente à face externa, podem surgir marcas de retração ou sombras na superfície. Se os vazios da estrutura reticulada forem muito pequenos, o pó de SLS ou de metal não consegue ser removido, criando riscos ocultos. Por isso, a otimização precisa considerar fabricação e inspeção ao mesmo tempo.
3. Checklist do modelo orientado ao processo
Antes da impressão, é necessário verificar se o modelo possui arestas não-manifold, normais invertidas, faces sobrepostas, paredes finas demais, pequenos recursos isolados e cavidades fechadas. Para peças em SLA, é preciso verificar se os suportes cairão sobre a superfície principal de aparência; para peças em SLS, verificar o diâmetro mínimo de furos e a rota de evacuação do pó; para peças em FDM, avaliar como a direção de impressão afeta as linhas de camada e a resistência; para peças metálicas, verificar a possibilidade de remoção de suportes, o risco de deformação térmica e as referências de usinagem.
Na Blueprints 3D, a revisão costuma classificar os pontos em três grupos: itens que devem ser modificados, itens recomendados para otimização e riscos aceitáveis. Os itens obrigatórios incluem impossibilidade de formar a peça, impossibilidade de remover o pó, espessura insuficiente e furos críticos inacessíveis. Os itens recomendados incluem chanfros, raios, redução de peso e ajuste das superfícies de suporte. Os riscos aceitáveis precisam ser confirmados com o cliente antes da entrega, como o nível de reprodução de texturas muito finas.
4. Fluxo colaborativo da otimização de design
Uma otimização eficiente não é uma alteração unilateral do modelo, mas um ciclo fechado entre design, processo, orçamento e entrega. O primeiro passo é confirmar o uso e os critérios de aceitação; o segundo, selecionar processo e material candidatos; o terceiro, realizar a verificação DFAM; o quarto, emitir sugestões de alteração e explicações de risco; o quinto, após a confirmação do cliente, seguir para a impressão. Em projetos complexos, é possível imprimir primeiro uma peça parcial de validação, usando menor custo para testar encaixes, texturas, espessuras ou relações de montagem.
Esse fluxo reduz a probabilidade de retrabalho completo e também ajuda o cliente a entender de onde vem o custo. Muitas vezes, reduzir uma grande área de suporte, alterar a orientação de um furo ou dividir uma estrutura difícil de processar já é suficiente para diminuir bastante a dificuldade de pós-processamento e o prazo de entrega.
Conclusão
A otimização de design é o núcleo da criação de valor na impressão 3D. A Blueprints 3D defende começar a partir das necessidades, do material, do processo, da estrutura e do padrão de entrega, para que o modelo não apenas possa ser impresso, mas também passe com estabilidade pelos testes de montagem, aparência e função. Fazer a otimização na frente é a forma real de reduzir custos, encurtar prazos e aumentar a previsibilidade da entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.