
Introdução: mesma máquina, mesmos parâmetros — porque é que as peças começam a empenar a partir do 11.º ciclo
As oficinas de fusão a laser em leito de pó metálico (LPBF) enfrentam frequentemente um tipo de anomalia difícil de atribuir: a calibração anual do equipamento está aprovada, o lote de pó não mudou e a potência do laser e a velocidade de varrimento continuam dentro da janela controlada; contudo, após a mesma placa de construção ser utilizada entre 8 e 12 vezes, as peças nos cantos começam a apresentar empenamento localizado, estrias de arrastamento no espalhamento da primeira camada e até fissuras na ligação entre a peça e a placa. Na análise posterior, a causa é muitas vezes registada como «deriva de parâmetros»; após recalibrar a densidade de energia, a produção recupera temporariamente, mas o problema reaparece dois ciclos depois. A verdadeira causa raiz está frequentemente fora dos parâmetros: a própria placa de construção (build plate), que serve de suporte ao crescimento das peças, já não é o equipamento de processo cuja geometria e estado de tensão eram rastreáveis à saída de fábrica. A remoção por eletroerosão a fio após cada impressão, a fresagem para nivelamento, o alívio de tensões e a reutilização repetida consomem a espessura residual, alteram a planicidade e a distribuição de tensões residuais, além de deixarem defeitos locais de ligação. Tratar a placa como um «acessório permanente da máquina» equivale a deixar uma variável em degradação contínua fora da lista de controlo do processo.
I. Definir primeiro os limites: o estado da placa não é a precisão geométrica do equipamento nem o MTBF de um consumível
É necessário distinguir três níveis frequentemente confundidos. As verificações de precisão geométrica do equipamento — interferómetro laser, ballbar, precisão e repetibilidade de posicionamento e tabela de compensação do nivelamento da mesa — medem os eixos de movimento e os referenciais de montagem da máquina, com critérios definidos no relatório de calibração anual. A gestão do ciclo de vida de peças de desgaste e sobressalentes — lentes de proteção, lâminas do recoater, elementos filtrantes e vedações — determina a substituição de componentes por MTBF ou limites de pressão diferencial. Já a gestão do estado da placa mede um suporte de processo que é repetidamente maquinado e reutilizado, mas não descartado integralmente segundo um período fixo: em cada ciclo, uma camada de material é removida por fresagem, a espessura diminui num único sentido e o estado de planicidade e tensão redistribui-se conforme o histórico térmico e de corte. Os dois primeiros níveis respondem a «a máquina continua precisa?» e «o componente deve ser substituído?»; este nível responde a «que margem de maquinação ainda resta neste suporte e por que razão pode continuar a suportar peças neste ciclo?». Uma cadeia de responsabilidade de ciclo de vida completo, do desenho à entrega física, exige que a cadeia de estado do suporte, tal como a das peças, do pó e do pacote de parâmetros, possa ser rastreada por unidade, em vez de depender da memória do operador.
II. Dividir a pergunta «ainda pode ser usada?» em cinco campos verificáveis
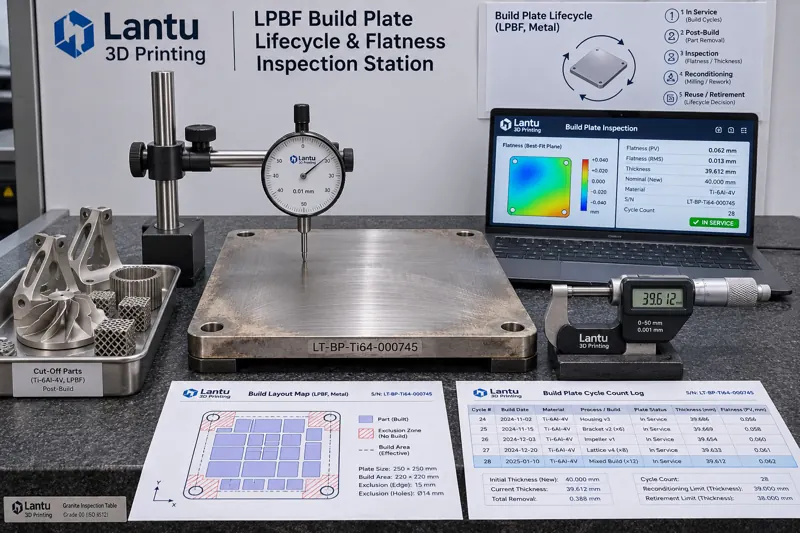
Recomenda-se atribuir a cada placa uma identificação única — grau do material + lote de fusão + data de entrada em serviço + número de série — e condensar a liberação de cada utilização numa ficha de estado com cinco campos: espessura residual T_rem (calculada como a espessura original T0 menos a quantidade acumulada de fresagem ΣΔ; na medição prática, utilizar o menor valor de três ou cinco pontos medidos com micrómetro); planicidade F da superfície de trabalho (após a fresagem de nivelamento, medir a diferença pico-vale numa grelha de 100 mm com relógio comparador ou CMM); número acumulado de utilizações N e horas térmicas acumuladas H (o número de camadas, a temperatura de pré-aquecimento e o tempo de manutenção de cada build são importados automaticamente); tendência de tensão residual e empenamento (taxa de variação de F, ΔF/ΔN, no mesmo ponto de medição ao longo de três ciclos); e histórico de ligação local (mapa das posições de corte anteriores, coordenadas de fissuras de ligação ou falta de fusão e registos de soldadura de reparação ou retificação). Os três primeiros campos fornecem limites rígidos; os dois últimos fornecem tendências e zonas proibidas. Se qualquer campo não tiver registo, a placa deve ser classificada como «pendente de avaliação», e não liberada por defeito.
III. Espessura e planicidade: estabelecer limites, não confiar na sensação de que «ainda está plana»
Tomando como exemplo uma placa comum de Ti6Al4V ou 316L com 250×250×25 mm, os critérios de engenharia podem ser definidos da seguinte forma: T_rem não deve ser inferior à espessura mínima T_min exigida pela fixação do equipamento e pelo zero do eixo Z — normalmente 60% a 70% de T0; por exemplo, para uma placa de 25 mm, pode ser definido um limite rígido de 16 mm. Abaixo de T_min, a placa deve ser retirada de serviço, sem prolongar a sua utilização com o argumento de que «ainda aguenta mais uma fresagem». A quantidade de fresagem de nivelamento por ciclo, Δ, deve ser controlada entre 0,20 e 0,35 mm; se ultrapassar 0,50 mm numa única operação, a causa deve ser registada e a tensão deve ser reavaliada. Recomenda-se que a planicidade F da superfície de trabalho seja ≤0,05 mm/250 mm e que o ΔF entre dois ciclos consecutivos seja ≤0,02 mm; caso contrário, deve ser realizado alívio de tensões e nova medição antes da instalação na máquina. Para placas com pré-aquecimento, também é necessário verificar a superfície de contacto com a placa de aquecimento: uma má aderência localizada pode fazer com que a temperatura real de pré-aquecimento fique 20 a 40 °C abaixo do valor definido, manifestando-se como instabilidade na ligação da primeira camada em peças de canto do mesmo ciclo. Todos os valores devem constar em requisitos técnicos com controlo de versão, como BP-SPEC-003 rev.C, e ser aprovados conjuntamente pelas áreas de processo, qualidade e equipamento; os limites variam conforme o material e o modelo da máquina e não devem ser aplicados indiscriminadamente entre equipamentos.
IV. Registo de ciclos e zonas proibidas: impedir que os defeitos do ciclo anterior passem para o seguinte
Uma placa não é «apenas uma superfície plana»; é um mapa com coordenadas históricas. Após o corte e a remoção das peças em cada ciclo, o registo deve incluir o mapa de layout do build: caixas envolventes das peças, pontos de apoio dos suportes, trajetórias de corte por eletroerosão a fio e posições onde ocorreram fissuras de ligação ou levantamento. Ao preparar o layout do ciclo seguinte, essas posições devem ser marcadas como zonas proibidas, com uma margem mínima adicional de 10 mm. Se ocorrerem anomalias em duas utilizações consecutivas na mesma posição, a placa deve ser obrigatoriamente retirada de serviço e submetida a inspeção por líquidos penetrantes ou ultrassons. O registo também deve estar associado a quatro categorias de evidência: lote de pó e proporção de mistura do ciclo, versão e hash do pacote de parâmetros controlado, conjunto de dados brutos de teor de oxigénio e curva de pré-aquecimento, e registo medido de planicidade após o corte. Assim, quando um cliente perguntar «em que placa esta peça entregue foi construída e em que ciclo da placa», será possível rastrear, a partir do número de série da peça, a identificação da placa, o número do ciclo N, os valores T_rem/F do momento e os registos de aprovação conjunta, em vez de apresentar apenas um relatório de inspeção final aprovado. A ficha de ciclos da placa constitui a quarta categoria de evidência do suporte no pacote de entrega, em paralelo com o lote de inspeção, as amostras testemunho e a cadeia de certificados de material.
V. Gates de liberação para instalação e critérios de retirada (D1–D5)
Os campos acima devem ser formalizados em cinco gates sequenciais: D1 Identidade — a identificação da placa é legível, o material corresponde ao modelo de equipamento e não há empréstimo entre modelos; D2 Geometria — T_rem ≥ T_min e F ≤ 0,05 mm, com registos dos pontos de medição e validade de calibração dos instrumentos; D3 Histórico — N, H e ΔF/ΔN permanecem dentro da tendência controlada, e as zonas proibidas foram sincronizadas com o layout do build atual; D4 Tensão e limpeza — o alívio de tensões foi realizado e reavaliado quando necessário, e a superfície de trabalho está livre de pó residual, fluido de corte e áreas de soldadura de reparação não registadas; D5 Aprovação conjunta — o engenheiro de processo revê, a qualidade libera e o responsável pelo equipamento confirma a fixação e o contacto de pré-aquecimento, sendo os carimbos temporais das três partes registados no histórico. Se qualquer gate não for aprovado, a placa recebe uma etiqueta de «quarentena» e é retirada do planeamento de produção. A retirada não deve basear-se em «quantos anos foi usada», mas no estado: T_rem atinge o limite inferior, F permanece fora de tolerância após duas medições, defeitos repetem-se na mesma posição ou surge uma fissura passante. Qualquer uma destas quatro condições implica sucateamento, com retenção da espessura final e fotografias; a identificação nunca deve ser reutilizada.
VI. Modos de falha comuns e lista de implementação
Existem quatro erros particularmente frequentes. Primeiro, considerar apenas o «número de utilizações» e não a «espessura residual»: duas placas com o mesmo N podem apresentar uma diferença de rigidez de até duas vezes devido a diferentes quantidades de fresagem. Segundo, instalar a placa logo após a fresagem, sem nova medição de planicidade, transferindo para o ciclo seguinte a conicidade gerada pela própria operação de nivelamento. Terceiro, registar anomalias da placa na ordem de manutenção do equipamento, impedindo a rastreabilidade do histórico do suporte a partir do número de série da peça. Quarto, armazenar placas retiradas juntamente com placas ativas e atribuir novamente a identificação a uma placa nova. A implementação deve começar por um ciclo mínimo fechado: primeiro, atribuir identificações a todas as placas em serviço e realizar uma medição de referência única — T_rem, F, N e fotografias; depois, tornar «identificação da placa + número do ciclo» campos obrigatórios no planeamento e no layout do build; por fim, transformar D1–D5 numa lista de verificação de uma página que acompanha cada ciclo. Após três meses, devem ser revistos a taxa de defeitos da primeira camada, a taxa de retrabalho por empenamento e o número de substituições não planeadas de placas, ajustando os limites com base nos dados em vez de alterar a especificação anualmente por experiência.
Conclusão
A placa de construção é um dos poucos elementos controlados na cadeia de processo LPBF que sofre uma alteração permanente a cada utilização. Ao separá-la da vaga categoria de acessório do equipamento e geri-la por identificação, espessura residual, planicidade, histórico térmico de ciclos, zonas proibidas e cinco gates de liberação, as anomalias de ligação da primeira camada e de empenamento deixam de depender de tentativas de ajuste de parâmetros e passam a ser decisões de liberação rastreáveis, verificáveis e previsíveis. Para plataformas responsáveis pela entrega completa, do desenho à peça física, a integridade da cadeia de estado do suporte é tão parte da qualidade de entrega como o pacote de parâmetros, o lote de pó e os registos de inspeção: se a peça deve ser rastreável, a placa que suportou a sua fabricação também deve ser rastreável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.