
Einleitung: Gleiche Anlage, gleiche Parameter – warum beginnen sich ab dem 11. Baujob Kanten anzuheben?
In Werkstätten für Laser-Pulverbettfusion von Metallen (LPBF) tritt häufig eine schwer zuzuordnende Abweichung auf: Die jährliche Anlagenkalibrierung ist bestanden, die Pulvercharge wurde nicht gewechselt, und Laserleistung sowie Scangeschwindigkeit liegen weiterhin im kontrollierten Prozessfenster. Dennoch beginnen bei derselben Bauplatte nach dem 8. bis 12. Baujob Bauteile an den Rändern lokal zu verziehen, beim Auftragen der ersten Schicht entstehen Schleifspuren, oder die Verbindung zwischen Bauteil und Bauplatte reißt. In der Ursachenanalyse wird dies oft als „Parameterdrift“ dokumentiert. Nach einer erneuten Kalibrierung der Energiedichte verbessert sich die Lage kurzfristig, tritt jedoch zwei Baujobs später erneut auf. Die tatsächliche Ursache liegt häufig außerhalb der Parameter: Die Bauplatte als Träger für das Bauteilwachstum ist nicht mehr das bei Auslieferung geometrisch und hinsichtlich ihres Spannungszustands rückverfolgbare Prozessbetriebsmittel. Jedes Abtrennen per Drahterodieren, Planfräsen, Spannungsarmglühen und erneute Einbauen nach einem Druckvorgang verbraucht Restdicke, verändert Ebenheit und Restspannungsverteilung und hinterlässt lokale Bindungsdefekte. Wer die Bauplatte als „dauerhaftes Maschinenzubehör“ behandelt, lässt eine kontinuierlich degradierende Variable außerhalb der kontrollierten Prozessliste.
1. Zunächst die Grenzen klären: Der Bauplattenzustand ist weder Maschinengeometrie noch MTBF eines Verbrauchsteils
Drei häufig vermischte Ebenen müssen klar getrennt werden. Bei der Prüfung der Maschinengeometrie – etwa mit Laserinterferometer, Ballbar, Prüfungen von Positionier- und Wiederholgenauigkeit sowie Kompensationstabellen für die Nivellierung des Arbeitstisches – werden die Bewegungsachsen und Montagebezüge der Maschine bewertet; die Kriterien stehen im jährlichen Kalibrierbericht. Das Lebenszyklusmanagement von Verschleiß- und Ersatzteilen – Schutzfenster, Rakelkanten, Filterelemente und Dichtungen – betrifft austauschbare Komponenten, die nach MTBF oder Differenzdruckschwellen ersetzt werden. Das Zustandsmanagement von Bauplatten hingegen bewertet ein Prozessbetriebsmittel, das wiederholt bearbeitet und wiederverwendet wird, aber nicht nach einem festen Intervall als Ganzes verschrottet wird: Mit jedem Zyklus wird eine Materialschicht abgefräst, die Dicke nimmt nur in eine Richtung ab, und Ebenheit sowie Spannungszustand werden durch die thermische Historie von Trennen und Bearbeiten neu verteilt. Die ersten beiden Ebenen beantworten die Fragen „Ist die Anlage noch präzise?“ und „Muss das Teil ersetzt werden?“. Hier lautet die Frage: „Welche bearbeitbare Reserve besitzt dieser Träger noch, und warum darf er in diesem Baujob weiterhin Bauteile tragen?“ Eine durchgängige Verantwortungskette vom digitalen Modell bis zur physischen Lieferung erfordert, dass die Zustandskette des Trägers ebenso wie Bauteile, Pulver und Parametersätze pro Einzelobjekt rückverfolgbar ist – statt sich auf das Gedächtnis der Bediener zu verlassen.
2. Die Frage „Ist sie noch verwendbar?“ in fünf bewertbare Felder zerlegen
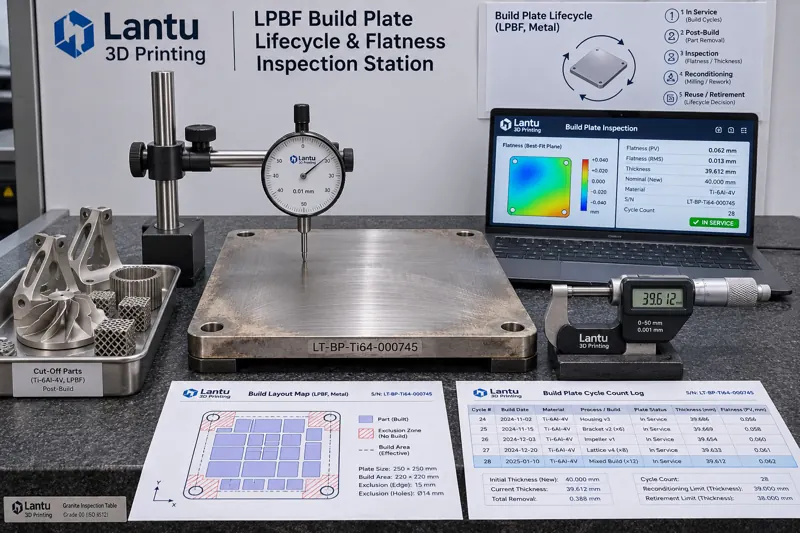
Für jede Bauplatte sollte eine eindeutige Kennzeichnung eingerichtet werden, bestehend aus Werkstoffspezifikation, Schmelzchargennummer, Inbetriebnahmedatum und Seriennummer. Jede Maschinenfreigabe sollte in einer Statuskarte mit fünf Feldern zusammengefasst werden: Restdicke T_rem (berechnet aus der Ausgangsdicke T0 abzüglich der kumulierten Fräsabträge ΣΔ; messtechnisch wird der kleinste Wert einer Drei- oder Fünfpunktmessung mit Mikrometer verwendet); Ebenheit F der Arbeitsfläche (nach dem Planfräsen als Spitze-Tal-Differenz auf einem 100-mm-Raster mittels Messuhr oder KMG erfasst); kumulierte Anzahl der Einsätze N und kumulierte thermische Zyklusdauer H (Schichtzahl, Vorheiztemperatur und Haltezeit jedes Baujobs werden automatisch übernommen); Trend von Restspannungen und Verzug (Änderungsrate ΔF/ΔN der Ebenheit F am gleichen Messpunkt über drei Zyklen); sowie Historie lokaler Bindungsstellen (Layoutkarten früherer Bauteile, Koordinaten von Bindungsrissen oder Fehlverschmelzungen sowie Aufzeichnungen zu Auftragsschweißen oder Nachschleifen). Die ersten drei Felder definieren harte Grenzwerte, die letzten beiden liefern Trendinformationen und Sperrzonen. Fehlt für irgendein Feld eine Aufzeichnung, erhält die Platte für diesen Einsatz den Status „zu bewerten“ und nicht automatisch die Freigabe.
3. Dicke und Ebenheit: Grenzwerte festlegen statt „fühlt sich noch eben an“
Für eine typische Bauplatte aus Ti6Al4V oder 316L mit 250 × 250 × 25 mm können folgende technische Kriterien festgelegt werden: T_rem darf die für Einspannung und Z-Nullpunkt der Maschine erforderliche Mindestdicke T_min nicht unterschreiten. Üblicherweise liegt diese bei 60 % bis 70 % von T0; für eine 25-mm-Platte kann beispielsweise ein harter Grenzwert von 16 mm gelten. Unterhalb von T_min wird die Platte ausgemustert und nicht mit dem Argument „ein weiteres Planfräsen ist noch möglich“ weiterverwendet. Der Fräsabtrag Δ je Planbearbeitung sollte auf 0,20 bis 0,35 mm begrenzt werden; bei mehr als 0,50 mm pro Vorgang sind Ursache und Spannungszustand erneut zu dokumentieren bzw. zu prüfen. Für die Ebenheit F der Arbeitsfläche wird ≤ 0,05 mm/250 mm empfohlen; außerdem muss ΔF zwischen zwei benachbarten Zyklen ≤ 0,02 mm bleiben. Andernfalls ist zunächst spannungsarmzuglühen und danach erneut zu messen, statt die Platte unmittelbar einzusetzen. Bei vorgeheizten Bauplatten muss zusätzlich die Kontaktfläche zur Heizplatte geprüft werden: Lokaler schlechter Kontakt kann dazu führen, dass die tatsächliche Vorheiztemperatur 20 bis 40 °C unter dem Sollwert liegt. Dies zeigt sich durch instabile Erstschichtbindung bei Randbauteilen desselben Baujobs. Alle Werte sind als technische Anforderung mit Versionsnummer festzuschreiben, beispielsweise BP-SPEC-003 rev.C, und von Prozessengineering, Qualität und Instandhaltung gemeinsam freizugeben. Die Grenzwerte variieren nach Werkstoff und Maschinentyp und dürfen nicht unbesehen zwischen unterschiedlichen Anlagenmodellen übertragen werden.
4. Zyklusprotokoll und Sperrzonen: Defekte des vorherigen Baujobs nicht in den nächsten übertragen
Eine Bauplatte ist nicht einfach „eine ebene Platte“, sondern eine Karte mit historischen Koordinaten. Nach dem Abtrennen der Bauteile wird für jeden Baujob dessen Layout im Protokoll erfasst: Bauteilbegrenzungsrahmen, Auflagepunkte der Stützstrukturen, Schnittwege des Drahterodierens sowie Positionen mit Bindungsrissen oder Anhebungen. Bei der Layoutplanung des nächsten Baujobs werden diese Positionen als Sperrzonen gekennzeichnet und mindestens um 10 mm erweitert. Treten an derselben Position in zwei aufeinanderfolgenden Fällen Abweichungen auf, ist die Bauplatte zwingend außer Betrieb zu nehmen und mittels Farbeindringprüfung oder Ultraschall zu untersuchen. Das Protokoll sollte außerdem vier Arten von Nachweisen verknüpfen: Pulvercharge und Mischungsverhältnis des Baujobs, Version und Hash des kontrollierten Parametersatzes, Rohdatenpunkte des Sauerstoffgehalts und der Vorheizkurve sowie die gemessene Ebenheit nach dem Trennen. Fragt ein Kunde dann, „auf welcher Platte und in welchem Plattenzyklus dieses gelieferte Bauteil entstanden ist“, kann über die Teile-Seriennummer zur Bauplattennummer, zur Zyklusnummer N, zu den damaligen Werten T_rem/F und zu den Freigabeaufzeichnungen zurückverfolgt werden – statt lediglich einen bestandenen Endprüfbericht vorzulegen. Neben Prüfchargen, mitgefertigten Proben und Werkstoffzeugnissen ist die Bauplatten-Zykluskarte der vierte Typ Trägernachweis im Liefernachweispaket.
5. Freigabeschleusen vor dem Maschineneinsatz und Ausmusterungskriterien (D1–D5)
Die genannten Felder werden in fünf aufeinanderfolgende Freigabeschleusen überführt: D1 Identität – Die Bauplattennummer ist lesbar, Werkstoff und Maschinentyp stimmen überein, und es findet keine anlagenübergreifende Nutzung statt; D2 Geometrie – T_rem ≥ T_min und F ≤ 0,05 mm, wobei die Messaufzeichnungen die Gültigkeitsdauer der Messmittelkalibrierung enthalten; D3 Historie – N, H und ΔF/ΔN liegen innerhalb kontrollierter Trends, und Sperrzonen wurden in das aktuelle Baujob-Layout übernommen; D4 Spannung und Sauberkeit – erforderlichenfalls wurde spannungsarmgeglüht und nachgemessen; die Arbeitsfläche ist frei von Restpulver, Kühlschmierstoffrückständen und nicht dokumentierten Auftragsschweißbereichen; D5 Freigabezeichnung – Prozessverantwortliche prüfen, Qualitätsverantwortliche geben frei und Anlagenverantwortliche bestätigen Einspannung sowie Kontakt für die Vorheizung; Zeitstempel aller drei Parteien werden im Protokoll gespeichert. Wird eine Schleuse nicht bestanden, erhält die Bauplatte die Kennzeichnung „gesperrt“ und wird aus der Produktionsplanung entfernt. Die Ausmusterung erfolgt nicht nach der Frage „wie viele Jahre sie genutzt wurde“, sondern nach ihrem Zustand: Erreicht T_rem den unteren Grenzwert, liegt F nach zwei Wiederholungsmessungen weiterhin außerhalb der Toleranz, wiederholen sich Defekte an derselben Position oder tritt ein durchgehender Riss auf, ist die Platte in jedem dieser vier Fälle auszumustern. Enddicke und Fotos sind zu archivieren; die Kennnummer darf niemals erneut vergeben werden.
6. Häufige Fehlermuster und Checkliste für die Umsetzung
Vier typische Fehler treten besonders häufig auf: Erstens wird nur nach der „Anzahl der Einsätze“ bewertet und nicht nach der „Restdicke“; zwei Platten mit gleichem N können wegen unterschiedlicher Fräsabträge eine um den Faktor zwei abweichende Reststeifigkeit besitzen. Zweitens wird die Platte nach dem Fräsen direkt wieder eingesetzt und die erneute Ebenheitsmessung eingespart, wodurch die durch den Planvorgang selbst erzeugte Keilform in den nächsten Baujob gelangt. Drittens werden Bauplattenabweichungen auf Maschinenwartungsaufträgen erfasst, sodass die Trägerhistorie über die Teile-Seriennummer nicht mehr rückverfolgbar ist. Viertens werden ausgemusterte und aktive Bauplatten gemeinsam gelagert oder Kennnummern an neue Platten erneut vergeben. Die Einführung sollte mit einem minimalen Regelkreis beginnen: Zuerst erhalten alle aktiven Bauplatten nachträglich Kennzeichnungen und eine Basismessung von T_rem, F, N sowie Fotos. Anschließend werden „Bauplattennummer + Zyklusnummer“ als Pflichtfelder in Produktionsplanung und Baujob-Layout eingeführt. Schließlich werden D1–D5 in eine einseitige Checkliste überführt, die jeden Baujob begleitet. Nach drei Monaten werden Erstschichtfehlerrate, Nacharbeitsrate durch Verzug und die Anzahl ungeplanter Plattenwechsel ausgewertet. Die Grenzwerte werden auf Basis dieser Daten angepasst, anstatt die Spezifikation einmal jährlich nur nach Erfahrung zu ändern.
Zusammenfassung
Die Bauplatte ist eines der wenigen kontrollierten Objekte in der LPBF-Prozesskette, das sich bei jeder Nutzung dauerhaft verändert. Wird sie aus ihrer unscharfen Rolle als Maschinenzubehör herausgelöst und über Kennzeichnung, Restdicke, Ebenheit, thermische Zyklushistorie, Sperrzonen und fünf Freigabeschleusen gesteuert, werden Abweichungen bei Erstschichtbindung und Verzug von einem zufälligen „Parameteranpassen auf Verdacht“ zu nachvollziehbaren, bewertbaren und vorhersagbaren Freigabeentscheidungen. Für Plattformen, die die Gesamtverantwortung von der digitalen Vorlage bis zur physischen Lieferung tragen, ist die Vollständigkeit der Zustandskette des Trägers ebenso Teil der Lieferqualität wie Parametersätze, Pulverchargen und Prüfaufzeichnungen: Nicht nur das Bauteil muss rückverfolgbar sein, sondern auch die Platte, auf der es gefertigt wurde.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.