
Giriş: Aynı makine ve aynı parametrelerle neden 11. build’den itibaren kenarlar kalkmaya başlar?
Metal lazer toz yataklı füzyon (LPBF) tesisleri sıklıkla nedenselliği belirlenmesi zor bir anormallikle karşılaşır: Ekipmanın yıllık kalibrasyonu uygundur, toz partisi değişmemiştir, lazer gücü ve tarama hızı hâlâ kontrol penceresi içindedir; ancak aynı yapı plakası 8 ila 12 build boyunca kullanıldıktan sonra köşe parçalarda yerel çarpılma, ilk katmanda toz serme sürüklenme izleri ve hatta parça-plaka birleşiminde çatlaklar görülmeye başlar. Olay sonrası incelemelerde neden çoğu zaman “parametre sapması” olarak kaydedilir; enerji yoğunluğu yeniden kalibre edilince kısa süreli iyileşme görülür, fakat iki build sonra sorun tekrar eder. Asıl kök neden çoğu kez parametrelerin dışındadır: Parçanın büyüme taşıyıcısı olan yapı plakasının kendisi artık üretildiği zamanki geometrik ve gerilme durumu izlenebilir proses ekipmanı değildir. Her baskı sonrasındaki tel erozyonla ayırma, frezeleme ile düzleme, gerilim giderme ve yeniden makineye takma işlemi; kalan kalınlığı tüketir, düzlemselliği ve artık gerilme dağılımını değiştirir ve yerel birleşim kusurları bırakır. Yapı plakasını “makineye kalıcı olarak bağlı bir aksesuar” saymak, sürekli kötüleşen bir değişkeni proses kontrol listesinin dışında bırakmak demektir.
1. Önce sınırları belirleyin: Plaka durumu, ekipman geometrik doğruluğu veya sarf malzemesi MTBF’si değildir
Birbiriyle sıkça karıştırılan üç katmanı ayırmak gerekir. Ekipman geometrik doğruluk kontrolleri (lazer interferometresi, ballbar, konumlandırma doğruluğu ve tekrarlanabilirliği, çalışma tablası seviye telafi tablosu), takım tezgâhı hareket eksenlerini ve montaj referanslarını ölçer; kabul kriterleri yıllık kalibrasyon raporunda yer alır. Aşınan parça ve yedek parça yaşam döngüsü yönetimi ise koruyucu lensler, recoater kenarları, filtre elemanları ve contalar gibi değiştirilebilir bileşenlerin MTBF veya diferansiyel basınç eşiklerine göre değiştirilmesini izler. Buna karşılık yapı plakası durum yönetimi, tekrar tekrar işlenen, tekrar kullanılan ancak sabit bir periyotla bütünüyle hurdaya ayrılmayan bir proses taşıyıcısını izler: Her çevrimde bir malzeme tabakası frezelenir, kalınlık tek yönlü olarak azalır; düzlemsellik ve gerilme durumu kesme ve ısıl geçmişe bağlı olarak yeniden dağılır. İlk iki katman “ekipman hâlâ doğru mu, parça değiştirilmesi gerekiyor mu?” sorusunu ele alırken, bu katman “bu taşıyıcının ne kadar işlenebilir payı kaldı ve bu build’de parça taşımasına hangi gerekçeyle izin veriliyor?” sorusunu yanıtlar. Blueprint-to-part teslimatını eksiksiz yaşam döngüsü sorumluluk zinciri olarak ele alan platformlarda, taşıyıcının durum zinciri de parça, toz ve parametre paketi gibi tekil bazda geriye izlenebilir olmalı; operatör hafızasına bırakılmamalıdır.
2. “Hâlâ kullanılabilir mi?” sorusunu beş değerlendirilebilir alana ayırın
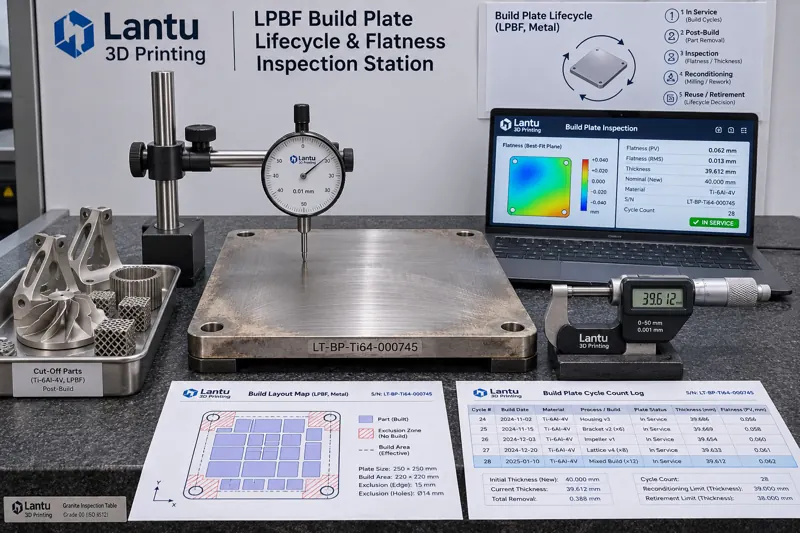
Her yapı plakası için benzersiz bir kimlik oluşturulması önerilir (malzeme sınıfı + ergitme parti numarası + devreye alma tarihi + seri numarası) ve her makineye alma onayının beş alanlı bir durum kartında özetlenmesi gerekir: Kalan kalınlık T_rem (başlangıç plaka kalınlığı T0’dan kümülatif frezeleme miktarı ΣΔ çıkarılarak hesaplanır; ölçümde üç veya beş noktadan alınan mikrometre değerlerinin en düşüğü kullanılır); çalışma yüzeyi düzlemselliği F (düzleme frezelemesinden sonra 100 mm’lik ızgarada komparatör veya CMM ile tepe-vadi farkı ölçülür); kümülatif kullanım sayısı N ve kümülatif ısıl çevrim saati H (her build’in katman sayısı, ön ısıtma sıcaklığı ve bekletme süresi otomatik olarak eklenir); artık gerilme ve çarpılma eğilimi (aynı ölçüm noktasında üç çevrim boyunca F değişim hızı, ΔF/ΔN); yerel birleşim geçmişi (önceki parça kesim konum haritaları, birleşim çatlağı/eksik füzyon görülen koordinatlar ve kaynakla onarım veya taşlama kayıtları). İlk üç alan kesin eşikleri, son iki alan ise eğilimleri ve yerleşim yasak bölgelerini belirler. Herhangi bir alanda kayıt eksikse, ilgili makineye alma işlemi varsayılan olarak serbest bırakılmaz; “değerlendirme bekliyor” durumuna alınır.
3. Kalınlık ve düzlemsellik: “Hâlâ düz görünüyor” yerine eşik tanımlayın
Yaygın 250×250×25 mm Ti6Al4V veya 316L yapı plakaları için mühendislik kriterleri şöyle tanımlanabilir: T_rem, ekipman bağlama sistemi ve Z ekseni sıfır noktası için gereken minimum kalınlık T_min’in altına düşmemelidir (genellikle T0’ın %60–%70’i alınır; örneğin 25 mm plaka için 16 mm kesin alt sınır belirlenir). T_min’in altına inildiğinde plaka hizmetten çıkarılır; “bir kez daha frezelenirse kullanılabilir” yaklaşımıyla kullanım uzatılmaz. Her düzleme frezeleme işlemindeki talaş kaldırma miktarı Δ, 0,20–0,35 mm aralığında tutulmalıdır; tek seferde 0,50 mm’yi aşarsa neden kaydedilmeli ve gerilme yeniden ölçülmelidir. Çalışma yüzeyi düzlemselliği F için ≤0,05 mm/250 mm önerilir; ayrıca ardışık iki çevrimde ΔF ≤0,02 mm olmalıdır. Aksi hâlde plaka doğrudan makineye alınmamalı; önce gerilim giderme uygulanıp tekrar ölçülmelidir. Ön ısıtmalı plakalar için ısıtıcı plaka temas yüzeyi de doğrulanmalıdır: Yerel temas yetersizliği, gerçek ön ısıtma sıcaklığının ayar değerinden 20–40 °C düşük olmasına yol açabilir ve aynı build’deki köşe parçaların ilk katman birleşiminde kararsızlık olarak kendini gösterir. Tüm değerler, proses, kalite ve ekipman ekiplerince ortak onaylanmış sürüm numaralı teknik gerekliliklerde (örneğin BP-SPEC-003 rev.C) tanımlanmalıdır. Eşikler malzemeye ve ekipman modeline göre değişir; farklı makine tiplerine doğrudan uygulanmamalıdır.
4. Çevrim kayıtları ve yerleşim yasak bölgeleri: Önceki build’in kusurunu sonraki build’e taşımayın
Yapı plakası “düz bir levha” değildir; geçmiş koordinatlarını taşıyan bir haritadır. Her kesim sonrası parça çıkarıldığında, o build’in yerleşim haritası kayda işlenmelidir: Parça sınırlayıcı kutuları, destek temas noktaları, tel erozyon kesim yolları ve birleşim çatlağı veya kalkma görülen hücreler. Bir sonraki build planlanırken bu hücreler yerleşim yasak bölgesi olarak işaretlenmelidir (en az 10 mm dışarı taşacak şekilde). Aynı hücrede iki ardışık kez anormallik görülürse plaka zorunlu olarak kullanımdan çıkarılmalı ve penetrant veya ultrasonik muayeneye alınmalıdır. Kayıt ayrıca dört tür kanıtı bağlamalıdır: Build’de kullanılan toz parti numarası ve karışım oranı, kontrollü parametre paketi sürümü ve hash değeri, oksijen içeriği/ön ısıtma eğrisinin ham veri noktaları ve kesim sonrası ölçülen düzlemsellik kayıtları. Böylece müşteri “Teslim edilen bu parça hangi plakada ve plakanın kaçıncı çevriminde üretildi?” diye sorduğunda, parça seri numarası üzerinden plaka kimliğine, çevrim numarası N’ye, o andaki T_rem/F değerlerine ve onay kayıtlarına ulaşılabilir; yalnızca uygun bir nihai ürün muayene raporu sunulmaz. Muayene partileri, aynı fırında işlenen test numuneleri ve malzeme sertifikası zincirine ek olarak, plaka çevrim kartı teslimat kanıt paketindeki dördüncü taşıyıcı kanıttır.
5. Makineye alma onay kapıları ve hizmetten çıkarma kriterleri (D1–D5)
Yukarıdaki alanlar beş sıralı onay kapısına dönüştürülmelidir: D1 Kimlik — plaka kimliği okunabilir, malzeme ve ekipman modeli uyumludur, farklı makine tipleri arasında kullanım yoktur; D2 Geometri — T_rem ≥ T_min ve F ≤ 0,05 mm’dir; ölçüm noktası kayıtlarında ölçüm cihazı kalibrasyon geçerlilik süresi bulunur; D3 Geçmiş — N, H ve ΔF/ΔN kontrollü eğilim içindedir, yasak bölgeler mevcut build yerleşimine aktarılmıştır; D4 Gerilme ve temizlik — gerektiğinde gerilim giderme tamamlanmış ve yeniden ölçülmüştür; çalışma yüzeyinde kalıntı toz, kesme sıvısı artığı veya kayda alınmamış kaynak onarım bölgesi yoktur; D5 Ortak onay — proses mühendisi inceleme yapar, kalite sorumlusu serbest bırakır, ekipman sorumlusu bağlama ve ön ısıtma temasını doğrular; üç tarafın zaman damgaları kayda işlenir. Herhangi bir kapı geçilemezse plaka “karantina” etiketiyle üretim planlamasından çıkarılır. Hizmetten çıkarma “kaç yıldır kullanıldığına” göre değil, duruma göre yapılır: T_rem’in alt sınıra ulaşması, F değerinin iki tekrar ölçümünde de tolerans dışında kalması, aynı hücrede kusurun tekrarlanması veya boydan boya çatlak bulunması; bu dört durumdan herhangi biri hurdaya ayırma kararını gerektirir. Nihai kalınlık ve fotoğraflar saklanmalı, plaka kimliği asla yeniden kullanılmamalıdır.
6. Yaygın arıza modları ve uygulama kontrol listesi
En sık karşılaşılan dört hata şunlardır: Birincisi, yalnızca “çevrim sayısına” bakıp “kalan kalınlığı” dikkate almamaktır; aynı N değerine sahip iki plakanın kalan rijitliği, frezeleme miktarları farklı olduğunda iki kat farklı olabilir. İkincisi, frezeleme sonrası düzlemselliği tekrar ölçmeden plakayı doğrudan makineye almaktır; bu durumda düzleme işleminin oluşturduğu koniklik bir sonraki build’e taşınır. Üçüncüsü, plaka anormalliğini ekipman bakım formuna kaydetmektir; bu, parça seri numarası üzerinden taşıyıcı geçmişine erişilememesine neden olur. Dördüncüsü, hizmetten çıkarılmış plakaları kullanımda olan plakalarla birlikte depolamak ve kimlik numarasını yeni plakaya yeniden vermektir. Uygulamaya asgari kapalı çevrimle başlanmalıdır: Önce kullanımda olan tüm plakalar kimliklendirilir ve tek seferlik başlangıç ölçümü yapılır (T_rem, F, N, fotoğraf); ardından “plaka kimliği + çevrim numarası”, üretim planlaması ve build yerleşimi için zorunlu alan yapılır; son olarak D1–D5, her build ile birlikte ilerleyen tek sayfalık kontrol listesine dönüştürülür. Üç ay sonra ilk katman kusur oranı, çarpılma kaynaklı yeniden işleme oranı ve plansız plaka değiştirme sayısı gözden geçirilir; eşikler yılda bir kez deneyime dayanarak değiştirilmek yerine verilerle güncellenir.
Sonuç
Yapı plakası, LPBF proses zincirindeki “her kullanımda kalıcı olarak değişen” az sayıdaki kontrollü nesneden biridir. Onu ekipman aksesuarı şeklindeki belirsiz konumundan çıkarıp kimlik, kalan kalınlık, düzlemsellik, çevrimsel ısıl geçmiş, yerleşim yasak bölgeleri ve beş makineye alma kapısıyla yönetmek; ilk katman birleşimi ve çarpılma anormalliklerinin “parametre ayarlayarak şans denemesi” olmaktan çıkıp geriye izlenebilir, değerlendirilebilir ve öngörülebilir serbest bırakma kararlarına dönüşmesini sağlar. Blueprint-to-part teslimatının tüm sorumluluğunu üstlenen platformlar için taşıyıcı durum zincirinin bütünlüğü, parametre paketi, toz partisi ve muayene kayıtları gibi teslimat kalitesinin bir parçasıdır: Parça izlenebiliyorsa, onun üzerinde şekillendiği plaka da izlenebilir olmalıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.