
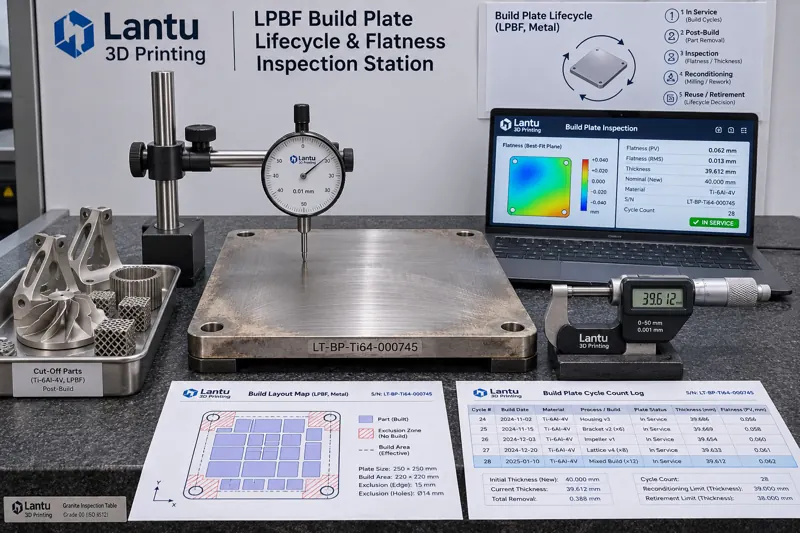
परिचय: एक ही मशीन और एक ही पैरामीटर सेट के बावजूद 11वें बिल्ड से किनारे क्यों मुड़ने लगते हैं
धातु लेजर पाउडर बेड फ्यूजन (LPBF) कार्यशालाओं में अक्सर एक ऐसी विसंगति आती है जिसका कारण निर्धारित करना कठिन होता है: मशीन का वार्षिक कैलिब्रेशन पास है, पाउडर बैच नहीं बदला गया है, और लेजर शक्ति तथा स्कैन गति अभी भी नियंत्रित विंडो में हैं; फिर भी, उसी बिल्ड प्लेट को 8 से 12 बिल्ड तक उपयोग करने के बाद, किनारों पर बने भागों में स्थानीय वार्पिंग, पहली परत में पाउडर फैलाने के दौरान घसीटने की धारियां, या यहां तक कि भाग और प्लेट के बंधन स्थान पर दरारें दिखाई देने लगती हैं। घटना के बाद समीक्षा में इसका कारण अक्सर «पैरामीटर ड्रिफ्ट» लिखा जाता है। ऊर्जा घनत्व को पुनः कैलिब्रेट करने पर अल्पकालिक सुधार होता है, लेकिन दो बिल्ड बाद समस्या फिर उत्पन्न हो जाती है। वास्तविक मूल कारण प्रायः पैरामीटरों से बाहर होता है: भागों के निर्माण वाहक के रूप में प्रयुक्त बिल्ड प्लेट स्वयं अब वह प्रक्रिया उपकरण नहीं रह गई है जिसकी ज्यामिति और तनाव स्थिति निर्माण के समय ट्रेस की जा सकती थी। हर प्रिंट के बाद वायर कटिंग से भाग हटाना, सतह समतल करने के लिए मिलिंग, तनाव-मुक्त करना और पुनः मशीन पर लगाना इसकी शेष मोटाई को घटाता है, समतलता तथा अवशिष्ट तनाव वितरण को बदलता है, और स्थानीय बंधन दोष छोड़ता है। प्लेट को «मशीन के साथ स्थायी एक्सेसरी» मानना एक निरंतर बिगड़ते चर को प्रक्रिया नियंत्रण सूची से बाहर छोड़ने के समान है।
एक, पहले सीमा स्पष्ट करें: प्लेट की स्थिति न तो मशीन ज्यामितीय सटीकता है और न ही उपभोज्य सामग्री का MTBF
तीन स्तरों को अलग करना आवश्यक है, जिन्हें अक्सर एक-दूसरे से मिला दिया जाता है। मशीन ज्यामितीय सटीकता निरीक्षण (लेजर इंटरफेरोमीटर, बॉलबार, पोजिशनिंग सटीकता और पुनरावृत्ति पोजिशनिंग, कार्यतालिका समतलता क्षतिपूर्ति तालिका) मशीन की गति-अक्षों और स्थापना संदर्भों को मापता है, और इसके मानदंड वार्षिक कैलिब्रेशन रिपोर्ट में लिखे होते हैं; घिसने वाले भागों और स्पेयर-पार्ट जीवनचक्र प्रबंधन (सुरक्षा लेंस, रिकोटर ब्लेड किनारा, फिल्टर कार्ट्रिज, सील) में प्रतिस्थाप्य भागों को MTBF या दबाव-अंतर सीमा के आधार पर बदला जाता है; जबकि बिल्ड प्लेट स्थिति प्रबंधन एक ऐसे प्रक्रिया वाहक को मापता है जो बार-बार मशीन किया और उपयोग किया जाता है, लेकिन निश्चित अवधि के बाद पूर्णतः स्क्रैप नहीं किया जाता: प्रत्येक चक्र में इसकी एक परत मिल की जाती है, मोटाई एक दिशा में घटती है, और कटिंग ताप इतिहास के साथ समतलता व तनाव स्थिति पुनर्वितरित होती है। पहले दो स्तरों के प्रश्न हैं «क्या मशीन अभी भी सटीक है, क्या भाग बदलना चाहिए»; इस स्तर का प्रश्न है «इस वाहक में कितनी मशीनिंग क्षमता बची है, और किस आधार पर इसे इस बिल्ड में भागों को सहारा देने की अनुमति दी जा सकती है»। ब्लूप्रिंट से भौतिक उत्पाद की डिलीवरी को पूर्ण जीवनचक्र उत्तरदायित्व श्रृंखला मानने वाले दृष्टिकोण में, वाहक की स्थिति श्रृंखला भी भाग, पाउडर और पैरामीटर पैकेज की तरह प्रत्येक इकाई तक ट्रेस की जा सकनी चाहिए, न कि ऑपरेटर की स्मृति पर निर्भर होनी चाहिए।
दो, «क्या अभी उपयोग हो सकती है» को पांच निर्णययोग्य क्षेत्रों में विभाजित करें
प्रत्येक बिल्ड प्लेट के लिए एक अद्वितीय पहचान संख्या स्थापित करने की अनुशंसा है (सामग्री ग्रेड + हीट बैच संख्या + उपयोग आरंभ तिथि + सीरियल नंबर), तथा हर मशीन-लोडिंग रिलीज़ को पांच-क्षेत्र स्थिति कार्ड में संक्षिप्त करें: शेष मोटाई T_rem (प्लेट की मूल मोटाई T0 से संचयी मिलिंग मात्रा ΣΔ घटाकर; वास्तविक माप में तीन या पांच-बिंदु माइक्रोमीटर से न्यूनतम मान लें); कार्य सतह की समतलता F (सतह मिलिंग के बाद 100 mm ग्रिड पर डायल इंडिकेटर या CMM से पीक-टू-वैली अंतर लें); संचयी उपयोग संख्या N और संचयी तापीय चक्र घंटे H (हर बिल्ड की परत संख्या, प्रीहीट तापमान और होल्डिंग समय स्वचालित रूप से जोड़े जाएं); अवशिष्ट तनाव और वार्पिंग प्रवृत्ति (एक ही मापन बिंदु पर तीन चक्रों में F का परिवर्तन दर ΔF/ΔN); स्थानीय बंधन इतिहास (पूर्व भाग कटिंग स्थान मानचित्र, बंधन दरार/अपूर्ण फ्यूजन वाले निर्देशांक, और रिपेयर वेल्डिंग अथवा ग्राइंडिंग रिकॉर्ड)। पहले तीन क्षेत्र कठोर सीमाएं देते हैं; अंतिम दो प्रवृत्ति और निषिद्ध लेआउट क्षेत्र निर्धारित करते हैं। यदि किसी भी क्षेत्र का रिकॉर्ड अनुपस्थित है, तो उस मशीन लोडिंग को डिफॉल्ट रिलीज़ के बजाय «समीक्षा लंबित» माना जाए।
तीन, मोटाई और समतलता: सीमा दें, केवल «अभी भी समतल लगती है» नहीं
सामान्य 250×250×25 mm Ti6Al4V या 316L प्लेट के उदाहरण में इंजीनियरिंग मानदंड इस प्रकार निर्धारित किए जा सकते हैं: T_rem मशीन क्लैंपिंग और Z-अक्ष शून्य बिंदु के लिए आवश्यक न्यूनतम मोटाई T_min से कम नहीं होना चाहिए (सामान्यतः T0 का 60%–70%, उदाहरणतः 25 mm प्लेट के लिए 16 mm कठोर न्यूनतम सीमा)। T_min से नीचे होने पर इसे सेवानिवृत्त घोषित करें; «एक बार और मिलिंग करने पर चल जाएगी» के आधार पर उपयोग न बढ़ाएं। प्रत्येक समतलीकरण मिलिंग मात्रा Δ को 0.20–0.35 mm तक नियंत्रित करें; एकल बार में 0.50 mm से अधिक होने पर कारण दर्ज करें और तनाव पुनः मापें। कार्य सतह समतलता F के लिए ≤0.05 mm/250 mm की अनुशंसा है, तथा लगातार दो चक्रों में ΔF ≤0.02 mm होना चाहिए; अन्यथा सीधे मशीन पर लगाने के बजाय पहले तनाव-मुक्त करें और फिर पुनः मापें। प्रीहीटेड प्लेटों में हीटिंग प्लेट संपर्क सतह भी सत्यापित करें: स्थानीय संपर्क की खराबी वास्तविक प्रीहीट तापमान को सेट मान से 20–40 ℃ कम कर सकती है, जो उसी बिल्ड के किनारे वाले भागों में अस्थिर पहली-परत बंधन के रूप में दिखाई देती है। सभी मान संस्करण संख्या सहित तकनीकी आवश्यकताओं में लिखे जाएं, जैसे BP-SPEC-003 rev.C, और प्रक्रिया, गुणवत्ता व उपकरण विभागों द्वारा संयुक्त रूप से अनुमोदित हों। सीमाएं सामग्री और मशीन मॉडल के अनुसार बदलती हैं; इन्हें विभिन्न मशीन मॉडलों पर लागू नहीं किया जाना चाहिए।
चार, चक्र लॉग और निषिद्ध लेआउट क्षेत्र: पिछले बिल्ड के दोष को अगले बिल्ड तक न पहुंचने दें
बिल्ड प्लेट केवल «एक सपाट प्लेट» नहीं है, बल्कि इतिहास निर्देशांकों वाला मानचित्र है। हर बार भागों को काटकर हटाने के बाद, लॉग में उस बिल्ड का लेआउट मानचित्र दर्ज करें: भाग बाउंडिंग बॉक्स, सपोर्ट संपर्क बिंदु, वायर-कटिंग पथ, तथा बंधन दरार या उठाव वाले ग्रिड स्थान। अगले बिल्ड की नेस्टिंग के दौरान इन ग्रिड स्थानों को निषिद्ध लेआउट क्षेत्र चिह्नित करें (कम से कम 10 mm बाहर तक विस्तार सहित)। यदि एक ही ग्रिड स्थान पर लगातार दो बार विसंगति हो, तो प्लेट को अनिवार्य रूप से उपयोग से हटाएं और डाई-पेनेट्रेंट या अल्ट्रासोनिक निरीक्षण करें। लॉग में चार प्रकार के साक्ष्य भी संबद्ध होने चाहिए: उस बिल्ड का पाउडर बैच नंबर और मिश्रण अनुपात, नियंत्रित पैरामीटर पैकेज संस्करण और हैश, ऑक्सीजन सामग्री/प्रीहीट वक्र का कच्चा डेटा-बिंदु सेट, तथा कटिंग के बाद समतलता का वास्तविक मापन रिकॉर्ड। इस प्रकार, जब ग्राहक पूछे कि «डिलीवर किया गया यह भाग उस समय किस प्लेट पर और प्लेट के कितनेवें चक्र में बना था», तो भाग के सीरियल नंबर से प्लेट पहचान संख्या, चक्र संख्या N, उस समय के T_rem/F मान और संयुक्त अनुमोदन रिकॉर्ड तक पहुंचा जा सकता है, न कि केवल एक योग्य तैयार-उत्पाद निरीक्षण रिपोर्ट दी जाए। निरीक्षण बैच, फर्नेस कूपन और सामग्री प्रमाणपत्र श्रृंखला के समानांतर, प्लेट चक्र कार्ड डिलीवरी साक्ष्य पैकेज में वाहक साक्ष्य की चौथी श्रेणी है।
पांच, मशीन-लोडिंग रिलीज़ गेट और सेवानिवृत्ति मानदंड (D1–D5)
उपरोक्त क्षेत्रों को पांच क्रमिक गेटों में स्थिर करें: D1 पहचान——प्लेट पहचान संख्या पठनीय हो, सामग्री और मशीन मॉडल अनुकूल हों, तथा विभिन्न मशीन मॉडलों के बीच उधार उपयोग न हो; D2 ज्यामिति——T_rem ≥ T_min और F ≤ 0.05 mm हो, तथा मापन बिंदु रिकॉर्ड में मापन उपकरण की कैलिब्रेशन वैधता अवधि दर्ज हो; D3 इतिहास——N, H और ΔF/ΔN नियंत्रित प्रवृत्ति में हों, तथा निषिद्ध लेआउट क्षेत्र वर्तमान बिल्ड लेआउट में समन्वित हों; D4 तनाव और स्वच्छता——आवश्यक होने पर तनाव-मुक्ति और पुनः मापन पूर्ण हो, कार्य सतह पर अवशिष्ट पाउडर, कटिंग फ्लूइड अवशेष या अनरिकॉर्डेड रिपेयर-वेल्ड क्षेत्र न हों; D5 संयुक्त अनुमोदन——प्रक्रिया इंजीनियर समीक्षा करे, गुणवत्ता अधिकारी रिलीज़ दे, और उपकरण अधिकारी क्लैंपिंग तथा प्रीहीट संपर्क की पुष्टि करे; तीनों के समय-चिह्न लॉग में लिखे जाएं। किसी भी गेट के असफल होने पर प्लेट पर «अलगाव» टैग लगाया जाए और उसे उत्पादन शेड्यूल से हटा दिया जाए। सेवानिवृत्ति «कितने वर्ष उपयोग हुई» के आधार पर नहीं, बल्कि स्थिति के आधार पर हो: T_rem न्यूनतम सीमा तक पहुंचना, दो पुनः मापों में भी F का सीमा से बाहर रहना, एक ही ग्रिड में दोषों का दोहराव, या आर-पार दरार का प्रकट होना—इन चार में से कोई एक स्थिति प्लेट को स्क्रैप घोषित करने के लिए पर्याप्त है। अंतिम मोटाई और फोटो सुरक्षित रखें, और पहचान संख्या कभी पुनः उपयोग न करें।
छह, सामान्य विफलता मोड और कार्यान्वयन सूची
चार सबसे सामान्य गलतियां हैं: पहली, केवल «उपयोग संख्या» देखना और «शेष मोटाई» नहीं देखना; समान N वाली दो प्लेटों की मिलिंग मात्रा अलग होने पर उनकी शेष कठोरता में दोगुना अंतर हो सकता है। दूसरी, मिलिंग के बाद सीधे मशीन पर लोड करना और समतलता पुनः मापन छोड़ देना, जिससे समतलीकरण प्रक्रिया से उत्पन्न टेपर अगले बिल्ड में चला जाता है। तीसरी, प्लेट की विसंगति को मशीन रखरखाव आदेश में दर्ज करना, जिससे भाग के सीरियल नंबर से वाहक इतिहास ट्रेस नहीं हो पाता। चौथी, सेवानिवृत्त और उपयोगरत प्लेटों को साथ रखना तथा पुरानी पहचान संख्या नए प्लेट को दे देना। कार्यान्वयन न्यूनतम क्लोज्ड-लूप से शुरू करें: पहले सभी सक्रिय प्लेटों को पहचान संख्या दें और एक बेसलाइन मापन करें (T_rem, F, N, फोटो); फिर «प्लेट पहचान संख्या + चक्र संख्या» को उत्पादन शेड्यूल और बिल्ड लेआउट का अनिवार्य क्षेत्र बनाएं; अंत में D1–D5 को प्रत्येक बिल्ड के साथ चलने वाली एक-पृष्ठ जांच सूची में बदलें। तीन महीने बाद पहली-परत दोष दर, वार्पिंग रीवर्क दर और अनियोजित प्लेट-बदलाव की संख्या की समीक्षा करें, और डेटा के आधार पर सीमाओं को समायोजित करें; हर वर्ष केवल अनुभव के आधार पर विनिर्देश न बदलें।
निष्कर्ष
बिल्ड प्लेट LPBF प्रक्रिया श्रृंखला में उन कुछ नियंत्रित वस्तुओं में से एक है जो हर उपयोग के साथ स्थायी रूप से बदलती है। इसे मशीन एक्सेसरी की अस्पष्ट पहचान से अलग करके पहचान संख्या, शेष मोटाई, समतलता, चक्रीय ताप इतिहास, निषिद्ध लेआउट क्षेत्रों और पांच मशीन-लोडिंग गेटों द्वारा नियंत्रित करने पर ही पहली-परत बंधन और वार्पिंग संबंधी विसंगतियां «अनुमान से पैरामीटर समायोजन» से बदलकर ट्रेस करने योग्य, निर्णययोग्य और पूर्वानुमेय रिलीज़ निष्कर्ष बन सकती हैं। ब्लूप्रिंट से भौतिक उत्पाद की डिलीवरी का पूर्ण दायित्व लेने वाले प्लेटफॉर्म के लिए, वाहक स्थिति श्रृंखला की पूर्णता पैरामीटर पैकेज, पाउडर बैच और निरीक्षण रिकॉर्ड की तरह ही डिलीवरी गुणवत्ता का हिस्सा है: यदि भाग ट्रेस किया जा सकता है, तो जिस प्लेट पर उसका निर्माण हुआ है वह भी ट्रेस की जा सकनी चाहिए।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।