
Pengenalan: Mesin yang sama, parameter yang sama—mengapa komponen mula melengkung pada binaan ke-11?
Bengkel peleburan katil serbuk laser logam (LPBF) kerap berdepan satu jenis anomali yang sukar dikenal pasti puncanya: kalibrasi tahunan mesin lulus, kelompok serbuk tidak berubah, dan kuasa laser serta kelajuan imbasan masih berada dalam tetingkap kawalan, namun selepas plat binaan yang sama digunakan untuk binaan ke-8 hingga ke-12, komponen di bahagian sudut mula menunjukkan ledingan setempat, garis seretan semasa penyalutan serbuk lapisan pertama, malah retakan pada sambungan antara komponen dan plat binaan. Semakan selepas kejadian lazimnya menyatakan punca sebagai “hanyutan parameter”; ketumpatan tenaga ditentukur semula dan prestasi pulih untuk tempoh singkat, tetapi masalah berulang dua binaan kemudian. Punca sebenar sering berada di luar parameter: plat binaan (build plate), iaitu pembawa pertumbuhan komponen, tidak lagi merupakan peralatan proses yang mempunyai keadaan geometri dan tegasan boleh dijejak seperti semasa keluar dari kilang. Setiap proses pemotongan wayar untuk menanggalkan komponen selepas cetakan, pengilangan perataan, pelepasan tegasan dan pemasangan semula pada mesin menggunakan baki ketebalannya, mengubah kerataan serta taburan tegasan baki, dan meninggalkan kecacatan ikatan setempat. Menganggap plat binaan sebagai “aksesori kekal bersama mesin” bermakna membiarkan pemboleh ubah yang terus merosot berada di luar senarai kawalan proses.
Satu, jelaskan sempadan: status plat binaan bukan ketepatan geometri mesin dan bukan juga MTBF bahan guna habis
Tiga lapisan yang sering dicampuradukkan perlu dibezakan terlebih dahulu. Pemeriksaan ketepatan geometri mesin (interferometer laser, ball bar, ketepatan kedudukan dan kebolehulangan kedudukan, jadual pampasan aras meja kerja) mengukur paksi pergerakan mesin dan datum pemasangan, dengan kriteria dinyatakan dalam laporan kalibrasi tahunan; pengurusan hayat komponen haus dan alat ganti (tingkap pelindung, bibir pengikis, elemen penapis, pengedap) mengukur komponen boleh ganti yang perlu ditukar apabila mencapai MTBF atau ambang beza tekanan; manakala pengurusan status plat binaan mengukur pembawa proses yang berulang kali dimesin dan digunakan, tetapi tidak dilupuskan secara keseluruhan mengikut kitaran tetap: setiap kitaran mengisar keluar satu lapisan bahan, ketebalan berkurang secara sehala, dan keadaan kerataan serta tegasan diagihkan semula mengikut sejarah haba pemotongan. Dua lapisan pertama menjawab “adakah mesin masih tepat, dan adakah komponen perlu ditukar”; lapisan ini menjawab “berapa banyak baki elaun pemesinan yang tinggal pada pembawa ini, dan atas alasan apa ia masih dibenarkan menampung komponen bagi binaan ini”. Platform yang memikul tanggungjawab kitar hayat penuh daripada pelan tindakan hingga penghantaran produk fizikal perlu memastikan rantaian status pembawa, seperti komponen, serbuk dan pakej parameter, boleh dijejak balik bagi setiap unit, bukannya bergantung pada ingatan operator.
Dua, pecahkan soalan “masih boleh digunakan atau tidak” kepada lima medan yang boleh dinilai
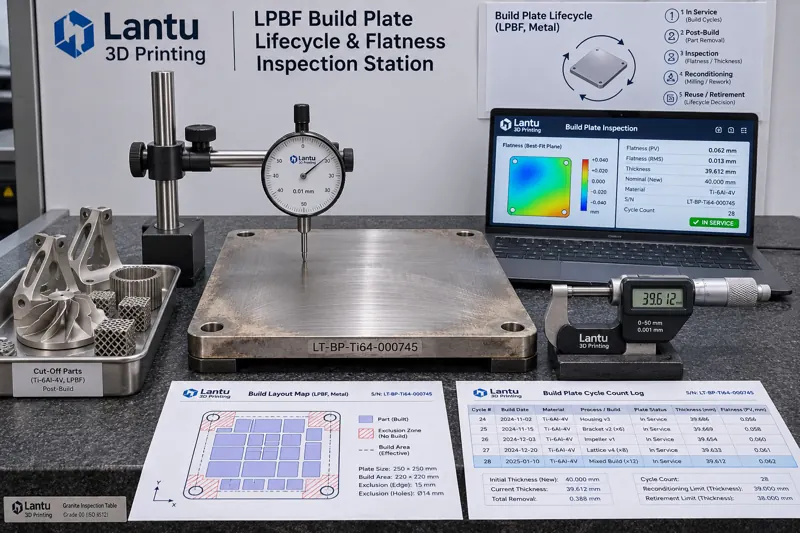
Disyorkan agar setiap plat binaan diberi nombor unik (gred bahan + nombor kelompok lebur + tarikh mula digunakan + nombor siri), dan kelulusan pemasangan bagi setiap kitaran diringkaskan dalam kad status lima medan: baki ketebalan T_rem (dikira daripada ketebalan asal plat T0 ditolak jumlah pengilangan terkumpul ΣΔ; pengukuran sebenar menggunakan mikrometer pada tiga atau lima titik dan mengambil nilai minimum); kerataan permukaan kerja F (selepas pengilangan perataan, gunakan tolok dail atau CMM pada grid 100 mm untuk mendapatkan beza puncak-ke-lembah); bilangan penggunaan terkumpul N dan jam kitaran haba terkumpul H (bilangan lapisan, suhu prapemanasan dan tempoh penahanan setiap binaan dimasukkan secara automatik); trend tegasan baki dan ledingan (kadar perubahan F, ΔF/ΔN, pada titik sama merentas tiga kitaran); serta sejarah ikatan setempat (peta kedudukan pemotongan komponen terdahulu, koordinat retakan ikatan/ketakleburuan yang pernah berlaku, dan rekod kimpalan pembaikan atau pengisaran). Tiga medan pertama menyediakan ambang tegar, manakala dua medan terakhir menyediakan trend dan zon larangan susun atur. Jika mana-mana medan tiada rekod, pemasangan bagi kitaran tersebut hendaklah dinilai sebagai “menunggu penilaian”, bukan diluluskan secara lalai.
Tiga, ketebalan dan kerataan: tetapkan ambang, bukan sekadar “rasa masih rata”
Mengambil contoh plat binaan Ti6Al4V atau 316L berukuran lazim 250×250×25 mm, kriteria kejuruteraan boleh ditetapkan seperti berikut: T_rem tidak boleh lebih rendah daripada ketebalan minimum T_min yang diperlukan oleh pengapit mesin dan titik sifar paksi Z (biasanya 60%–70% daripada T0; sebagai contoh, plat 25 mm mempunyai had tegar 16 mm). Jika di bawah T_min, plat hendaklah dipersarakan dan tidak boleh diteruskan dengan alasan “masih boleh digunakan selepas dikisar sekali lagi”. Kuantiti pengilangan perataan setiap kali, Δ, dikawal pada 0.20–0.35 mm; jika melebihi 0.50 mm dalam satu operasi, puncanya mesti direkodkan dan tegasan perlu diukur semula. Kerataan permukaan kerja F disyorkan ≤0.05 mm/250 mm, dengan ΔF antara dua kitaran berturutan ≤0.02 mm; jika tidak, lakukan pelepasan tegasan dan ukur semula sebelum pemasangan, bukannya terus digunakan pada mesin. Bagi plat binaan berpemanas, permukaan sentuhan dengan plat pemanas juga perlu diperiksa: sentuhan setempat yang lemah boleh menyebabkan suhu prapemanasan sebenar 20–40 ℃ lebih rendah daripada nilai tetapan, yang ditunjukkan oleh ketidakstabilan ikatan lapisan pertama pada komponen sudut dalam binaan yang sama. Semua nilai hendaklah ditulis sebagai keperluan teknikal bernombor versi (contohnya BP-SPEC-003 rev.C) dan ditandatangani bersama oleh proses, kualiti dan peralatan; ambang berubah mengikut bahan dan model mesin, dan tidak boleh digunakan silang antara model mesin.
Empat, log kitaran dan zon larangan susun atur: jangan biarkan kecacatan binaan terdahulu dipindahkan ke binaan seterusnya
Plat binaan bukan sekadar “sekeping plat rata”, sebaliknya peta dengan koordinat sejarah. Selepas komponen ditanggalkan melalui pemotongan pada setiap kitaran, daftar hendaklah merekodkan peta susun atur binaan: kotak sempadan komponen, titik sentuhan sokongan, laluan pemotongan wayar, serta grid yang mengalami retakan ikatan atau terangkat. Semasa menyediakan susun atur binaan seterusnya, grid ini hendaklah ditanda sebagai zon larangan susun atur (diperluaskan sekurang-kurangnya 10 mm); jika anomali muncul dua kali berturut-turut pada grid sama, penggunaan mesti dihentikan dan pemeriksaan penembus atau ultrasonik perlu dilakukan. Daftar juga hendaklah diikat kepada empat jenis bukti: nombor kelompok serbuk dan nisbah campuran bagi binaan tersebut, versi serta hash pakej parameter terkawal, set titik mentah kandungan oksigen/lengkung prapemanasan, dan rekod pengukuran sebenar kerataan selepas pemotongan. Dengan cara ini, apabila pelanggan bertanya “pada plat mana komponen yang dihantar ini dibina, dan pada kitaran ke berapa plat tersebut digunakan”, nombor siri komponen boleh dijejak balik kepada nombor plat binaan, nombor kitaran N, nilai T_rem/F pada masa itu dan rekod tandatangan bersama, bukannya hanya laporan pemeriksaan produk siap yang lulus. Sejajar dengan kelompok pemeriksaan, kupon ujian bersama binaan dan sijil bahan, kad kitaran plat binaan ialah bukti pembawa kategori keempat dalam pakej bukti penghantaran.
Lima, pintu kelulusan pemasangan dan kriteria persaraan (D1–D5)
Jadikan medan di atas sebagai lima pintu kelulusan berurutan: D1 Identiti——nombor plat binaan boleh dibaca, bahan sepadan dengan model mesin, dan tiada peminjaman silang antara model mesin; D2 Geometri——T_rem ≥ T_min dan F ≤ 0.05 mm, dengan rekod titik ukur yang menyertakan tempoh sah kalibrasi alat ukur; D3 Sejarah——N, H dan ΔF/ΔN berada dalam trend terkawal, dan zon larangan susun atur telah disegerakkan ke dalam susun atur binaan semasa; D4 Tegasan dan kebersihan——pelepasan tegasan telah dilakukan dan diukur semula apabila diperlukan, permukaan kerja bebas daripada sisa serbuk, sisa cecair pemotongan dan kawasan kimpalan pembaikan yang tidak direkodkan; D5 Tandatangan bersama——juruteknik proses menyemak, pegawai kualiti meluluskan, dan juruteknik peralatan mengesahkan pengapitan serta sentuhan prapemanasan; cap masa ketiga-tiga pihak direkodkan dalam daftar. Jika mana-mana pintu tidak lulus, plat binaan hendaklah dilabel “dikuarantin” dan dikeluarkan daripada penjadualan pengeluaran. Persaraan tidak ditentukan berdasarkan “sudah digunakan berapa tahun”, tetapi berdasarkan status: T_rem mencapai had bawah, F masih di luar toleransi selepas dua pengukuran semula, kecacatan berulang pada grid sama, atau wujud retakan tembus. Mana-mana satu daripada empat keadaan ini memerlukan pelupusan, dengan ketebalan akhir dan foto disimpan, manakala nombor pengenalan tidak boleh digunakan semula.
Enam, mod kegagalan lazim dan senarai pelaksanaan
Terdapat empat perangkap yang paling mudah berlaku: pertama, hanya melihat “bilangan penggunaan” tanpa melihat “baki ketebalan”; dua plat dengan N yang sama boleh mempunyai kekakuan baki yang berbeza dua kali ganda akibat jumlah pengilangan berbeza. Kedua, memasang plat terus pada mesin selepas pengilangan tanpa mengukur semula kerataan, lalu membawa tirus yang disebabkan oleh proses perataan itu sendiri ke binaan seterusnya. Ketiga, merekodkan anomali plat binaan dalam borang penyelenggaraan mesin, menyebabkan sejarah pembawa tidak dapat dijejak melalui nombor siri komponen. Keempat, mencampurkan plat yang telah dipersarakan dengan plat yang masih digunakan, lalu nombor pengenalan diberikan semula kepada plat baharu. Mulakan pelaksanaan dengan gelung tertutup minimum: mula-mula berikan nombor kepada semua plat binaan aktif dan lakukan satu pengukuran garis dasar (T_rem, F, N dan foto); kemudian jadikan “nombor plat binaan + nombor kitaran” medan wajib dalam penjadualan serta susun atur binaan; akhirnya, jadikan D1–D5 sebagai senarai semak satu halaman yang bergerak bersama setiap binaan. Selepas tiga bulan, semak kadar kecacatan lapisan pertama, kadar kerja semula akibat ledingan dan bilangan pertukaran plat tidak dirancang; laraskan semula ambang berdasarkan data, bukannya mengubah spesifikasi setiap tahun berdasarkan pengalaman semata-mata.
Rumusan
Plat binaan ialah antara beberapa objek terkawal dalam rantaian proses LPBF yang “berubah secara kekal setiap kali digunakan”. Dengan memisahkannya daripada identiti kabur sebagai aksesori mesin dan menguruskannya melalui nombor pengenalan, baki ketebalan, kerataan, sejarah haba kitaran, zon larangan susun atur dan lima pintu kelulusan pemasangan, anomali berkaitan ikatan lapisan pertama dan ledingan boleh berubah daripada “pelarasan parameter secara cuba nasib” kepada keputusan kelulusan yang boleh dijejak, dinilai dan diramal. Bagi platform yang memikul tanggungjawab penuh penghantaran daripada pelan tindakan kepada produk fizikal, integriti rantaian status pembawa, sama seperti pakej parameter, kelompok serbuk dan rekod pemeriksaan, ialah sebahagian daripada kualiti penghantaran: komponen mesti boleh dijejak, dan plat yang menyokong pembentukannya juga mesti boleh dijejak.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.