
Mở đầu: Cùng một máy, cùng một bộ tham số, vì sao từ lần in thứ 11 các mép bắt đầu cong vênh?
Các xưởng laser powder bed fusion kim loại (LPBF) thường gặp một dạng bất thường khó xác định nguyên nhân: hiệu chuẩn hằng năm của thiết bị đạt yêu cầu, lô bột không thay đổi, công suất laser và tốc độ quét vẫn nằm trong cửa sổ kiểm soát, nhưng sau khi cùng một tấm đế tạo hình được sử dụng cho lần in thứ 8 đến thứ 12, các chi tiết ở góc bắt đầu xuất hiện cong vênh cục bộ, vệt kéo lê khi rải bột lớp đầu, thậm chí nứt tại vị trí liên kết giữa chi tiết và tấm đế. Khi rà soát sau sự cố, nguyên nhân thường được ghi là “trôi tham số”; sau khi hiệu chuẩn lại mật độ năng lượng, tình trạng tạm thời được cải thiện rồi lại tái diễn sau hai lần in. Nguyên nhân gốc thực sự thường nằm ngoài tham số: bản thân tấm đế tạo hình (build plate), giá mang để chi tiết phát triển, không còn là thiết bị công nghệ có trạng thái hình học và ứng suất truy xuất được như khi xuất xưởng. Mỗi lần tháo chi tiết bằng cắt dây, phay làm phẳng, khử ứng suất và đưa trở lại máy sau in đều tiêu hao chiều dày còn lại, làm thay đổi độ phẳng và phân bố ứng suất dư, đồng thời để lại các khuyết tật liên kết cục bộ. Xem tấm đế là “phụ kiện cố định đi kèm máy” đồng nghĩa với việc để một biến số liên tục suy giảm nằm ngoài danh mục kiểm soát quá trình.
I. Xác định rõ phạm vi: trạng thái tấm đế không phải độ chính xác hình học của thiết bị, cũng không phải MTBF của vật tư tiêu hao
Trước hết cần phân biệt ba cấp độ thường bị nhầm lẫn. Kiểm tra độ chính xác hình học của thiết bị (giao thoa kế laser, ballbar, độ chính xác định vị và định vị lặp lại, bảng bù độ cân bằng bàn máy) đo các trục chuyển động và chuẩn lắp đặt của máy, với tiêu chí được ghi trong báo cáo hiệu chuẩn hằng năm; quản lý vòng đời vật tư hao mòn và phụ tùng thay thế (kính bảo vệ, lưỡi gạt, lõi lọc, gioăng) xác định thời điểm thay thế chi tiết theo MTBF hoặc ngưỡng chênh áp; trong khi quản lý trạng thái tấm đế đo lường một giá mang công nghệ được gia công lặp lại, sử dụng lặp lại, nhưng không bị loại bỏ toàn bộ theo chu kỳ cố định: mỗi chu kỳ làm mất đi một lớp vật liệu do phay, chiều dày giảm theo một chiều, còn độ phẳng và trạng thái ứng suất được phân bố lại theo lịch sử nhiệt cắt. Hai cấp đầu trả lời “thiết bị còn chính xác không, chi tiết có cần thay không”; cấp này trả lời “giá mang còn bao nhiêu lượng dư có thể gia công, và dựa vào đâu nó được phép tiếp tục mang chi tiết trong lần in này”. Nền tảng chịu trách nhiệm xuyên suốt từ bản vẽ đến giao hàng thực tế phải xem chuỗi trạng thái của giá mang, giống như chi tiết, bột và gói tham số, là đối tượng có thể truy xuất theo từng đơn vị chứ không dựa vào trí nhớ của người vận hành.
II. Tách câu hỏi “còn dùng được không” thành năm trường dữ liệu có thể đánh giá
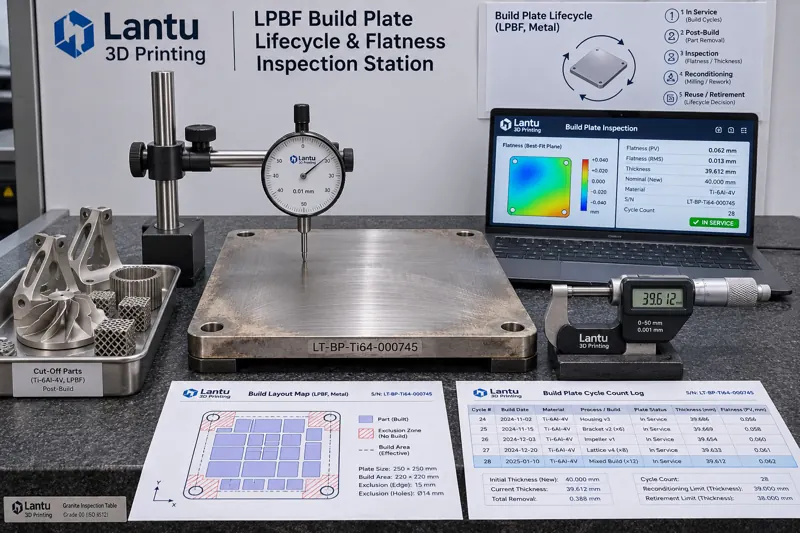
Nên thiết lập mã nhận dạng duy nhất cho mỗi tấm đế (mác vật liệu + số lô luyện kim + ngày đưa vào sử dụng + số sê-ri), đồng thời cô đọng việc phê duyệt trước mỗi lần đưa vào máy thành thẻ trạng thái năm trường: chiều dày còn lại T_rem (tính từ chiều dày ban đầu T0 trừ tổng lượng phay ΣΔ; khi đo thực tế, dùng panme tại ba hoặc năm điểm và lấy giá trị nhỏ nhất); độ phẳng bề mặt làm việc F (sau phay làm phẳng, đo chênh lệch đỉnh-đáy trên lưới 100 mm bằng đồng hồ so hoặc CMM); số lần sử dụng tích lũy N và số giờ chu kỳ nhiệt tích lũy H (số lớp, nhiệt độ gia nhiệt trước và thời gian giữ nhiệt của mỗi lần in được tự động đưa vào); xu hướng ứng suất dư và cong vênh (tốc độ thay đổi F, ΔF/ΔN, tại cùng điểm đo qua ba chu kỳ); lịch sử liên kết cục bộ (bản đồ vị trí cắt chi tiết trước đây, tọa độ từng xuất hiện nứt liên kết/không nóng chảy hoàn toàn, hồ sơ hàn sửa hoặc mài sửa). Ba trường đầu cung cấp ngưỡng cứng; hai trường sau cung cấp xu hướng và vùng cấm bố trí. Nếu bất kỳ trường nào thiếu hồ sơ, lần đưa vào máy đó phải được đánh dấu “chờ đánh giá”, thay vì mặc định được phê duyệt.
III. Chiều dày và độ phẳng: đặt ngưỡng, không dựa vào “cảm giác vẫn phẳng”
Lấy ví dụ tấm đế Ti6Al4V hoặc 316L phổ biến kích thước 250×250×25 mm, tiêu chí kỹ thuật có thể được quy định như sau: T_rem không được thấp hơn chiều dày tối thiểu T_min theo yêu cầu kẹp giữ và điểm gốc trục Z của thiết bị (thường lấy 60%–70% T0; ví dụ tấm 25 mm có giới hạn cứng là 16 mm). Thấp hơn T_min thì phải loại bỏ, không được kéo dài sử dụng với lý do “phay thêm một lần vẫn dùng được”; lượng phay làm phẳng mỗi lần Δ được kiểm soát ở 0,20–0,35 mm, và nếu vượt 0,50 mm trong một lần thì phải ghi nhận nguyên nhân và đo lại ứng suất; độ phẳng bề mặt làm việc F khuyến nghị ≤0,05 mm/250 mm, đồng thời ΔF giữa hai chu kỳ liền kề phải ≤0,02 mm. Nếu không đáp ứng, cần khử ứng suất rồi đo lại thay vì đưa thẳng vào máy. Với tấm đế có gia nhiệt trước, cũng phải kiểm tra bề mặt tiếp xúc với bàn gia nhiệt: tiếp xúc kém cục bộ có thể khiến nhiệt độ gia nhiệt thực tế thấp hơn giá trị đặt 20–40 °C, biểu hiện là liên kết lớp đầu không ổn định ở các chi tiết góc trong cùng lần in. Mọi giá trị phải được ghi thành yêu cầu kỹ thuật có mã phiên bản, chẳng hạn BP-SPEC-003 rev.C, với sự phê duyệt chung của bộ phận công nghệ, chất lượng và thiết bị; các ngưỡng thay đổi theo vật liệu và kiểu máy, không được áp dụng chéo giữa các dòng máy.
IV. Sổ theo dõi chu kỳ và vùng cấm bố trí: không để khuyết tật của lần in trước truyền sang lần kế tiếp
Tấm đế không chỉ là “một tấm phẳng”, mà là một bản đồ chứa tọa độ lịch sử. Sau mỗi lần cắt tháo chi tiết, cần ghi vào sổ theo dõi sơ đồ bố trí lần in: hộp bao chi tiết, điểm đặt chân đỡ, đường chạy cắt dây, và các ô vị trí đã xuất hiện nứt liên kết hoặc bong vênh. Khi bố trí cho lần in tiếp theo, các ô này phải được đánh dấu là vùng cấm bố trí, với khoảng mở rộng ít nhất 10 mm; nếu bất thường xuất hiện liên tiếp hai lần tại cùng một ô, tấm đế phải bắt buộc ngừng sử dụng để kiểm tra thẩm thấu hoặc siêu âm. Sổ theo dõi cũng cần liên kết bốn loại bằng chứng: số lô bột và tỷ lệ phối trộn của lần in, phiên bản và hàm băm của gói tham số được kiểm soát, tập điểm dữ liệu gốc về hàm lượng oxy/đường cong gia nhiệt trước, và hồ sơ đo thực tế độ phẳng sau cắt. Nhờ đó, khi khách hàng hỏi “chi tiết giao hàng này đã được tạo hình trên tấm nào, ở chu kỳ thứ mấy của tấm”, có thể truy xuất ngược từ số sê-ri chi tiết đến mã tấm đế, số chu kỳ N, giá trị T_rem/F tại thời điểm đó và hồ sơ phê duyệt, thay vì chỉ cung cấp báo cáo kiểm tra thành phẩm đạt yêu cầu. Cùng với lô kiểm tra, mẫu thử đi kèm lò và chuỗi chứng chỉ vật liệu, thẻ chu kỳ tấm đế là loại bằng chứng thứ tư trong gói bằng chứng giao hàng.
V. Cổng phê duyệt đưa vào máy và tiêu chí loại bỏ (D1–D5)
Chuẩn hóa các trường nêu trên thành năm cổng kiểm soát tuần tự: D1 Nhận dạng — mã tấm đế đọc được, vật liệu phù hợp với kiểu máy, không mượn dùng chéo giữa các dòng máy; D2 Hình học — T_rem ≥ T_min và F ≤ 0,05 mm, hồ sơ điểm đo có kèm thời hạn hiệu chuẩn còn hiệu lực của dụng cụ đo; D3 Lịch sử — N, H, ΔF/ΔN nằm trong xu hướng được kiểm soát, vùng cấm bố trí đã được đồng bộ vào bố trí lần in hiện tại; D4 Ứng suất và độ sạch — hoàn thành khử ứng suất và đo lại khi cần thiết, bề mặt làm việc không còn bột dư, dung dịch cắt gọt hoặc khu vực hàn sửa chưa được ghi nhận; D5 Phê duyệt chung — kỹ sư công nghệ rà soát, nhân viên chất lượng phê duyệt, nhân viên thiết bị xác nhận kẹp giữ và tiếp xúc gia nhiệt trước; dấu thời gian của cả ba bên được ghi vào sổ theo dõi. Nếu không qua bất kỳ cổng nào, tấm đế phải được dán nhãn “cách ly” và loại khỏi kế hoạch sản xuất. Việc loại bỏ không dựa trên “đã dùng bao nhiêu năm” mà dựa trên trạng thái: T_rem chạm giới hạn dưới, F vẫn vượt dung sai sau hai lần đo lại, khuyết tật lặp lại tại cùng ô vị trí, hoặc xuất hiện vết nứt xuyên thấu. Chỉ cần một trong bốn điều kiện này là phải loại bỏ; lưu giữ chiều dày cuối cùng và ảnh chụp, đồng thời không bao giờ tái sử dụng mã nhận dạng.
VI. Các dạng lỗi phổ biến và danh mục triển khai
Có bốn sai lầm dễ gặp nhất. Thứ nhất, chỉ quản lý theo “số lần sử dụng” mà không xem “chiều dày còn lại”: hai tấm có cùng N nhưng lượng phay khác nhau có thể chênh lệch độ cứng còn lại đến hai lần. Thứ hai, đưa thẳng vào máy sau phay mà bỏ qua đo lại độ phẳng, khiến độ côn do chính công đoạn làm phẳng tạo ra được mang sang lần in tiếp theo. Thứ ba, ghi nhận bất thường của tấm đế trong phiếu bảo trì thiết bị, khiến không thể truy xuất lịch sử giá mang từ số sê-ri chi tiết. Thứ tư, để lẫn tấm đã loại bỏ với tấm đang sử dụng và cấp lại mã nhận dạng cho tấm mới. Khi triển khai, nên bắt đầu bằng vòng khép kín tối thiểu: trước tiên bổ sung mã nhận dạng và đo đường cơ sở một lần cho toàn bộ tấm đế đang hoạt động (T_rem, F, N, ảnh); tiếp theo, đặt “mã tấm đế + số chu kỳ” thành trường bắt buộc trong lập kế hoạch sản xuất và bố trí lần in; cuối cùng, xây dựng D1–D5 thành phiếu kiểm tra một trang lưu chuyển cùng từng lần in. Sau ba tháng, rà soát tỷ lệ lỗi lớp đầu, tỷ lệ làm lại do cong vênh và số lần thay tấm ngoài kế hoạch, rồi điều chỉnh ngưỡng dựa trên dữ liệu thay vì sửa đổi quy chuẩn hằng năm theo kinh nghiệm.
Kết luận
Tấm đế tạo hình là một trong số ít đối tượng được kiểm soát trong chuỗi công nghệ LPBF mà “mỗi lần sử dụng đều thay đổi vĩnh viễn”. Chỉ khi tách nó khỏi vai trò mơ hồ là phụ kiện thiết bị và quản lý bằng mã nhận dạng, chiều dày còn lại, độ phẳng, lịch sử nhiệt theo chu kỳ, vùng cấm bố trí cùng năm cổng phê duyệt đưa vào máy, các bất thường về liên kết lớp đầu và cong vênh mới chuyển từ “thử vận may bằng chỉnh tham số” thành kết luận phê duyệt có thể truy xuất, đánh giá và dự báo. Đối với nền tảng chịu trách nhiệm toàn diện từ bản vẽ đến sản phẩm thực tế, tính toàn vẹn của chuỗi trạng thái giá mang cũng là một phần của chất lượng giao hàng, tương tự gói tham số, lô bột và hồ sơ kiểm tra: chi tiết phải truy xuất được, và tấm đế đã mang chi tiết đó trong quá trình tạo hình cũng phải truy xuất được.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.