
はじめに:同じ装置、同じパラメータなのに、なぜ11回目のビルドから端部が反るのか
金属レーザ粉末床溶融結合(LPBF)工場では、原因特定が難しい異常にしばしば直面する。装置の年次校正は合格し、粉末ロットも変更されず、レーザ出力と走査速度も管理範囲内であるにもかかわらず、同一のビルドプレートを8~12回使用した後、端部の部品で局所的な反り、第1層の粉末敷きならし時の引きずり筋、さらには部品とプレートの接合部の割れが発生し始める。事後レビューでは原因を「パラメータドリフト」と記載し、エネルギー密度を再調整すると短期間は回復するものの、2ビルド後には再発することが多い。真の根本原因は、しばしばパラメータ以外にある。部品の成長基盤であるビルドプレートそのものが、出荷時のように幾何状態と応力状態を追跡できる工程治具ではなくなっているのである。印刷後のワイヤ放電加工による部品取り外し、平面出し切削、応力除去、再装着のたびに、残存厚さが消費され、平面度と残留応力分布が変化し、局所的な接合欠陥が残る。ビルドプレートを「装置に常設される付属品」と見なすことは、継続的に劣化する変数を工程管理リストの外に置くことに等しい。
1. まず境界を明確にする:プレート状態は装置幾何精度でも消耗品MTBFでもない
まず、混同されがちな3つの層を区別する必要がある。装置幾何精度の検査(レーザ干渉計、ボールバー、位置決め精度・繰返し位置決め精度、テーブル水平度補正表)が測定するのは工作機械の運動軸および取付基準であり、その判定基準は年次校正報告書に記載される。消耗品・予備品のライフサイクル管理(保護レンズ、リコータブレード、フィルタエレメント、シール類)が管理するのは、MTBFや差圧閾値に従って交換される交換部品である。一方、ビルドプレート状態管理が対象とするのは、繰り返し加工・使用されるが、固定周期で全体廃棄されるわけではない工程キャリアである。プレートはサイクルごとに材料が切削され、厚さは一方向に減少し、平面度と応力状態は切断・熱履歴に伴って再配分される。前者2層が「装置の精度が維持されているか、部品を交換すべきか」を問うものであるのに対し、本層は「このキャリアにどれだけ加工余裕が残っているか、このビルドで部品を支持させることを何に基づいて許可するか」を問う。設計図面から実物納入までを一つのライフサイクル責任連鎖と捉えるなら、キャリアの状態連鎖も部品、粉末、パラメータパッケージと同様に、個体単位で逆引きできなければならず、作業者の記憶に頼るべきではない。
2. 「使用可能か」を5つの判定可能な項目に分解する
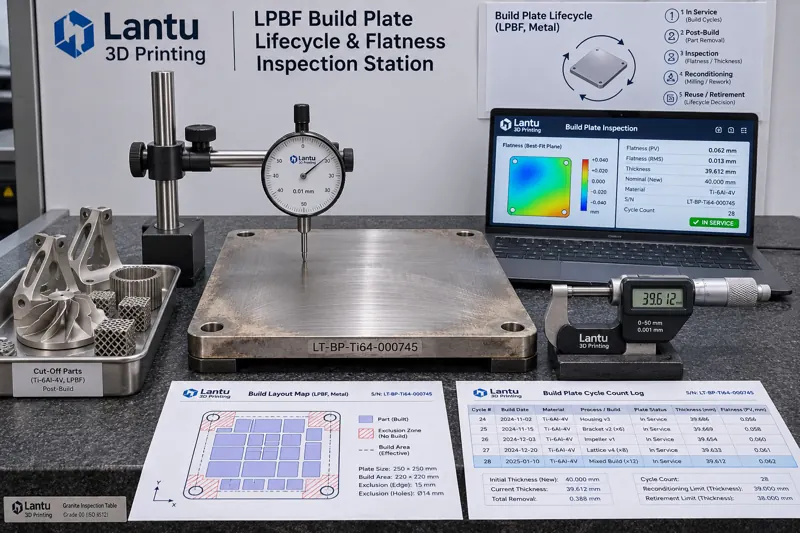
各ビルドプレートには一意の識別番号(材質グレード+溶解ロット+使用開始日+シリアル番号)を設定し、各造形開始の承認を5項目の状態カードに集約することを推奨する。すなわち、残存厚さ T_rem(元厚さT0から累積切削量ΣΔを差し引いて算出し、実測では3点または5点のマイクロメータ測定値の最小値を採用)、加工面平面度 F(平面出し切削後、100 mmグリッド上でダイヤルゲージまたはCMMにより最大値と最小値の差を取得)、累積使用回数Nおよび累積熱サイクル時間H(各ビルドの層数、予熱温度、保持時間を自動反映)、残留応力および反りの傾向(同一測定点における3サイクル間のF変化率ΔF/ΔN)、局所接合履歴(過去の部品切断位置マップ、接合割れ・未溶融が発生した座標、肉盛り溶接または研磨修正の記録)である。最初の3項目にはハード閾値を設け、後の2項目では傾向および配置禁止区域を管理する。いずれかの項目に記録が欠ける場合、そのビルドは自動的に許可せず、「要評価」と判定する。
3. 厚さと平面度:「まだ平らに見える」ではなく閾値を定める
一般的な250×250×25 mmのTi6Al4Vまたは316Lビルドプレートを例にすると、技術判定基準は次のように設定できる。T_remは、装置のクランプおよびZ軸原点が要求する最小厚さT_minを下回ってはならない。通常、T_minはT0の60~70%とし、例えば25 mmプレートでは16 mmを絶対下限とする。T_min未満となった場合は廃棄と判定し、「もう一度切削すれば使える」として延命してはならない。各平面出し切削量Δは0.20~0.35 mmに管理し、1回で0.50 mmを超える場合は理由を記録し、応力状態を再測定する。加工面平面度Fは0.05 mm/250 mm以下を推奨し、かつ連続する2サイクル間のΔFは0.02 mm以下とする。これを超える場合は直接装置に搭載せず、まず応力除去を行って再測定する。予熱式プレートでは、ヒータプレートとの接触面も確認する必要がある。局所的な密着不良により、実際の予熱温度が設定値より20~40℃低下し、同じビルドでも端部部品の第1層接合が不安定になることがある。すべての数値は、BP-SPEC-003 rev.Cのような版数付き技術要求として文書化し、工程、品質、設備の3部門が共同承認する。閾値は材質および装置機種によって異なるため、機種間で流用してはならない。
4. サイクル台帳と配置禁止区域:前ビルドの欠陥を次ビルドに引き継がない
ビルドプレートは「一枚の平板」ではなく、履歴座標を持つ地図である。部品を切断して取り外すたびに、台帳へ当該ビルドのレイアウト図を記録する。記録対象には、部品のバウンディングボックス、サポートの接地点、ワイヤ放電加工の切断経路、接合割れまたは浮き上がりが発生したグリッド位置を含める。次ビルドの配置時には、これらのグリッドを配置禁止区域として設定し、少なくとも10 mm外側まで拡張する。同一グリッドで異常が連続2回発生した場合は、強制的に使用停止とし、浸透探傷または超音波探傷を実施する。台帳にはさらに4種類の証拠を紐付けるべきである。当該ビルドの粉末ロットおよび混合比、管理対象パラメータパッケージの版数およびハッシュ値、酸素濃度・予熱曲線の生データ点群、切断後の平面度実測記録である。これにより、顧客から「この納入部品はどのプレート上で造形され、プレートの何サイクル目だったか」と問われた場合、部品シリアル番号からビルドプレート番号、サイクル番号N、当時のT_rem/F値、共同承認記録まで逆引きできる。単に適合した完成品検査報告書を示すだけでは不十分である。検査ロット、炉内試験片、材料証明書の連鎖と並び、ビルドプレートのサイクルカードは納入証拠パッケージにおける第4のキャリア証拠となる。
5. 造形開始ゲートと廃棄判定基準(D1~D5)
上記の項目を、順番に確認する5つのゲートとして定着させる。D1 識別――ビルドプレート番号が読み取れ、材質と装置機種が適合し、機種間での流用がないこと。D2 幾何――T_rem ≥ T_minかつF ≤ 0.05 mmであり、測定点の記録には測定器校正の有効期限が記載されていること。D3 履歴――N、H、ΔF/ΔNが管理傾向内にあり、配置禁止区域が今回のビルドレイアウトに反映されていること。D4 応力および清浄性――必要に応じて応力除去と再測定が完了し、加工面に残留粉末、切削液残渣、記録されていない肉盛り溶接箇所がないこと。D5 共同承認――工程担当者がレビューし、品質担当者がリリースし、設備担当者がクランプおよび予熱接触を確認し、3者のタイムスタンプを台帳へ記録すること。いずれかのゲートを通過できない場合、プレートには「隔離」ラベルを付け、生産計画から除外する。廃棄は「何年使用したか」ではなく状態に基づいて判断する。T_remが下限に達した場合、Fが再測定2回後も許容差を超える場合、同一グリッドの欠陥が繰り返される場合、または貫通亀裂が発生した場合のいずれかで廃棄と判定し、最終厚さと写真を保管する。識別番号は永久に再使用しない。
6. よくある故障モードと導入チェックリスト
特に陥りやすい失敗は4つある。第1に、「使用回数」だけを見て「残存厚さ」を見ないこと。同じNのプレートでも、切削量が異なれば残存剛性は2倍も異なり得る。第2に、切削後すぐ装置に搭載し、平面度の再測定を省略すること。これにより、平面出し工程そのものが生んだテーパを次ビルドへ持ち込む。第3に、ビルドプレートの異常を設備保全票にのみ記録し、部品シリアル番号からキャリア履歴を逆引きできなくすること。第4に、廃棄済みプレートと使用中プレートを混在保管し、識別番号を新規プレートに再付番すること。導入時は最小限の閉ループから始める。まず、稼働中のすべてのビルドプレートに番号を付与し、基準測定を1回実施する(T_rem、F、N、写真)。次に、「ビルドプレート番号+サイクル番号」を生産計画およびビルドレイアウトの必須項目とする。最後に、D1~D5をビルドごとに回付する1ページのチェックシートにする。3か月後、第1層欠陥率、反りによる再加工率、計画外プレート交換回数をレビューし、データに基づいて閾値を調整する。毎年、経験だけで仕様を改訂してはならない。
まとめ
ビルドプレートは、LPBF工程連鎖において「使用するたびに恒久的に変化する」数少ない管理対象である。これを装置付属品という曖昧な位置付けから切り離し、識別番号、残存厚さ、平面度、熱サイクル履歴、配置禁止区域、および5段階の造形開始ゲートで管理することで、第1層接合および反りに関する異常を、「パラメータ調整の試行錯誤」から、逆引き可能で判定可能、かつ予測可能なリリース判断へ変えることができる。設計図面から実物納入までの全責任を担うプラットフォームにとって、キャリア状態連鎖の完全性は、パラメータパッケージ、粉末ロット、検査記録と同様に納入品質の一部である。部品を追跡可能にするだけでなく、その部品を造形したプレートも追跡可能でなければならない。