
Pendahuluan: Mesin yang sama, parameter yang sama—mengapa komponen mulai melengkung pada build ke-11?
Bengkel laser powder bed fusion (LPBF) logam kerap menghadapi jenis anomali yang sulit ditentukan penyebabnya: kalibrasi tahunan mesin lulus, batch serbuk tidak berubah, serta daya laser dan kecepatan pemindaian masih berada dalam jendela kendali, tetapi setelah build plate yang sama digunakan untuk build ke-8 hingga ke-12, komponen di bagian sudut mulai menunjukkan warping lokal, garis seret saat penyebaran serbuk lapisan pertama, bahkan retak pada sambungan antara komponen dan build plate. Dalam evaluasi pascakejadian, penyebabnya sering dicatat sebagai “drift parameter”; setelah densitas energi dikalibrasi ulang, kondisi pulih untuk sementara, lalu kambuh lagi dua build kemudian. Akar penyebab sebenarnya sering berada di luar parameter: build plate sebagai media tumbuhnya komponen itu sendiri bukan lagi perkakas proses dengan kondisi geometri dan tegangan yang dapat ditelusuri seperti saat keluar dari pabrik. Pemotongan kawat setelah setiap pencetakan, frais perataan, pelepasan tegangan, dan pemasangan ulang ke mesin semuanya mengurangi ketebalan sisa, mengubah kerataan serta distribusi tegangan sisa, dan meninggalkan cacat adhesi lokal. Memperlakukan build plate sebagai “aksesori permanen yang melekat pada mesin” berarti membiarkan variabel yang terus memburuk berada di luar daftar kendali proses.
I. Tegaskan batasannya: status build plate bukan akurasi geometri mesin dan bukan pula MTBF bahan habis pakai
Pertama-tama, tiga lapisan yang sering tercampur harus dibedakan. Pemeriksaan akurasi geometri mesin (interferometer laser, ballbar, akurasi pemosisian dan pengulangan pemosisian, serta tabel kompensasi kerataan meja kerja) mengukur sumbu gerak mesin dan datum pemasangan, dengan kriteria yang tercantum dalam laporan kalibrasi tahunan; manajemen siklus hidup komponen aus dan suku cadang (lensa pelindung, bilah recoater, elemen filter, seal) mengukur penggantian komponen yang dapat diganti berdasarkan MTBF atau ambang tekanan diferensial; sedangkan manajemen status build plate mengukur sebuah media proses yang berulang kali dikerjakan dan digunakan, tetapi tidak dibuang sebagai satu kesatuan menurut siklus tetap: pada setiap siklus, satu lapisan material difrais, ketebalan berkurang secara satu arah, sementara kerataan dan kondisi tegangan terdistribusi ulang mengikuti riwayat termal pemotongan. Dua lapisan pertama menjawab “apakah mesin masih akurat dan apakah komponen perlu diganti”; lapisan ini menjawab “berapa banyak allowance pemesinan yang masih tersisa pada media ini dan atas dasar apa media ini masih diizinkan menopang komponen pada build ini”. Platform yang memikul tanggung jawab penuh dari gambar teknik hingga penyerahan produk fisik harus memperlakukan rantai status media, seperti komponen, serbuk, dan paket parameter, sebagai rantai tanggung jawab siklus hidup yang dapat ditelusuri balik per unit, bukan bergantung pada ingatan operator.
II. Uraikan pertanyaan “masih dapat digunakan atau tidak” menjadi lima bidang yang dapat dinilai
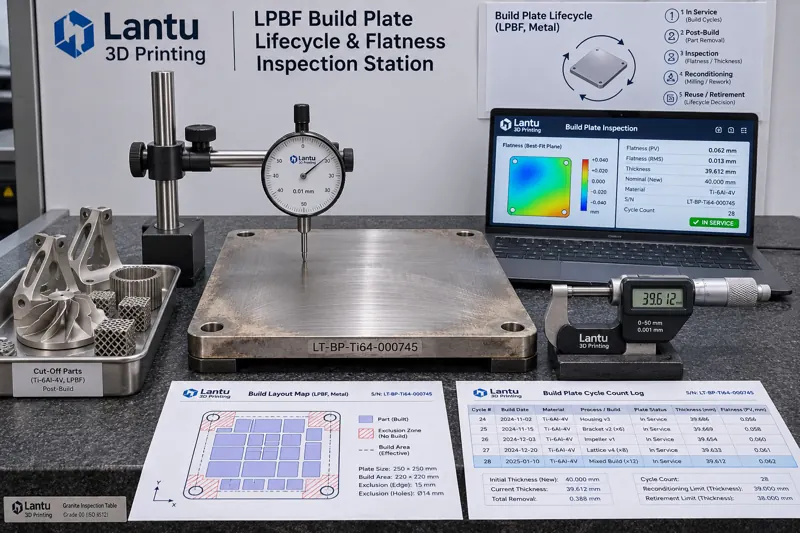
Disarankan untuk menetapkan identifikasi unik bagi setiap build plate (grade material + nomor batch peleburan + tanggal mulai digunakan + nomor seri), lalu merangkum persetujuan setiap pemasangan mesin dalam satu kartu status dengan lima bidang: ketebalan sisa T_rem (dihitung dari ketebalan awal plate T0 dikurangi total material yang difrais ΣΔ; pengukuran aktual menggunakan mikrometer tiga atau lima titik dan mengambil nilai minimum); kerataan permukaan kerja F (setelah frais perataan, ambil selisih puncak-ke-lembah pada grid 100 mm menggunakan dial indicator atau CMM); jumlah penggunaan kumulatif N dan jam siklus termal kumulatif H (jumlah lapisan setiap build, suhu prapanas, dan lama penahanan otomatis dicatat); tegangan sisa dan tren warping (laju perubahan F, ΔF/ΔN, pada titik ukur yang sama selama tiga siklus); serta riwayat adhesi lokal (peta posisi pemotongan komponen sebelumnya, koordinat terjadinya retak adhesi/kurang lebur, serta catatan pengelasan perbaikan atau penggerindaan). Tiga bidang pertama memberikan ambang keras, sedangkan dua bidang terakhir memberikan tren dan zona terlarang. Jika ada bidang yang tidak memiliki catatan, pemasangan pada mesin tersebut harus berstatus “menunggu evaluasi”, bukan otomatis disetujui.
III. Ketebalan dan kerataan: tetapkan ambang, bukan sekadar “terasa masih rata”
Dengan contoh build plate Ti6Al4V atau 316L berukuran umum 250×250×25 mm, kriteria rekayasa dapat ditetapkan sebagai berikut: T_rem tidak boleh lebih rendah daripada ketebalan minimum T_min yang diperlukan oleh penjepitan mesin dan titik nol sumbu Z (biasanya 60%–70% dari T0; misalnya, batas keras 16 mm untuk plate 25 mm). Jika di bawah T_min, plate harus dipensiunkan dan tidak boleh diperpanjang penggunaannya dengan alasan “masih bisa difrais sekali lagi”. Material yang dihilangkan pada setiap frais perataan, Δ, dikendalikan pada 0,20–0,35 mm; jika satu kali proses melebihi 0,50 mm, penyebabnya wajib dicatat dan tegangan harus diukur ulang. Kerataan permukaan kerja F disarankan ≤0,05 mm/250 mm, dan ΔF antara dua siklus berturut-turut harus ≤0,02 mm; jika tidak, lakukan pelepasan tegangan lalu ukur ulang, bukan langsung memasangnya ke mesin. Untuk build plate berpemanas, permukaan kontak dengan pelat pemanas juga harus diperiksa: kontak lokal yang buruk dapat membuat suhu prapanas aktual 20–40 °C lebih rendah daripada nilai setelan, yang tampak sebagai adhesi lapisan pertama yang tidak stabil pada komponen sudut dalam build yang sama. Semua nilai harus dicantumkan sebagai persyaratan teknis dengan nomor revisi (misalnya BP-SPEC-003 rev.C) dan ditandatangani bersama oleh proses, mutu, dan peralatan; ambang berubah sesuai material dan model mesin, sehingga tidak boleh diterapkan lintas model mesin.
IV. Log siklus dan zona terlarang: jangan biarkan cacat build sebelumnya berpindah ke build berikutnya
Build plate bukan sekadar “pelat datar”, melainkan peta dengan koordinat historis. Setelah komponen dilepas melalui pemotongan pada setiap build, catat tata letak build tersebut dalam log: bounding box komponen, titik tumpu support, jalur kawat pemotongan, serta sel lokasi yang mengalami retak adhesi atau terangkat. Saat membuat tata letak build berikutnya, tandai sel-sel tersebut sebagai zona terlarang (dengan perluasan minimal 10 mm); jika anomali muncul dua kali berturut-turut pada sel yang sama, plate harus dikeluarkan dari penggunaan dan diperiksa dengan penetrant atau ultrasonik. Log juga harus mengikat empat jenis bukti: nomor batch serbuk dan rasio pencampurannya untuk build tersebut, versi dan hash paket parameter terkendali, kumpulan titik data mentah kadar oksigen/kurva prapanas, serta rekaman pengukuran kerataan setelah pemotongan. Dengan demikian, ketika pelanggan bertanya, “di plate mana komponen yang dikirim ini dibuat dan pada siklus ke berapa plate tersebut digunakan?”, nomor seri komponen dapat ditelusuri balik ke nomor build plate, nomor siklus N, nilai T_rem/F saat itu, dan catatan persetujuan, bukan hanya menghasilkan satu laporan inspeksi produk akhir yang lulus. Sejajar dengan lot inspeksi, kupon uji satu tungku, dan rantai sertifikat material, kartu siklus build plate adalah jenis keempat bukti media dalam paket bukti penyerahan.
V. Gerbang persetujuan pemasangan mesin dan kriteria pensiun (D1–D5)
Formalkan bidang-bidang di atas menjadi lima gerbang berurutan: D1 Identitas—nomor build plate terbaca, material sesuai dengan model mesin, dan tidak ada penggunaan pinjam lintas model; D2 Geometri—T_rem ≥ T_min dan F ≤ 0,05 mm, dengan rekaman titik ukur yang mencantumkan masa berlaku kalibrasi alat ukur; D3 Riwayat—N, H, dan ΔF/ΔN berada dalam tren terkendali, serta zona terlarang telah disinkronkan dengan tata letak build saat ini; D4 Tegangan dan kebersihan—pelepasan tegangan telah dilakukan dan diukur ulang bila diperlukan, permukaan kerja bebas dari sisa serbuk, sisa cairan pemotongan, dan area las perbaikan yang tidak tercatat; D5 Persetujuan bersama—insinyur proses melakukan verifikasi, petugas mutu memberikan persetujuan, dan teknisi peralatan mengonfirmasi penjepitan serta kontak prapanas; stempel waktu ketiganya dicatat dalam log. Jika satu gerbang saja tidak lolos, build plate diberi label “karantina” dan dikeluarkan dari penjadwalan produksi. Pensiun tidak didasarkan pada “sudah digunakan berapa tahun”, melainkan pada status: T_rem mencapai batas bawah, F tetap di luar toleransi setelah dua kali pengukuran ulang, cacat berulang pada sel yang sama, atau terdapat retak tembus. Salah satu dari empat kondisi tersebut sudah cukup untuk menyatakan plate scrap; ketebalan akhir dan foto harus disimpan, dan nomornya tidak boleh digunakan kembali.
VI. Mode kegagalan umum dan daftar implementasi
Empat kesalahan yang paling umum adalah: pertama, hanya melihat “jumlah penggunaan” tanpa memeriksa “ketebalan sisa”; dua plate dengan N yang sama dapat memiliki kekakuan sisa yang berbeda hingga dua kali lipat akibat volume frais yang berbeda. Kedua, langsung memasang plate setelah frais tanpa mengukur ulang kerataan, sehingga taper yang ditimbulkan oleh proses perataan itu sendiri terbawa ke build berikutnya. Ketiga, mencatat anomali build plate dalam formulir perbaikan mesin, sehingga riwayat media tidak dapat ditelusuri dari nomor seri komponen. Keempat, mencampur plate pensiun dengan plate aktif, lalu menggunakan kembali identifikasinya untuk plate baru. Implementasi dapat dimulai dari loop minimum: terlebih dahulu berikan identifikasi pada semua build plate yang masih aktif dan lakukan satu pengukuran baseline (T_rem, F, N, foto); kemudian jadikan “nomor build plate + nomor siklus” sebagai bidang wajib pada penjadwalan dan tata letak build; terakhir, buat D1–D5 menjadi daftar periksa satu halaman yang menyertai setiap build. Setelah tiga bulan, tinjau tingkat cacat lapisan pertama, tingkat pengerjaan ulang akibat warping, dan jumlah penggantian plate tidak terencana; gunakan data untuk menyetel kembali ambang, bukan mengubah spesifikasi setahun sekali berdasarkan pengalaman semata.
Kesimpulan
Build plate adalah salah satu objek terkendali yang langka dalam rantai proses LPBF karena setiap penggunaan mengubahnya secara permanen. Dengan memisahkannya dari statusnya yang kabur sebagai aksesori mesin dan mengelolanya melalui identifikasi, ketebalan sisa, kerataan, riwayat termal siklus, zona terlarang, serta lima gerbang persetujuan mesin, anomali adhesi lapisan pertama dan warping dapat berubah dari “coba-coba penyesuaian parameter” menjadi keputusan pelepasan yang dapat ditelusuri, dinilai, dan diprediksi. Bagi platform yang memikul tanggung jawab penuh dari gambar teknik hingga produk fisik, kelengkapan rantai status media sama pentingnya dengan paket parameter, batch serbuk, dan rekaman inspeksi sebagai bagian dari mutu penyerahan: komponen harus dapat ditelusuri, begitu pula plate yang menopang pembentukannya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.