
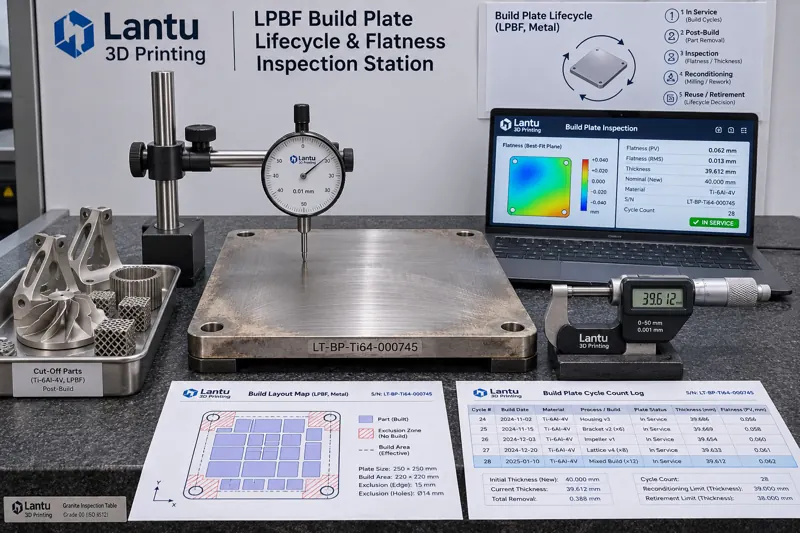
Введение: почему на том же оборудовании и с теми же параметрами кромки начинают коробиться с 11-й сборки
В цехах лазерного сплавления порошка в слое металла (LPBF) нередко возникает труднообъяснимая аномалия: ежегодная калибровка оборудования пройдена, партия порошка не менялась, мощность лазера и скорость сканирования остаются в контролируемом диапазоне, однако после 8–12 сборок на одной и той же формовочной плите у угловых деталей появляется локальная деформация, полосы волочения при нанесении первого слоя порошка и даже трещины в зоне соединения детали с плитой. При последующем разборе причиной часто называют «дрейф параметров»; повторная калибровка плотности энергии кратковременно устраняет проблему, но через две сборки она возникает снова. Фактическая первопричина часто лежит за пределами параметров: сама формовочная плита (build plate), служащая носителем для выращивания деталей, уже не является исходной технологической оснасткой с прослеживаемыми геометрией и напряжённым состоянием. Каждый демонтаж деталей электроэрозионной резкой, фрезерование для выравнивания, снятие напряжений и повторная установка расходуют её остаточную толщину, изменяют плоскостность и распределение остаточных напряжений, оставляя локальные дефекты соединения. Рассматривать плиту как «постоянную принадлежность машины» означает исключить непрерывно деградирующую переменную из перечня управляемых параметров процесса.
1. Сначала определить границы: состояние плиты — не геометрическая точность оборудования и не MTBF расходных материалов
Необходимо различать три уровня, которые часто смешивают. Контроль геометрической точности оборудования (лазерный интерферометр, ballbar, точность позиционирования и повторного позиционирования, таблицы компенсации уровня рабочего стола) измеряет оси движения станка и установочные базы, а критерии указываются в годовом отчёте о калибровке. Управление жизненным циклом быстроизнашиваемых и запасных частей (защитные окна, кромки ракелей, фильтрующие элементы, уплотнения) определяет замену сменных компонентов по MTBF или порогам перепада давления. Управление состоянием плиты, напротив, относится к технологическому носителю, который многократно обрабатывается и используется, но не списывается целиком по фиксированному сроку: при каждом цикле с него снимается слой материала фрезерованием, толщина однонаправленно уменьшается, а плоскостность и напряжённое состояние перераспределяются под воздействием термической истории резки. Первые два уровня отвечают на вопросы «сохраняет ли оборудование точность» и «пора ли менять компонент», тогда как этот уровень отвечает на вопрос: «какой запас обработки остался у носителя и на каком основании ему разрешено нести детали в данной сборке». Платформа lantu3D рассматривает путь от чертежа до поставки физического изделия как цепочку ответственности полного жизненного цикла; цепочка состояния носителя, как и детали, порошка и пакета параметров, должна быть прослеживаемой для каждой единицы, а не зависеть от памяти оператора.
2. Разложите вопрос «можно ли ещё использовать» на пять контролируемых полей
Для каждой плиты рекомендуется создать уникальный идентификатор (марка материала + номер плавки + дата ввода в эксплуатацию + серийный номер) и свести решение о допуске к установке в карточку состояния из пяти полей: остаточная толщина T_rem (рассчитывается как исходная толщина T0 минус суммарный съём фрезерованием ΣΔ; при измерении микрометром в трёх или пяти точках принимается минимальное значение); плоскостность рабочей поверхности F (после выравнивающего фрезерования определяется как разность пиков и впадин индикатором или КИМ по сетке 100 мм); накопленное число использований N и суммарные часы термоциклов H (для каждой сборки автоматически заносятся число слоёв, температура предварительного нагрева и длительность выдержки); тенденция остаточных напряжений и деформации (скорость изменения F, ΔF/ΔN, в одной и той же точке измерения за три цикла); история локальных соединений (карты мест резки деталей, координаты ранее выявленных трещин соединения или несплавления, записи о наплавке либо шлифовке). Первые три поля задают жёсткие пороги, а последние два — тренды и запретные зоны размещения. При отсутствии записи хотя бы по одному полю плита получает статус «требует оценки», а не допускается по умолчанию.
3. Толщина и плоскостность: задавайте пороги, а не полагайтесь на ощущение «она ещё ровная»
Для распространённой плиты Ti6Al4V или 316L размером 250×250×25 мм инженерные критерии могут быть следующими: T_rem не должна быть ниже минимальной толщины T_min, требуемой системой зажима и нулевой точкой оси Z оборудования; обычно принимают 60–70 % от T0, например жёсткий нижний предел 16 мм для плиты толщиной 25 мм. При значении ниже T_min плита выводится из эксплуатации; её нельзя оставлять в работе по принципу «ещё одно фрезерование выдержит». Съём за одно выравнивающее фрезерование Δ следует ограничить 0,20–0,35 мм; при съёме более 0,50 мм необходимо зафиксировать причину и повторно оценить напряжённое состояние. Рекомендуемая плоскостность рабочей поверхности F — не более 0,05 мм на 250 мм, а ΔF между двумя соседними циклами — не более 0,02 мм; в противном случае сначала выполняют снятие напряжений и повторное измерение, а не устанавливают плиту непосредственно в машину. Для плит с предварительным нагревом необходимо также контролировать поверхность контакта с нагревательной плитой: локальное неплотное прилегание может снизить фактическую температуру предварительного нагрева на 20–40 °C относительно заданной, что проявляется нестабильным соединением первого слоя у угловых деталей в той же сборке. Все значения должны быть оформлены как технические требования с номером версии, например BP-SPEC-003 rev.C, и утверждены технологической службой, службой качества и службой оборудования. Пороги зависят от материала и модели оборудования; их нельзя переносить между разными типами машин.
4. Журнал циклов и запретные зоны: не передавайте дефекты предыдущей сборки следующей
Плита — не просто «плоская пластина», а карта с историческими координатами. После снятия деталей резкой в журнале необходимо зарегистрировать компоновку текущей сборки: габаритные рамки деталей, точки опоры поддержек, траектории проволочной электроэрозионной резки, а также позиции, где выявлены трещины соединения или отрыв. При компоновке следующей сборки эти позиции отмечаются как запретные зоны размещения с расширением не менее чем на 10 мм; если в одной ячейке аномалия возникает дважды подряд, плита принудительно выводится из использования для капиллярного или ультразвукового контроля. Журнал также должен быть связан с четырьмя видами доказательств: номером партии порошка и долей смешивания в данной сборке, версией и хешем контролируемого пакета параметров, исходными точками кривых содержания кислорода и предварительного нагрева, а также фактическими записями измерений плоскостности после резки. Таким образом, если заказчик спросит, «на какой плите и в каком цикле была выращена эта поставленная деталь», по серийному номеру детали можно будет отследить идентификатор плиты, номер цикла N, значения T_rem/F на тот момент и записи согласования, а не предоставить лишь отчёт о годности готового изделия. Наряду с партией контроля, образцами-свидетелями и цепочкой сертификатов материала, карточка циклов плиты является четвёртым видом доказательств носителя в пакете поставочной документации.
5. Ворота допуска к установке и критерии вывода из эксплуатации (D1–D5)
Указанные поля следует закрепить в пяти последовательных воротах: D1 Идентификация — номер плиты читаем, материал соответствует модели оборудования, использование между разными типами машин запрещено; D2 Геометрия — T_rem ≥ T_min и F ≤ 0,05 мм, записи точек измерения содержат срок действия калибровки средства измерений; D3 История — N, H и ΔF/ΔN находятся в контролируемом тренде, запретные зоны синхронизированы с компоновкой текущей сборки; D4 Напряжения и чистота — при необходимости снятие напряжений выполнено и подтверждено повторным измерением, на рабочей поверхности отсутствуют остатки порошка, СОЖ и незафиксированные зоны наплавки; D5 Согласование — технолог выполняет проверку, специалист по качеству выдаёт допуск, специалист по оборудованию подтверждает зажим и контакт предварительного нагрева; временные метки всех трёх сторон заносятся в журнал. При непрохождении любого из ворот плита маркируется как «карантин» и исключается из производственного плана. Вывод из эксплуатации осуществляется не по принципу «сколько лет использовалась», а по состоянию: достижение нижнего предела T_rem, превышение допуска F при двух повторных измерениях, повторяющийся дефект в одной ячейке либо сквозная трещина. Любое из этих четырёх условий означает списание с сохранением данных окончательной толщины и фотографий; номер плиты никогда не используется повторно.
6. Распространённые отказы и практический чек-лист внедрения
Наиболее часты четыре ошибки. Первая — учитывать только «число циклов», а не «остаточную толщину»: две плиты с одинаковым N могут иметь вдвое различающуюся остаточную жёсткость из-за разного съёма при фрезеровании. Вторая — устанавливать плиту сразу после фрезерования, пропуская повторный контроль плоскостности и перенося конусность, созданную самой операцией выравнивания, в следующую сборку. Третья — регистрировать аномалии плиты в заявке на ремонт оборудования, из-за чего по серийному номеру детали невозможно отследить историю носителя. Четвёртая — совместно хранить списанные и действующие плиты, а затем присваивать их номера новым плитам. Внедрение следует начинать с минимального замкнутого контура: сначала присвоить номера всем используемым плитам и провести единичное базовое измерение T_rem, F, N с фотографированием; затем сделать поля «номер плиты + номер цикла» обязательными в производственном плане и компоновке сборки; наконец, оформить D1–D5 как одностраничный контрольный лист, сопровождающий каждую сборку. Через три месяца необходимо проанализировать долю дефектов первого слоя, долю доработок из-за коробления и число внеплановых замен плит, корректируя пороги на основе данных, а не меняя спецификацию раз в год по опыту.
Заключение
Формовочная плита — один из немногих контролируемых объектов в цепочке LPBF-процесса, который необратимо изменяется после каждого использования. Если вывести её из неопределённого статуса принадлежности оборудования и управлять ею посредством идентификации, остаточной толщины, плоскостности, термической истории циклов, запретных зон и пяти ворот допуска к установке, аномалии соединения первого слоя и коробления перестанут быть результатом «подбора параметров на удачу» и станут прослеживаемым, определяемым и прогнозируемым решением о допуске. Для платформы, несущей полную ответственность за поставку от чертежа до физического изделия, целостность цепочки состояния носителя является такой же частью качества поставки, как пакет параметров, партия порошка и записи контроля: прослеживаться должна не только деталь, но и плита, на которой она была сформирована.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.