
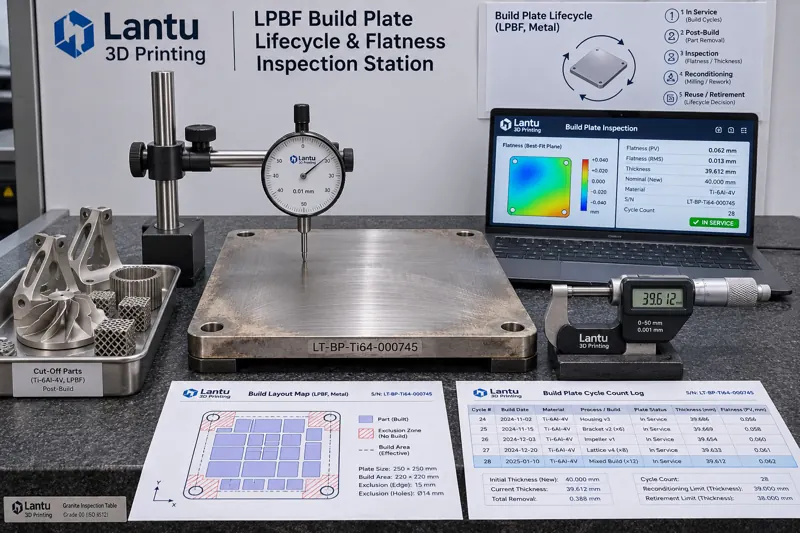
مقدمة: لماذا تبدأ الحواف بالالتواء عند الأسطوانة الحادية عشرة رغم استخدام المعدة والمعلمات نفسهما؟
تواجه ورش صهر طبقة المسحوق بالليزر المعدنية (LPBF) كثيراً فئة من الحالات الشاذة صعبة الإسناد: فالمعدة اجتازت المعايرة السنوية، ودفعة المسحوق لم تتغير، وقدرة الليزر وسرعة المسح ما زالتا ضمن نافذة التحكم، لكن بعد استخدام صفيحة البناء نفسها في 8 إلى 12 عملية بناء، تبدأ القطع الطرفية بإظهار التواء موضعي، وخطوط سحب عند فرش المسحوق في الطبقة الأولى، بل وحتى تشققات عند منطقة ارتباط القطعة بصفيحة البناء. وغالباً ما تُسجَّل المراجعة اللاحقة للسبب على أنها «انجراف في المعلمات»؛ فتؤدي إعادة معايرة كثافة الطاقة إلى تحسن قصير الأمد، ثم تعود المشكلة بعد عمليتي بناء. لكن السبب الجذري الحقيقي غالباً ما يقع خارج المعلمات: فصفيحة البناء، التي تمثل حاملاً لنمو القطعة، لم تعد أداة عملية يمكن تتبع حالتها الهندسية والإجهادية كما كانت عند خروجها من المصنع. ففي كل إزالة للقطعة بالقطع السلكي بعد الطباعة، وتسوية بالتفريز، وإزالة للإجهاد، وإعادة تركيب في المعدة، يجري استهلاك سماكتها المتبقية وتغيير استوائها وتوزيع إجهاداتها المتبقية، مع ترك عيوب ارتباط موضعية. إن التعامل مع صفيحة البناء بوصفها «ملحقاً دائماً مرافقاً للمعدة» يعني ترك متغير يتدهور باستمرار خارج قائمة التحكم بالعملية.
أولاً: تحديد الحدود بوضوح: حالة الصفيحة ليست الدقة الهندسية للمعدة ولا MTBF للمستهلكات
ينبغي أولاً التمييز بين ثلاثة مستويات يختلط بعضها ببعض كثيراً. ففحوص الدقة الهندسية للمعدة، مثل مقياس تداخل الليزر وبار الكرات ودقة التموضع وقابلية تكرار التموضع وجداول تعويض استواء منصة العمل، تقيس محاور حركة الماكينة ومراجع التركيب، وترد معاييرها في تقرير المعايرة السنوي. أما إدارة دورة حياة الأجزاء المستهلكة وقطع الغيار، مثل العدسة الواقية وحافة الماسحة وخرطوشة المرشح وموانع التسرب، فتقيس موعد استبدال المكونات القابلة للاستبدال بناءً على MTBF أو حدود فرق الضغط. بينما تقيس إدارة حالة صفيحة البناء حاملاً للعملية يخضع للتشغيل والاستخدام المتكرر، لكنه لا يُتلف كقطعة كاملة وفق دورة زمنية ثابتة: إذ تزال منه طبقة من المادة في كل دورة، فتتناقص السماكة باتجاه واحد، بينما يعاد توزيع حالة الاستواء والإجهاد تبعاً للتاريخ الحراري للقطع. يتعلق المستويان الأولان بسؤال «هل لا تزال المعدة دقيقة، وهل حان وقت استبدال الجزء؟»، أما هذا المستوى فيتعلق بسؤال «ما مقدار هامش التشغيل المتبقي في هذا الحامل، وعلى أي أساس يسمح له بحمل القطع في عملية البناء الحالية؟». وتتعامل lantu3D مع التسليم من المخطط إلى المنتج الفعلي بوصفه سلسلة مسؤولية طوال دورة الحياة؛ ولذلك يجب أن تكون سلسلة حالة الحامل قابلة للتتبع العكسي لكل قطعة، شأنها شأن القطعة والمسحوق وحزمة المعلمات، لا أن تعتمد على ذاكرة المشغل.
ثانياً: تفكيك سؤال «هل ما زالت قابلة للاستخدام؟» إلى خمسة حقول قابلة للحكم
يوصى بإنشاء رقم تعريف فريد لكل صفيحة بناء، يتضمن درجة المادة ورقم صهرة الفرن وتاريخ بدء الاستخدام والرقم التسلسلي، واختزال قرار السماح بالتحميل لكل مرة في بطاقة حالة من خمسة حقول: السماكة المتبقية T_rem، وتحسب من السماكة الأصلية T0 مطروحاً منها إجمالي التفريز ΣΔ، ويُعتمد أدنى قياس فعلي من ميكرومتر ثلاثي أو خماسي النقاط؛ استواء سطح العمل F، ويقاس بعد تفريز التسوية على شبكة 100 مم بمؤشر ساعة أو CMM بوصفه فرق القمة إلى القاع؛ عدد الاستخدامات التراكمي N وساعات الدورات الحرارية التراكمية H، حيث تُدرج تلقائياً طبقات كل عملية بناء ودرجة التسخين المسبق وزمن التثبيت؛ اتجاه الإجهاد المتبقي والالتواء، أي معدل تغير F عبر ثلاث دورات متتالية عند نقطة القياس نفسها ΔF/ΔN؛ وسجل الارتباط الموضعي، بما يشمل خرائط مواضع قطع القطع السابقة وإحداثيات تشققات الارتباط أو عدم الانصهار وسجلات اللحام الإصلاحي أو التجليخ. تعطي الحقول الثلاثة الأولى حدوداً صارمة، فيما يوفر الحقلان الأخيران اتجاهات ومناطق حظر للتوزيع. وإذا غاب سجل أي حقل، تصنف عملية التحميل بأنها «قيد التقييم» بدلاً من السماح الافتراضي.
ثالثاً: السماكة والاستواء: تحديد حدود بدلاً من الاكتفاء بالشعور بأن السطح ما زال مستوياً
باستخدام صفيحة Ti6Al4V أو 316L شائعة بمقاس 250×250×25 مم كمثال، يمكن وضع المعايير الهندسية التالية: يجب ألا تقل T_rem عن السماكة الدنيا T_min التي يتطلبها تثبيت المعدة ومرجع الصفر للمحور Z، وتؤخذ عادةً بنسبة 60% إلى 70% من T0؛ فمثلاً يحدد حد صارم قدره 16 مم لصفيحة سماكتها 25 مم. وعند النزول تحت T_min تُحال الصفيحة إلى التقاعد، ولا يستمر استخدامها بحجة أن «تفريزاً إضافياً واحداً ما زال ممكناً». يجب ضبط كمية التفريز للتسوية Δ في كل مرة ضمن 0.20 إلى 0.35 مم؛ وإذا تجاوزت 0.50 مم في عملية واحدة، فيجب تسجيل السبب وإعادة قياس الإجهاد. ويوصى بأن يكون استواء سطح العمل F ≤0.05 مم/250 مم، وأن يكون ΔF بين دورتين متجاورتين ≤0.02 مم؛ وإلا فيجب إجراء إزالة إجهاد ثم إعادة القياس بدلاً من تحميلها مباشرة في المعدة. كما يجب التحقق من سطح التلامس مع لوح التسخين في صفائح التسخين المسبق؛ إذ قد يؤدي ضعف التلامس الموضعي إلى انخفاض درجة التسخين المسبق الفعلية بمقدار 20 إلى 40 °م عن القيمة المضبوطة، بما يظهر على شكل عدم استقرار ارتباط الطبقة الأولى في القطع الطرفية ضمن عملية البناء نفسها. ينبغي توثيق جميع القيم ضمن مواصفة تقنية ذات رقم إصدار، مثل BP-SPEC-003 rev.C، ومراجعتها واعتمادها من فرق العمليات والجودة والمعدات؛ وتختلف الحدود حسب المادة وطراز المعدة، ولا يجوز نقلها بين الطرازات.
رابعاً: سجل الدورات ومناطق حظر التوزيع: منع انتقال عيوب البناء السابق إلى البناء التالي
صفيحة البناء ليست «لوحاً مستوياً» فحسب، بل خريطة تحمل إحداثيات تاريخية. بعد إزالة القطع بالقطع السلكي في كل عملية، يجب تسجيل مخطط توزيع البناء في السجل: الصناديق المحيطة بالقطع ونقاط ارتكاز الدعامات ومسارات القطع السلكي والمواقع التي ظهر فيها تشقق ارتباط أو ارتفاع. وعند ترتيب العملية التالية، تُعلَّم هذه المواقع كمناطق حظر توزيع، مع توسيعها بمقدار 10 مم على الأقل؛ وإذا ظهر خلل في الموقع نفسه في عمليتين متتاليتين، تُخرج الصفيحة إجبارياً من الخدمة ويجرى فحصها بالسوائل المتغلغلة أو بالموجات فوق الصوتية. كما ينبغي أن يربط السجل أربعة أنواع من الأدلة: رقم دفعة المسحوق ونسبة الخلط في عملية البناء، وإصدار حزمة المعلمات الخاضعة للتحكم وقيمة التجزئة الخاصة بها، ومجموعة النقاط الخام لمنحنى محتوى الأكسجين/التسخين المسبق، وسجل قياس الاستواء الفعلي بعد القطع. وهكذا، عندما يسأل العميل «على أي صفيحة نمت هذه القطعة المسلّمة، وفي أي دورة من دورات الصفيحة؟»، يمكن التتبع العكسي من الرقم التسلسلي للقطعة إلى رقم الصفيحة ورقم الدورة N وقيم T_rem/F آنذاك وسجل الاعتماد، بدلاً من تقديم تقرير فحص منتج نهائي مطابق فقط. وإلى جانب دفعات الفحص وعينات الاختبار المصاحبة للصهرة وشهادات المواد، تمثل بطاقة دورة صفيحة البناء النوع الرابع من أدلة الحامل ضمن حزمة أدلة التسليم.
خامساً: بوابات السماح بالتحميل ومعايير التقاعد (D1–D5)
تُثبت الحقول المذكورة أعلاه في خمس بوابات متسلسلة: D1 الهوية — رقم صفيحة البناء مقروء، والمادة متوافقة مع طراز المعدة، ولا توجد استعارة بين طرازات مختلفة؛ D2 الهندسة — T_rem ≥ T_min وF ≤ 0.05 مم، مع سجلات نقاط القياس وفترة صلاحية معايرة أداة القياس؛ D3 التاريخ — N وH وΔF/ΔN ضمن الاتجاه المتحكم به، ومناطق حظر التوزيع متزامنة مع مخطط البناء الحالي؛ D4 الإجهاد والنظافة — استكمال إزالة الإجهاد وإعادة القياس عند الحاجة، وخلو سطح العمل من بقايا المسحوق وسائل القطع ومناطق اللحام الإصلاحي غير المسجلة؛ D5 الاعتماد — يراجع فني العمليات، ويصدر مسؤول الجودة السماح، ويؤكد مسؤول المعدات التثبيت وتلامس التسخين المسبق، مع إدخال الطوابع الزمنية للأطراف الثلاثة في السجل. وإذا لم تجتز الصفيحة أي بوابة، توسم بعلامة «عزل» وتخرج من جدولة الإنتاج. ولا يعتمد التقاعد على عدد سنوات الاستخدام، بل على الحالة: بلوغ T_rem الحد الأدنى، أو تجاوز F للحد بعد إعادة القياس مرتين، أو تكرار العيوب في الموقع نفسه، أو ظهور شق نافذ؛ ويكفي تحقق أي من هذه الحالات الأربع للحكم بالإتلاف، مع الاحتفاظ بالسماكة النهائية والصور، وعدم إعادة استخدام الرقم التعريفي مطلقاً.
سادساً: أنماط الفشل الشائعة وقائمة التنفيذ
هناك أربعة أخطاء يسهل الوقوع فيها: أولها الاعتماد على «عدد المرات» فقط دون النظر إلى «السماكة المتبقية»، إذ يمكن لصفيحتين لهما N نفسه أن تختلف صلابتهما المتبقية إلى الضعف بسبب اختلاف كمية التفريز؛ وثانيها تحميل الصفيحة مباشرة بعد التفريز وتجاوز إعادة قياس الاستواء، فتنتقل المخروطية التي أحدثتها عملية التسوية ذاتها إلى عملية البناء التالية؛ وثالثها تسجيل خلل الصفيحة في أمر صيانة المعدات، بما يمنع التتبع العكسي من الرقم التسلسلي للقطعة إلى تاريخ الحامل؛ ورابعها خلط الصفائح المتقاعدة مع الصفائح المستخدمة وإعادة تخصيص الرقم التعريفي لصفيحة جديدة. يبدأ التنفيذ بحلقة مغلقة دنيا: منح جميع صفائح البناء العاملة أرقام تعريف وإجراء قياس أساس لمرة واحدة لها، يشمل T_rem وF وN والصور؛ ثم جعل «رقم صفيحة البناء + رقم الدورة» حقلين إلزاميين في جدولة الإنتاج ومخطط البناء؛ وأخيراً تحويل D1–D5 إلى قائمة تحقق من صفحة واحدة ترافق كل عملية بناء. وبعد ثلاثة أشهر، تراجع معدلات عيوب الطبقة الأولى وإعادة العمل بسبب الالتواء وعدد استبدالات الصفائح غير المخططة، ثم تُعدّل الحدود وفق البيانات بدلاً من تغيير المواصفة سنوياً بالاعتماد على الخبرة وحدها.
الخلاصة
صفيحة البناء هي أحد العناصر الخاضعة للتحكم القليلة في سلسلة عملية LPBF التي «تتغير بصورة دائمة مع كل استخدام». وعند فصلها عن هويتها المبهمة كملحق للمعدة وإدارتها عبر رقم تعريف وسماكة متبقية واستواء وتاريخ حراري للدورات ومناطق حظر التوزيع وخمس بوابات للسماح بالتحميل، تتحول حالات ارتباط الطبقة الأولى والالتواء من «ضبط معلمات قائم على الحظ» إلى قرارات سماح قابلة للتتبع العكسي والحكم والتنبؤ. وبالنسبة إلى المنصات التي تتحمل المسؤولية الكاملة عن التسليم من المخطط إلى المنتج الفعلي، فإن اكتمال سلسلة حالة الحامل يعد جزءاً من جودة التسليم، تماماً كحزمة المعلمات ودفعة المسحوق وسجلات الفحص: يجب أن تكون القطعة قابلة للتتبع، وكذلك الصفيحة التي حملتها أثناء تشكيلها.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.