
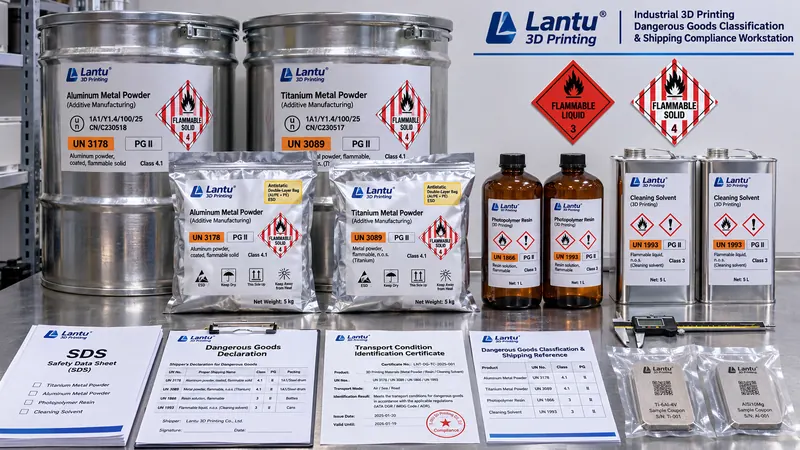
Introdução: um balde de pó devolvido na doca de expedição
Um lote de suportes em liga de titânio tinha concluído a conformação, o tratamento térmico e a inspeção dimensional integral. A remessa incluía ainda um saco de pó TC4 não utilizado e um bidão de álcool isopropílico para limpeza, para facilitar a reinspeção e a manutenção no local pelo cliente. No momento da recolha, o transportador fez apenas uma pergunta: onde estão os certificados de classificação das características perigosas destes três artigos? Sem uma conclusão de classificação, toda a remessa não podia ser carregada. O problema não estava nas peças propriamente ditas — peças metálicas densificadas normalmente não constituem mercadorias perigosas — mas no facto de o mesmo volume de entrega misturar três materiais com estados físicos e regras de classificação inteiramente diferentes. A lantu3D estende os seus serviços desde o desenho de projeto até à entrega física; por isso, a decisão de classificação antes da expedição não é uma formalidade final do departamento de logística, mas um critério de engenharia que deve ser definido na fase de conceção do pacote de entrega.
I. Porque é que as mercadorias de fabrico aditivo são particularmente suscetíveis a classificações incorretas
As expedições da indústria tradicional consistem sobretudo em produtos acabados que já concluíram as suas reações, enquanto o fabrico aditivo frequentemente expede em simultâneo matérias-primas, produtos semiacabados, consumíveis de processo e amostras: pós metálicos, resinas fotossensíveis, agentes de limpeza, líquidos residuais não curados, amostras de forno, materiais de brasagem para reparação e materiais de revestimento. As suas características perigosas não dependem da designação da encomenda, mas do estado físico, tamanho de partícula, revestimento superficial, ponto de inflamação e reatividade com a água. O mesmo tipo de pó de alumínio pode ser avaliado como carga comum quando constituído por partículas grossas com revestimento passivado, mas um pó fino sem revestimento pode ser incluído na Classe 4.3, substâncias que, em contacto com a água, libertam gases inflamáveis. Da mesma forma, se uma alteração de formulação reduzir o ponto de inflamação em vaso fechado de uma resina fotossensível de 62 °C para 48 °C, esta passa de não perigosa para líquido inflamável da Classe 3. Um erro ainda mais comum é aplicar diretamente a conclusão de não perigosidade da peça acabada ao pó enviado com a mesma, ou usar como certificado uma simples indicação na Secção 14 da FDS de que o produto é «transportado como mercadoria não restrita» — a primeira é informação de composição, enquanto a segunda deve ser uma conclusão de classificação aceite pelo canal de transporte.
II. Dividir até à unidade mínima de expedição e determinar a classe pela composição
Uma abordagem executável consiste em dividir uma lista de entrega em três níveis: «referência da peça + lote + recipiente». Para cada artigo, devem responder-se quatro perguntas: o estado físico é sólido, líquido ou pó; o ponto de inflamação em vaso fechado é inferior a 60 °C; há libertação de gases inflamáveis ou autoaquecimento em contacto com a água; e o pó pode formar uma nuvem explosiva. Para pós metálicos, devem ser especialmente considerados o tamanho de partícula e o estado do revestimento. Quando o D50 diminui de cerca de 45 μm para 15 μm, a área superficial específica aumenta significativamente e a energia mínima de ignição diminui, pelo que um lote anteriormente gerido como não perigoso pode necessitar de nova avaliação. Pós finos de titânio, alumínio e magnésio requerem em particular uma decisão individual sobre os limites entre as Classes 4.1, 4.2 e 4.3, com números frequentemente associados como UN 3089, UN 1396 e UN 2546. A entrada específica deve basear-se na versão aplicável, para o modo de transporte em causa, das Recomendações das Nações Unidas relativas ao Transporte de Mercadorias Perigosas — Regulamentação Modelo, JT/T 617 para transporte rodoviário, IATA DGR para transporte aéreo e Código IMDG para transporte marítimo. Resinas fotossensíveis e agentes de limpeza à base de acrilatos enquadram-se normalmente na Classe 3, sendo avaliados com entradas como UN 1993 ou UN 1219 para determinar o grupo de embalagem. Pós de nylon PA12, peças em resina curada e peças 316L/TC4 conformadas e devidamente limpas podem, em geral, ser avaliados como não perigosos, mas devem continuar a ser suportados pelas Secções 2, 9 e 14 da FDS e pelo certificado de classificação. Os números e limiares apresentados neste artigo são apenas exemplos de interpretação e não substituem um certificado de condições de transporte emitido por uma entidade de avaliação qualificada.
III. Campos mínimos do certificado de classificação e da cadeia de evidências
Uma cadeia de evidências que possa ser aceite simultaneamente por transportadores, transitários e portos de destino deve incluir pelo menos cinco elementos: uma FDS redigida de acordo com as séries GB 30000 ou critérios GHS, cuja Secção 14 indique a designação oficial de transporte, classe de perigo, número UN, grupo de embalagem, poluente marinho e disposições especiais; certificados de condições de transporte específicos para cada modo, pois os certificados de transporte aéreo e marítimo não são mutuamente substituíveis e a maioria dos transportadores exige emissão nos últimos 12 meses; uma declaração de conformidade entre a amostra e o produto físico, incluindo número de lote, distribuição granulométrica D10/D50/D90, processo de revestimento e valor medido do ponto de inflamação; instruções de utilização de embalagens homologadas UN e resultados dos seus ensaios de desempenho; e um registo de congelamento que indique a versão da formulação, intervalo granulométrico, formato de embalagem e modo de transporte em que se baseia a avaliação. Se qualquer elemento mudar — lote de pó, proporção de mistura, material do saco interior ou alteração de transporte terrestre para aéreo — a conclusão da avaliação deixa de ser válida e deve ser reavaliada; não se pode reutilizar um certificado anterior. Este é precisamente o significado de tratar a classificação como um critério de engenharia e não como um documento pontual: o certificado deve ser rastreável a um lote específico de material e a uma embalagem específica, e não apenas a um genérico «produto da empresa».
IV. Seleção determinável de grupos de embalagem, quantidades limitadas e quantidades excecionais
Depois de definida a classe, os grupos de embalagem PG I/II/III determinam diretamente a severidade dos ensaios de desempenho: as alturas de queda correspondem aproximadamente a 1,8 m, 1,2 m e 0,8 m, respetivamente, sendo ainda exigidos ensaio de empilhamento a 3 m durante 24 h e os ensaios de estanquidade ou pressão hidráulica aplicáveis. Os recipientes devem apresentar marcações de especificação UN legíveis e números de rastreabilidade do lote. Para pós metálicos, recomenda-se a utilização de sacos interiores duplos antiestáticos, selagem em atmosfera inerte e ligação à terra fiável; o recipiente exterior deve ser um tambor de aço ou caixa de cartão com especificação UN validada para o grupo PG correspondente, controlando-se também a massa líquida por embalagem e os resíduos de pó. Resinas líquidas e agentes de limpeza devem dispor de 5% a 10% de espaço livre para expansão e de revestimento com material absorvente, para evitar fugas causadas por variações de temperatura. Quando a quantidade por embalagem é muito pequena, podem ser consultados os códigos e limites por embalagem para o número UN aplicável no Capítulo 3.4, Quantidades Limitadas (LQ), e no Capítulo 3.5, Quantidades Excecionais (EQ), da Regulamentação Modelo, aplicando níveis como 1 kg, 5 kg ou 5 L e a marcação exigida. Não se deve aplicar empiricamente a regra de que «até 5 kg não é necessário declarar»: LQ e EQ têm âmbitos de isenção, requisitos de embalagem e obrigações documentais distintos, sendo o transporte aéreo normalmente mais restritivo e podendo até proibir determinadas isenções. O único critério é saber se a solução de embalagem pode ser associada, ponto por ponto no certificado, ao número UN, grupo PG, massa líquida por embalagem e modelo de marcação.
V. Documentação, marcação e campos de transferência para o transportador
Antes da transferência, seis grupos de campos devem constar de uma lista de verificação de expedição: designação oficial de transporte e número UN, incluindo o nome técnico entre parênteses; classe de perigo e rótulos de perigos subsidiários; grupo de embalagem, número de volumes e massa líquida; marcação de embalagem de especificação UN e número do relatório de ensaio de desempenho; marcação LQ/EQ ou declaração integral de mercadorias perigosas; e números de versão e validade da FDS e do certificado. O transporte aéreo requer adicionalmente a Declaração do Expedidor para Mercadorias Perigosas (DGD) e a lista de verificação de aceitação; o transporte marítimo exige o preenchimento de acordo com as regras de estiva e segregação do IMDG; e o transporte rodoviário requer a verificação de veículos, painéis de sinalização e documentos a bordo segundo a JT/T 617. As marcações devem ser aplicadas numa face visível da embalagem exterior e não podem coexistir com rótulos antigos. Etiquetas em losango remanescentes em caixas reutilizadas de devoluções são uma causa frequente de reprovação no local por «marcação não conforme». Todos os documentos devem ser arquivados com o pacote de entrega e associados aos registos de inspeção do lote, ao lote de pó e à versão do modelo, formando uma cadeia de registos contínua desde o projeto até ao produto físico. Em caso de litígio, o que deve poder ser consultado não é a memória, mas um conjunto de campos com controlo de versão.
VI. Cinco modos de falha comuns e critérios de libertação
O primeiro modo de falha é «avaliar pela encomenda em vez de pelo material»: se o produto acabado não é perigoso, assume-se que toda a remessa está isenta de avaliação. O segundo é «avaliar pela designação comercial em vez do estado»: ignoram-se alterações no tamanho de partícula, revestimento e ponto de inflamação. O terceiro é «avaliar pelo certificado antigo em vez do lote atual»: o certificado deixa de estar ligado ao lote físico. O quarto é «avaliar para um modo de transporte e utilizar outro»: uma conclusão para transporte rodoviário é usada numa declaração para transporte aéreo. O quinto é «avaliar mas não marcar»: embalagem, rótulos e documentação não são consistentes. Com base nisto, definem-se quatro critérios de libertação: cada unidade mínima de expedição tem uma conclusão de classificação correspondente; a formulação, granulometria, embalagem e modo de transporte em que a conclusão se baseia correspondem ao produto físico; a embalagem e as marcações podem ser associadas ponto por ponto a essa conclusão; e as versões documentais estão dentro da validade e podem ser consultadas com a mercadoria. Só quando os quatro critérios estão conformes se deve entregar a carga ao transportador. Se faltar qualquer um deles, a expedição deve ser devolvida para correção, sem expedir mercadoria duvidosa por pressão de prazo.
Conclusão: integrar a conclusão de classificação no pacote de entrega
A classificação de características perigosas parece ser a última etapa antes da expedição, mas é, na realidade, parte da conceção do pacote de entrega. Dividir a carga por referência e recipiente, determinar a classe pela composição e pelo estado, fixar a base da decisão através do certificado, assegurar que grupos de embalagem e marcações podem ser associados ponto por ponto e, por fim, libertar a remessa pelos quatro critérios permite evitar, antes da saída do armazém, eventos de elevado custo como recusas de aceitação, inspeções no porto de destino e alterações urgentes de documentação. Para uma plataforma de ciclo de vida completo que fornece materiais, conformação, pós-processamento e entrega, o valor deste método não se limita à conformidade: cada entrega passa a incluir um conjunto de dados de engenharia verificáveis, rastreáveis e reutilizáveis, evitando recomeçar do zero quando o mesmo material e a mesma embalagem forem novamente utilizados.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.