
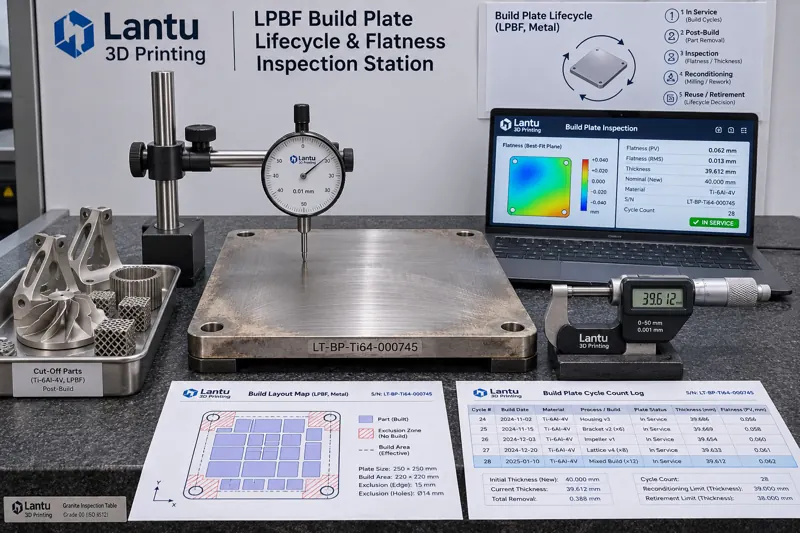
บทนำ: เครื่องเดียวกัน พารามิเตอร์ชุดเดิม เหตุใดชิ้นงานเริ่มโก่งที่กระบอกที่ 11
เวิร์กช็อปการหลอมผงโลหะด้วยเลเซอร์แบบพาวเดอร์เบด (LPBF) มักพบความผิดปกติประเภทหนึ่งที่ระบุสาเหตุได้ยาก: การสอบเทียบประจำปีของเครื่องผ่านเกณฑ์ ล็อตผงไม่ได้เปลี่ยน กำลังเลเซอร์และความเร็วสแกนยังอยู่ภายในหน้าต่างควบคุม แต่หลังใช้แผ่นฐานสร้างงานเดียวกันไป 8 ถึง 12 กระบอก ชิ้นงานบริเวณขอบเริ่มเกิดการโก่งงอเฉพาะจุด มีริ้วลากจากการปาดผงในชั้นแรก หรือแม้แต่เกิดรอยแตกที่รอยต่อระหว่างชิ้นงานกับแผ่นฐาน การทบทวนภายหลังมักบันทึกสาเหตุว่าเป็น “พารามิเตอร์เบี่ยงเบน” และเมื่อปรับเทียบความหนาแน่นพลังงานใหม่ อาการอาจดีขึ้นชั่วคราวก่อนกลับมาเกิดซ้ำอีกหลังผ่านไปสองกระบอก สาเหตุรากจริงมักอยู่นอกเหนือพารามิเตอร์: แผ่นฐานสร้างงาน (build plate) ซึ่งเป็นตัวรองรับการเติบโตของชิ้นงาน ไม่ใช่อุปกรณ์กระบวนการที่ยังมีสถานะเรขาคณิตและความเค้นที่ตรวจสอบย้อนกลับได้เหมือนเมื่อออกจากโรงงานอีกต่อไป การตัดชิ้นงานด้วยลวด การกัดปรับระนาบ การคลายความเค้น และการนำกลับขึ้นเครื่องซ้ำหลังการพิมพ์ทุกครั้ง ล้วนใช้ความหนาคงเหลือของแผ่น เปลี่ยนความเรียบและการกระจายความเค้นตกค้าง และทิ้งตำหนิการยึดติดไว้เฉพาะที่ การปฏิบัติต่อแผ่นฐานเสมือน “อุปกรณ์ติดเครื่องถาวร” เท่ากับปล่อยให้ตัวแปรที่เสื่อมสภาพอย่างต่อเนื่องอยู่นอกบัญชีควบคุมกระบวนการ
1. กำหนดขอบเขตให้ชัดเจนก่อน: สถานะแผ่นฐานไม่ใช่ความเที่ยงตรงเรขาคณิตของเครื่องจักร และไม่ใช่ MTBF ของวัสดุสิ้นเปลือง
ต้องแยกแยะสามชั้นที่มักถูกปะปนกัน การตรวจสอบความเที่ยงตรงเรขาคณิตของเครื่องจักร (เลเซอร์อินเตอร์เฟอโรมิเตอร์ บอลบาร์ ความเที่ยงตรงการกำหนดตำแหน่งและการกำหนดตำแหน่งซ้ำ ตารางชดเชยระดับของแท่นทำงาน) วัดแกนการเคลื่อนที่และจุดอ้างอิงการติดตั้งของเครื่อง โดยเกณฑ์ระบุไว้ในรายงานสอบเทียบประจำปี การจัดการอายุการใช้งานของชิ้นส่วนสึกหรอและอะไหล่ (เลนส์ป้องกัน คมใบปาด ไส้กรอง ซีล) วัดชิ้นส่วนที่เปลี่ยนได้ตาม MTBF หรือเกณฑ์ความดันต่างเพื่อเปลี่ยนตามกำหนด ส่วนการจัดการสถานะแผ่นฐานวัดตัวรองรับกระบวนการชิ้นหนึ่งที่ผ่านการแปรรูปซ้ำและใช้งานซ้ำ แต่ไม่ถูกปลดระวางทั้งชิ้นตามรอบเวลาคงที่: ทุกครั้งที่ใช้งานจะถูกกัดออกเป็นชั้น ความหนาลดลงในทิศทางเดียว ขณะที่ความเรียบและสถานะความเค้นเปลี่ยนแปลงตามประวัติความร้อนจากการตัด สองชั้นแรกตอบคำถามว่า “เครื่องยังเที่ยงตรงหรือไม่ และชิ้นส่วนควรเปลี่ยนหรือไม่” ส่วนชั้นนี้ตอบว่า “ตัวรองรับนี้ยังเหลือเผื่อสำหรับการแปรรูปเท่าใด และเหตุใดจึงอนุญาตให้รองรับชิ้นงานในกระบอกนี้ต่อไป” แพลตฟอร์มที่รับผิดชอบตั้งแต่แบบพิมพ์จนถึงการส่งมอบชิ้นงานจริงต้องถือว่าสายสถานะของตัวรองรับ เช่นเดียวกับชิ้นงาน ผง และชุดพารามิเตอร์ เป็นสายความรับผิดชอบตลอดวงจรชีวิตที่ต้องสืบค้นย้อนกลับได้เป็นรายชิ้น ไม่ใช่อาศัยความจำของผู้ปฏิบัติงาน
2. แยกคำถาม “ยังใช้ได้หรือไม่” ออกเป็นห้าฟิลด์ที่ตัดสินได้
แนะนำให้กำหนดหมายเลขเฉพาะสำหรับแผ่นฐานแต่ละแผ่น (เกรดวัสดุ + หมายเลขล็อตหลอม + วันที่เริ่มใช้งาน + หมายเลขซีเรียล) และสรุปการอนุมัติขึ้นเครื่องแต่ละครั้งลงในบัตรสถานะห้าฟิลด์: ความหนาคงเหลือ T_rem (คำนวณจากความหนาเริ่มต้น T0 ลบด้วยปริมาณการกัดสะสม ΣΔ โดยวัดจริงด้วยไมโครมิเตอร์สามหรือห้าจุดและใช้ค่าต่ำสุด); ความเรียบของผิวใช้งาน F (หลังการกัดปรับระนาบ ใช้ไดอัลอินดิเคเตอร์หรือ CMM วัดค่าต่างสูงสุด-ต่ำสุดบนกริด 100 mm); จำนวนครั้งใช้งานสะสม N และชั่วโมงรอบความร้อนสะสม H (จำนวนชั้น อุณหภูมิอุ่นล่วงหน้า และเวลาคงอุณหภูมิของแต่ละ build ถูกนำเข้าโดยอัตโนมัติ); แนวโน้มความเค้นตกค้างและการโก่ง (อัตราการเปลี่ยนแปลง F, ΔF/ΔN ที่จุดวัดเดียวกันตลอดสามรอบ); ประวัติการยึดติดเฉพาะที่ (แผนที่ตำแหน่งการตัดชิ้นงานในอดีต พิกัดที่เคยเกิดรอยแตกจากการยึดติดหรือการหลอมไม่สมบูรณ์ และบันทึกการเชื่อมซ่อมหรือการเจียรซ่อม) สามฟิลด์แรกกำหนดเกณฑ์ตายตัว ส่วนสองฟิลด์หลังใช้กำหนดแนวโน้มและพื้นที่ห้ามจัดวาง หากฟิลด์ใดไม่มีบันทึก การขึ้นเครื่องครั้งนั้นต้องระบุเป็น “รอประเมิน” ไม่ใช่อนุมัติโดยปริยาย
3. ความหนาและความเรียบ: กำหนดเกณฑ์ ไม่ใช่แค่ความรู้สึกว่า “ยังเรียบอยู่”
สำหรับแผ่นฐาน Ti6Al4V หรือ 316L ขนาดทั่วไป 250×250×25 mm สามารถกำหนดเกณฑ์ทางวิศวกรรมได้ดังนี้: T_rem ต้องไม่ต่ำกว่าความหนาขั้นต่ำ T_min ที่จำเป็นต่อการจับยึดของเครื่องและจุดศูนย์ Z (โดยทั่วไปกำหนดที่ 60%–70% ของ T0 เช่น แผ่นหนา 25 mm กำหนดขีดจำกัดตายตัวที่ 16 mm) หากต่ำกว่า T_min ให้ปลดระวางทันที และห้ามยืดอายุด้วยเหตุผลว่า “ยังกัดได้อีกครั้งหนึ่ง”; ควบคุมปริมาณการกัดปรับระนาบแต่ละครั้ง Δ ไว้ที่ 0.20–0.35 mm หากเกิน 0.50 mm ในครั้งเดียว ต้องบันทึกสาเหตุและตรวจวัดความเค้นซ้ำ; แนะนำให้ความเรียบของผิวใช้งาน F ≤0.05 mm/250 mm และ ΔF ระหว่างสองรอบติดกันต้อง ≤0.02 mm มิฉะนั้นต้องคลายความเค้นและวัดซ้ำก่อน ไม่ใช่นำขึ้นเครื่องโดยตรง สำหรับแผ่นฐานแบบอุ่นล่วงหน้า ยังต้องตรวจสอบผิวสัมผัสกับแผ่นทำความร้อนด้วย: การแนบสัมผัสไม่ดีเฉพาะที่อาจทำให้อุณหภูมิอุ่นจริงต่ำกว่าค่าที่ตั้งไว้ 20–40 ℃ ซึ่งแสดงออกเป็นการยึดเกาะชั้นแรกของชิ้นงานขอบกระบอกที่ไม่เสถียร ค่าทั้งหมดต้องระบุเป็นข้อกำหนดทางเทคนิคที่มีหมายเลขฉบับแก้ไข เช่น BP-SPEC-003 rev.C และลงนามร่วมกันโดยฝ่ายกระบวนการ คุณภาพ และเครื่องจักร เกณฑ์ต้องปรับตามวัสดุและรุ่นเครื่อง ห้ามนำไปใช้ข้ามรุ่นเครื่องโดยตรง
4. ทะเบียนรอบใช้งานและพื้นที่ห้ามจัดวาง: ไม่ให้ตำหนิจากกระบอกก่อนส่งต่อไปยังกระบอกถัดไป
แผ่นฐานไม่ใช่ “แผ่นเรียบหนึ่งแผ่น” แต่เป็นแผนที่ที่มีพิกัดประวัติ หลังตัดและนำชิ้นงานออกทุกครั้ง ต้องบันทึกผัง build ของกระบอกนั้นลงในทะเบียน ได้แก่ กรอบครอบชิ้นงาน จุดวางตัวรองรับ เส้นทางลวดตัด และตำแหน่งกริดที่เกิดรอยแตกจากการยึดติดหรือการยกตัว เมื่อจัดวางงานในกระบอกถัดไป ให้กำหนดตำแหน่งเหล่านี้เป็นพื้นที่ห้ามจัดวาง โดยขยายออกอย่างน้อย 10 mm หากเกิดความผิดปกติในตำแหน่งกริดเดิมติดต่อกันสองครั้ง ต้องหยุดใช้แผ่นนั้นและตรวจสอบด้วยการทดสอบสารแทรกซึมหรืออัลตราโซนิก ทะเบียนควรเชื่อมโยงหลักฐานสี่ประเภทด้วย ได้แก่ หมายเลขล็อตผงและอัตราส่วนการผสมของกระบอกนั้น รุ่นและแฮชของชุดพารามิเตอร์ควบคุม ชุดข้อมูลดิบของปริมาณออกซิเจนและเส้นโค้งอุ่นล่วงหน้า และบันทึกการวัดความเรียบจริงหลังการตัด ด้วยวิธีนี้ เมื่อลูกค้าถามว่า “ชิ้นงานที่ส่งมอบนี้เติบโตบนแผ่นใด และเป็นรอบที่เท่าใดของแผ่นนั้น” จะสามารถสืบค้นจากหมายเลขซีเรียลชิ้นงานกลับไปยังหมายเลขแผ่นฐาน หมายเลขรอบ N ค่า T_rem/F ณ เวลานั้น และบันทึกการลงนามร่วมกันได้ แทนที่จะมีเพียงรายงานตรวจสอบผลิตภัณฑ์สำเร็จรูปที่ผ่านเกณฑ์ บัตรรอบใช้งานแผ่นฐานจึงเป็นหลักฐานตัวรองรับประเภทที่สี่ในชุดหลักฐานการส่งมอบ ร่วมกับล็อตการตรวจสอบ ตัวอย่างทดสอบร่วมเตา และสายใบรับรองวัสดุ
5. เกตการอนุมัติขึ้นเครื่องและเกณฑ์ปลดระวาง (D1–D5)
กำหนดฟิลด์ข้างต้นให้เป็นเกตตามลำดับห้าด่าน: D1 อัตลักษณ์—อ่านหมายเลขแผ่นฐานได้ วัสดุตรงกับรุ่นเครื่อง และไม่มีการยืมใช้ข้ามรุ่นเครื่อง; D2 เรขาคณิต—T_rem ≥ T_min และ F ≤ 0.05 mm โดยบันทึกจุดวัดต้องระบุอายุการสอบเทียบที่ยังมีผลของเครื่องมือวัด; D3 ประวัติ—N, H และ ΔF/ΔN อยู่ในแนวโน้มที่ควบคุมได้ และพื้นที่ห้ามจัดวางได้รับการซิงโครไนซ์กับผัง build ครั้งนี้แล้ว; D4 ความเค้นและความสะอาด—ดำเนินการคลายความเค้นและตรวจวัดซ้ำเมื่อจำเป็น ผิวใช้งานไม่มีผงตกค้าง ไม่มีสารหล่อเย็นตกค้าง และไม่มีบริเวณเชื่อมซ่อมที่ไม่ได้บันทึก; D5 การลงนามร่วม—วิศวกรกระบวนการตรวจทาน เจ้าหน้าที่คุณภาพอนุมัติ และเจ้าหน้าที่เครื่องจักรยืนยันการจับยึดและการสัมผัสเพื่ออุ่นล่วงหน้า โดยบันทึกเวลาของทั้งสามฝ่ายลงทะเบียน หากไม่ผ่านเกตใดเกตหนึ่ง ให้ติดป้าย “กักกัน” และนำแผ่นฐานออกจากแผนการผลิต การปลดระวางไม่อิงกับ “ใช้งานมากี่ปี” แต่อิงกับสถานะ: T_rem ถึงขีดจำกัดล่าง F ยังเกินเกณฑ์หลังวัดซ้ำสองครั้ง ตำหนิเกิดซ้ำในตำแหน่งกริดเดียวกัน หรือพบรอยแตกทะลุผ่าน หากเกิดข้อใดข้อหนึ่งจากสี่ข้อ ให้ตัดสินเป็นของเสียและเก็บบันทึกความหนาสุดท้ายพร้อมภาพถ่าย โดยห้ามนำหมายเลขกลับมาใช้ซ้ำ
6. รูปแบบความล้มเหลวที่พบบ่อยและรายการดำเนินงาน
มีข้อผิดพลาดที่พบได้ง่ายสี่ประการ: หนึ่ง ดูเฉพาะ “จำนวนครั้ง” แต่ไม่ดู “ความหนาคงเหลือ” โดยแผ่นสองแผ่นที่มี N เท่ากันอาจมีความแข็งแกร่งคงเหลือต่างกันถึงสองเท่าเนื่องจากปริมาณการกัดต่างกัน; สอง นำแผ่นขึ้นเครื่องทันทีหลังการกัดโดยข้ามการวัดความเรียบซ้ำ ทำให้ความเรียวที่เกิดจากขั้นตอนปรับระนาบเองถูกส่งต่อไปยังกระบอกถัดไป; สาม บันทึกความผิดปกติของแผ่นฐานลงในใบซ่อมบำรุงเครื่อง ทำให้ไม่สามารถสืบค้นประวัติตัวรองรับจากหมายเลขซีเรียลชิ้นงานได้; สี่ เก็บแผ่นที่ปลดระวางปะปนกับแผ่นที่กำลังใช้งาน และนำหมายเลขเดิมไปกำหนดให้แผ่นใหม่ เริ่มดำเนินงานด้วยวงจรปิดขั้นต่ำ: กำหนดหมายเลขให้แผ่นฐานที่ใช้งานอยู่ทั้งหมดและวัดค่าฐานข้อมูลครั้งแรก (T_rem, F, N และภาพถ่าย) จากนั้นกำหนดให้ “หมายเลขแผ่นฐาน + หมายเลขรอบ” เป็นฟิลด์บังคับในแผนการผลิตและผัง build สุดท้ายจัดทำ D1–D5 เป็นแบบตรวจสอบหนึ่งหน้าที่หมุนเวียนไปพร้อมกับแต่ละกระบอก หลังสามเดือน ให้ทบทวนอัตราตำหนิชั้นแรก อัตราการแก้ไขงานจากการโก่ง และจำนวนการเปลี่ยนแผ่นนอกแผน แล้วใช้ข้อมูลปรับเกณฑ์ แทนการแก้ไขข้อกำหนดตามประสบการณ์เพียงปีละครั้ง
สรุป
แผ่นฐานสร้างงานเป็นวัตถุควบคุมไม่กี่ประเภทในห่วงโซ่กระบวนการ LPBF ที่ “เปลี่ยนแปลงอย่างถาวรทุกครั้งที่ใช้งาน” การแยกมันออกจากสถานะอันคลุมเครือของอุปกรณ์เสริมเครื่องจักร และจัดการด้วยหมายเลขประจำชิ้น ความหนาคงเหลือ ความเรียบ ประวัติความร้อนตามรอบ พื้นที่ห้ามจัดวาง และเกตการขึ้นเครื่องห้าด่าน จะทำให้ความผิดปกติด้านการยึดเกาะชั้นแรกและการโก่งงอเปลี่ยนจาก “การปรับพารามิเตอร์แบบเสี่ยงดวง” เป็นข้อสรุปการอนุมัติที่สืบค้นย้อนกลับ ตัดสินได้ และคาดการณ์ได้ สำหรับแพลตฟอร์มที่รับผิดชอบเต็มรูปแบบตั้งแต่แบบพิมพ์จนถึงการส่งมอบชิ้นงานจริง ความสมบูรณ์ของสายสถานะตัวรองรับเป็นส่วนหนึ่งของคุณภาพการส่งมอบเช่นเดียวกับชุดพารามิเตอร์ ล็อตผง และบันทึกการตรวจสอบ: ชิ้นงานต้องตรวจสอบย้อนกลับได้ และแผ่นที่รองรับการสร้างชิ้นงานนั้นก็ต้องตรวจสอบย้อนกลับได้เช่นกัน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง