
引言:同一台设备、同一套参数,为什么第 11 缸开始翘边
金属激光粉末床熔融(LPBF)车间常遇到一类难以归因的异常:设备年度校准合格、粉末批次未换、激光功率与扫描速度仍在受控窗口内,但同一块成型基板用到第 8 至第 12 缸后,边角零件开始出现局部翘曲、首层铺粉拖曳条纹,甚至零件与基板结合处开裂。事后复盘往往把原因写成「参数漂移」,重新标定能量密度后短期恢复,两缸后又复发。真正的根因常在参数之外:作为零件生长载体的成型基板(build plate)本身,已经不是出厂时那块几何与应力状态可追溯的工艺装备。每一次打印后的线切割取下、铣削找平、去应力与重复上机,都在消耗它的剩余厚度、改变平面度与残余应力分布,并留下局部结合缺陷。把基板当作「永久随机器附件」,就等于让一个持续劣化的变量游离在工艺受控清单之外。
一、先划清边界:基板状态不是设备几何精度,也不是耗材 MTBF
需要先区分三个常被混为一谈的层。设备几何精度检测(激光干涉仪、球杆仪、定位精度与重复定位、工作台水平度补偿表)量的是机床运动轴与安装基准,判据写在年度校准报告里;易损件与备件生命周期管理(保护镜片、刮刀刃口、滤芯、密封件)量的是可替换件按 MTBF 或压差阈值到期更换;而基板状态管理量的是一件会被反复加工、反复使用、但不会按固定周期整件报废的工艺载体:它每循环一次就被铣掉一层材料,厚度单向减少,平面度与应力状态随切割热历史重新分布。前两层是「设备还准不准、件该不该换」,本层是「这块载体还剩多少可加工余量、这一缸凭什么允许它继续承载零件」。蓝图三维把从蓝图到实物交付视为一条全生命周期责任链,载体的状态链与零件、粉末、参数包一样,必须能被单件反查,而不是靠操作者记忆。
二、把「还能不能用」拆成五个可判定字段
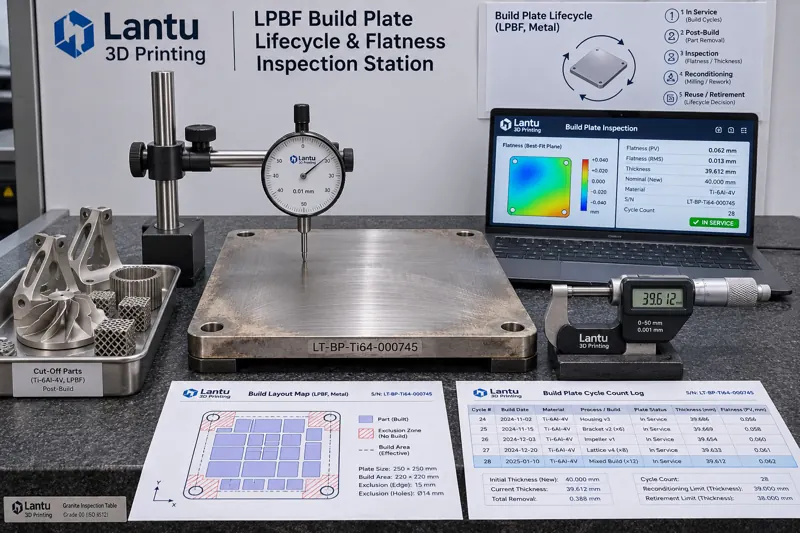
建议为每块基板建立唯一编号(材质牌号 + 炉批号 + 投用日期 + 序列号),并把每次上机放行压缩成一张五字段状态卡:剩余厚度 T_rem(按基板原厚 T0 减去累计铣削量 ΣΔ 计算,实测用三点或五点千分尺取最小值);工作面平面度 F(铣削找平后在 100 mm 网格上用百分表或 CMM 取峰谷差);累计使用次数 N 与累计热循环小时 H(每次 build 的层号、预热温度、保温时长自动带入);残余应力与翘曲趋势(同一测点跨三次循环的 F 变化率 ΔF/ΔN);局部结合史(历次零件切割位置图、出现过结合开裂/未熔合的坐标、补焊或修磨记录)。前三字段给出硬阈值,后两字段给出趋势与禁布区。任何字段缺记录,该次上机判「待评」而不是默认放行。
三、厚度与平面度:给阈值,而不是给「感觉还平」
以常见 250×250×25 mm 的 Ti6Al4V 或 316L 基板为例,可把工程判据定为:T_rem 不得低于设备夹持与 Z 轴零点所要求的最小厚度 T_min(通常取 T0 的 60%~70%,例如 25 mm 基板设 16 mm 硬下限),低于 T_min 即判退役,不再以「再铣一次还能用」延续;每次找平铣削量 Δ 控制在 0.20~0.35 mm,单次超过 0.50 mm 须记录原因并复测应力;工作面平面度 F 建议 ≤0.05 mm/250 mm,且相邻两次循环的 ΔF ≤0.02 mm,否则先做去应力再复测,而不是直接上机。预热型基板还要核对加热板接触面:局部贴合不良会让实际预热温度比设定值低 20~40 ℃,表现为同一缸边角零件首层结合不稳。所有数值应写成带版本号的技术要求(如 BP-SPEC-003 rev.C),由工艺、质量、设备三方会签;阈值随材质与设备型号变化,不得跨机型套用。
四、循环台账与禁布区:让上一缸的缺陷不传给下一缸
基板不是「一块平板」,而是一张带历史坐标的地图。每次切割取下零件后,在台账中登记本缸的 build 布局图:零件包围盒、支撑落点、线切割走丝路径、出现结合开裂或翘起的格位。下一缸排版时把这些格位标为禁布区(至少外扩 10 mm),连续两次在同一格位出现异常则强制退出使用并做渗透或超声排查。台账还应绑定四类证据:本缸粉末批号与掺配比、受控参数包版本与哈希、氧含量/预热曲线原始点集、切割后平面度实测记录。这样当客户问「这件交付件当时长在哪块板、板的第几次循环」时,能由零件序列号反查到基板编号、循环序号 N、当时的 T_rem/F 值与会签记录,而不是只给出一份合格的成品检验报告。与检验批、随炉试样、材质证明书链并列,基板循环卡是交付证据包的第四类载体证据。
五、上机放行门禁与退役判据(D1–D5)
把上述字段固化成五道顺序门禁:D1 身份——基板编号可读、材质与设备型号匹配、无跨机型借用;D2 几何——T_rem ≥ T_min 且 F ≤ 0.05 mm,测点记录带量具校准有效期;D3 历史——N、H、ΔF/ΔN 在受控趋势内,禁布区已同步到本次 build 布局;D4 应力与洁净——必要时完成去应力并复测,工作面无残粉、无切削液残留、无补焊未记录区;D5 会签——工艺员复核、质量员放行、设备员确认夹持与预热接触,三方时间戳写入台账。任一门未过,基板挂「隔离」标签退出排产。退役不按「用了几年」而按状态:T_rem 触底、F 复测两次仍超差、同一格位缺陷重复、或出现贯穿性裂纹,四类之一即判废并留存最终厚度与照片,编号永不复用。
六、常见失效模式与落地清单
最容易踩的坑有四个:一是只按「次数」不看「剩余厚度」,两块同 N 的板因铣削量不同,剩余刚度可以差一倍;二是铣削后直接上机、省掉平面度复测,把找平工序本身造成的锥度带进下一缸;三是把基板异常记在设备维修单里,导致零件序列号反查不到载体历史;四是退役板与在用板混放,编号被重新打给新板。落地时按最小闭环起步:先给全部在役基板补编号与一次基线测量(T_rem、F、N、照片),再把「基板编号 + 循环序号」设为排产与 build 布局的必填字段,最后把 D1–D5 做成一页随缸流转的检查表。三个月后复盘首层缺陷率、翘曲返工率与非计划换板次数,用数据回调阈值,而不是每年凭经验改一次规范。
总结
成型基板是 LPBF 工艺链里少数「每用一次就永久改变一次」的受控对象。把它从设备附件的模糊身份里拆出来,用编号、剩余厚度、平面度、循环热历史、禁布区与五道上机门禁管起来,首层结合与翘曲类异常才会从「调参碰运气」变成可反查、可判定、可预测的放行结论。对承担蓝图到实物交付全责的平台而言,载体状态链的完整性,与参数包、粉末批次、检验记录同样属于交付质量的一部分:零件能被追溯,承载它成形的那块板也必须能被追溯。