
Introducción: misma máquina, mismos parámetros; ¿por qué las piezas empiezan a alabearse a partir de la undécima construcción?
Los talleres de fusión láser en lecho de polvo metálico (LPBF) se enfrentan con frecuencia a una anomalía difícil de atribuir: la calibración anual del equipo es conforme, no se ha cambiado el lote de polvo y la potencia láser y la velocidad de escaneado siguen dentro de la ventana controlada; sin embargo, tras utilizar la misma placa de fabricación entre 8 y 12 construcciones, las piezas de los bordes comienzan a presentar alabeo local, bandas de arrastre durante el extendido de polvo de la primera capa e incluso grietas en la unión entre la pieza y la placa. En las revisiones posteriores, la causa suele registrarse como «deriva de parámetros»; recalibrar la densidad de energía restablece temporalmente el proceso, pero el problema reaparece dos construcciones después. La causa raíz suele estar fuera de los parámetros: la propia placa de fabricación (build plate), que actúa como soporte de crecimiento de las piezas, ya no es el utillaje de proceso cuyo estado geométrico y de tensiones era trazable cuando salió de fábrica. El corte por hilo posterior a cada impresión, el fresado de nivelación, el alivio de tensiones y la reinstalación repetida consumen su espesor restante, modifican la planitud y la distribución de tensiones residuales, y dejan defectos locales de unión. Tratar la placa como un «accesorio permanente de la máquina» equivale a dejar una variable en degradación continua fuera de la lista de control del proceso.
I. Delimitar primero el alcance: el estado de la placa no es la precisión geométrica del equipo ni el MTBF de los consumibles
Es necesario distinguir tres niveles que a menudo se confunden. La verificación de precisión geométrica del equipo (interferómetro láser, ballbar, precisión de posicionamiento y repetibilidad, tablas de compensación de nivelación de la mesa) mide los ejes de movimiento y las referencias de montaje de la máquina, con criterios definidos en el informe de calibración anual; la gestión del ciclo de vida de componentes de desgaste y repuestos (lentes protectoras, cuchillas de recoater, cartuchos filtrantes y juntas) mide cuándo los componentes sustituibles deben cambiarse según el MTBF o umbrales de presión diferencial; la gestión del estado de la placa, en cambio, evalúa un soporte de proceso que se mecaniza y reutiliza repetidamente, pero no se desecha íntegramente a intervalos fijos: en cada ciclo se fresa una capa de material, el espesor disminuye de forma unidireccional y la planitud y el estado de tensiones se redistribuyen según el historial térmico de corte. Los dos primeros niveles responden a «si el equipo sigue siendo preciso» y «si debe sustituirse un componente»; este nivel responde a «cuánto margen de mecanizado queda en el soporte y por qué se permite que siga soportando piezas en esta construcción». Una plataforma de fabricación digital considera el paso del plano a la entrega física como una cadena de responsabilidad de ciclo de vida completo. La cadena de estado del soporte, al igual que las piezas, el polvo y los paquetes de parámetros, debe poder rastrearse individualmente, no depender de la memoria del operario.
II. Descomponer «si todavía puede utilizarse» en cinco campos verificables
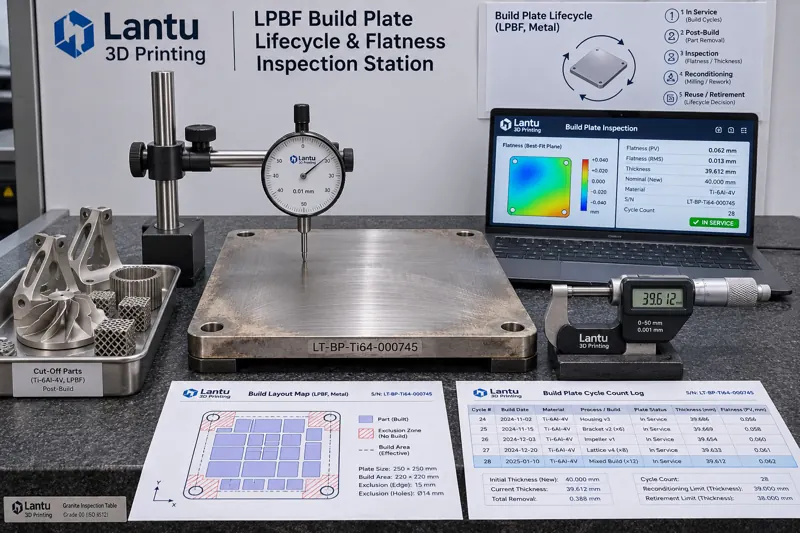
Se recomienda asignar a cada placa un identificador único (grado de material + lote de colada + fecha de puesta en servicio + número de serie) y condensar la liberación de cada instalación en una tarjeta de estado de cinco campos: espesor restante T_rem (calculado como el espesor original T0 menos el fresado acumulado ΣΔ; la medición real debe tomar el valor mínimo mediante micrómetro de tres o cinco puntos); planitud F de la superficie de trabajo (diferencia pico-valle medida tras el fresado de nivelación en una cuadrícula de 100 mm con comparador o CMM); número acumulado de usos N y horas acumuladas de ciclos térmicos H (el número de capas, la temperatura de precalentamiento y el tiempo de mantenimiento de cada construcción se incorporan automáticamente); tendencia de tensiones residuales y alabeo (tasa de cambio de F entre tres ciclos en el mismo punto de medición, ΔF/ΔN); y historial de unión local (mapas de posiciones de corte de piezas anteriores, coordenadas donde se produjeron grietas de unión o falta de fusión, y registros de soldadura de reparación o rectificado). Los tres primeros campos establecen umbrales estrictos; los dos últimos proporcionan tendencias y zonas restringidas. Si falta el registro de cualquier campo, la instalación debe clasificarse como «pendiente de evaluación», no liberarse por defecto.
III. Espesor y planitud: establecer umbrales, no basarse en la sensación de que «todavía está plana»
Tomando como ejemplo una placa habitual de Ti6Al4V o 316L de 250×250×25 mm, los criterios de ingeniería pueden establecerse de la siguiente manera: T_rem no debe ser inferior al espesor mínimo T_min requerido por la sujeción del equipo y el cero del eje Z (normalmente, entre el 60 % y el 70 % de T0; por ejemplo, un límite estricto de 16 mm para una placa de 25 mm). Por debajo de T_min, la placa debe retirarse y no prolongarse su uso bajo el criterio de que «todavía se puede fresar una vez más». La cantidad de fresado de nivelación por operación, Δ, debe controlarse entre 0,20 y 0,35 mm; si supera 0,50 mm en una sola operación, debe registrarse la causa y volver a medirse el estado de tensiones. Se recomienda una planitud de la superficie de trabajo F ≤0,05 mm/250 mm y una ΔF ≤0,02 mm entre dos ciclos consecutivos; de lo contrario, debe realizarse primero un alivio de tensiones y una nueva medición, en lugar de instalar directamente la placa. En las placas con precalentamiento también debe verificarse la superficie de contacto con la placa calefactora: un mal contacto local puede hacer que la temperatura real de precalentamiento sea entre 20 y 40 °C inferior al valor establecido, lo que se manifiesta como una unión inestable de la primera capa en piezas de borde de la misma construcción. Todos los valores deben documentarse como requisitos técnicos versionados, por ejemplo, BP-SPEC-003 rev.C, y contar con la aprobación conjunta de proceso, calidad y equipos. Los umbrales cambian según el material y el modelo de equipo, y no deben aplicarse entre equipos distintos.
IV. Registro de ciclos y zonas restringidas: evitar que los defectos de una construcción se transmitan a la siguiente
Una placa de fabricación no es «una placa plana», sino un mapa con coordenadas históricas. Tras cortar y retirar las piezas de cada construcción, el registro debe incluir el plano de disposición de la construcción: cajas envolventes de las piezas, puntos de apoyo de los soportes, trayectorias de corte por hilo y posiciones donde se hayan producido grietas de unión o levantamiento. Al planificar la siguiente construcción, estas posiciones deben marcarse como zonas restringidas, con una ampliación mínima de 10 mm. Si se producen anomalías en la misma posición en dos ocasiones consecutivas, la placa debe retirarse obligatoriamente del servicio y someterse a inspección mediante líquidos penetrantes o ultrasonidos. El registro también debe vincular cuatro categorías de evidencia: lote de polvo y proporción de mezcla de la construcción, versión y hash del paquete de parámetros controlado, conjunto de puntos originales de la curva de oxígeno y precalentamiento, y registro de medición de planitud posterior al corte. Así, cuando un cliente pregunte «en qué placa se fabricó esta pieza entregada y en qué ciclo de la placa», será posible rastrear desde el número de serie de la pieza hasta el identificador de placa, el número de ciclo N, los valores de T_rem/F de ese momento y los registros de aprobación conjunta, en vez de proporcionar únicamente un informe de inspección final conforme. Junto con el lote de inspección, las probetas testigo y la cadena de certificados de material, la tarjeta de ciclos de la placa constituye la cuarta categoría de evidencia del soporte dentro del paquete de evidencias de entrega.
V. Puertas de liberación para instalación y criterios de retirada (D1-D5)
Los campos anteriores deben consolidarse en cinco puertas secuenciales: D1 Identidad: el identificador de la placa es legible, el material y el modelo de equipo son compatibles y no existe préstamo entre modelos de equipo; D2 Geometría: T_rem ≥ T_min y F ≤ 0,05 mm, con registros de los puntos de medición y periodo de validez de calibración de los instrumentos; D3 Historial: N, H y ΔF/ΔN se encuentran dentro de tendencias controladas, y las zonas restringidas se han sincronizado con la disposición de la construcción actual; D4 Tensiones y limpieza: cuando sea necesario, se ha realizado el alivio de tensiones y la nueva medición; la superficie de trabajo está libre de polvo residual, restos de fluido de corte y zonas de soldadura de reparación sin registrar; D5 Aprobación conjunta: el técnico de proceso realiza la revisión, el responsable de calidad libera la placa y el técnico de equipos confirma la sujeción y el contacto de precalentamiento; las marcas de tiempo de las tres partes se registran en el historial. Si no se supera cualquiera de las puertas, la placa recibe una etiqueta de «cuarentena» y se excluye de la planificación de producción. La retirada no se basa en «cuántos años se ha utilizado», sino en el estado: T_rem alcanza el límite inferior, F sigue fuera de tolerancia tras dos nuevas mediciones, se repiten defectos en la misma posición o aparece una grieta pasante. Cualquiera de estas cuatro condiciones exige el desecho de la placa, conservando el espesor final y fotografías; el identificador nunca debe reutilizarse.
VI. Modos de fallo comunes y lista de implementación
Existen cuatro errores especialmente frecuentes: primero, controlar solo el «número de usos» sin considerar el «espesor restante»; dos placas con el mismo N pueden tener una rigidez residual que difiera hasta el doble debido a distintas cantidades de fresado. Segundo, instalar directamente la placa después del fresado y omitir la nueva medición de planitud, introduciendo en la siguiente construcción la conicidad generada por la propia operación de nivelación. Tercero, registrar las anomalías de la placa en la orden de mantenimiento del equipo, impidiendo rastrear el historial del soporte desde el número de serie de la pieza. Cuarto, almacenar juntas placas retiradas y placas en servicio, y reasignar su identificador a una placa nueva. La implementación debe comenzar con un ciclo cerrado mínimo: primero, asignar identificadores a todas las placas activas y realizar una medición de referencia inicial de T_rem, F, N y fotografías; después, hacer obligatorios los campos «identificador de placa + número de ciclo» en la planificación y la disposición de la construcción; por último, convertir D1-D5 en una lista de verificación de una página que acompañe a cada construcción. Tres meses después, deben revisarse la tasa de defectos de primera capa, la tasa de retrabajo por alabeo y el número de cambios no planificados de placa, ajustando los umbrales con datos en lugar de modificar la especificación una vez al año según la experiencia.
Conclusión
La placa de fabricación es uno de los pocos elementos controlados de la cadena de proceso LPBF que cambia permanentemente cada vez que se utiliza. Al separarla de su condición ambigua de accesorio del equipo y gestionarla mediante identificación, espesor restante, planitud, historial térmico de ciclos, zonas restringidas y cinco puertas de liberación, las anomalías de unión de primera capa y alabeo dejan de ser una cuestión de «ajustar parámetros al azar» para convertirse en decisiones de liberación trazables, verificables y predecibles. Para una plataforma que asume la responsabilidad completa desde el plano hasta la entrega física, la integridad de la cadena de estado del soporte forma parte de la calidad de entrega, al igual que el paquete de parámetros, el lote de polvo y los registros de inspección: si la pieza debe ser trazable, también debe serlo la placa sobre la que se fabricó.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.