
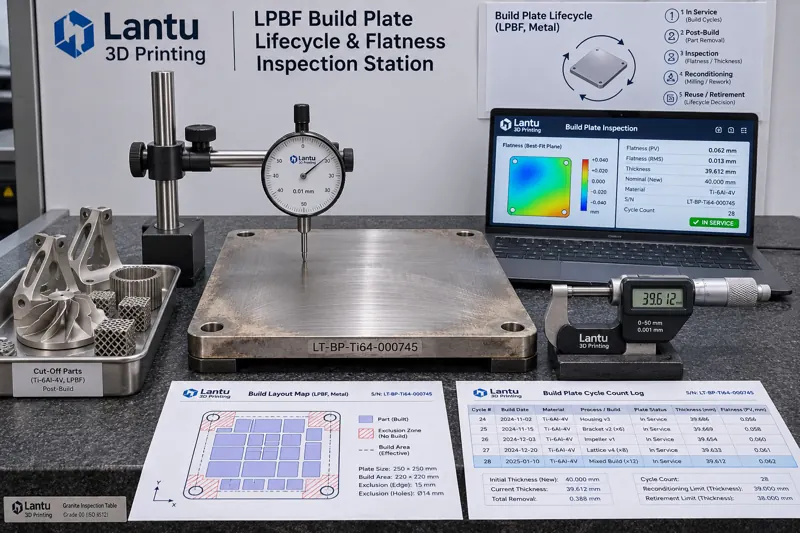
Inleiding: waarom beginnen onderdelen vanaf de elfde build aan de randen op te krullen bij dezelfde machine en parameters?
Werkplaatsen voor laser powder bed fusion (LPBF) van metaal krijgen vaak te maken met afwijkingen die moeilijk te herleiden zijn: de jaarlijkse machinekalibratie is conform, de poederbatch is niet gewijzigd en laservermogen en scansnelheid blijven binnen het beheersvenster, maar nadat dezelfde bouwplaat voor de achtste tot twaalfde build is gebruikt, vertonen onderdelen aan de randen plaatselijke kromtrekking, sleepstrepen bij het aanbrengen van de eerste poederlaag of zelfs scheuren bij de verbinding tussen onderdeel en bouwplaat. Bij evaluaties achteraf wordt de oorzaak vaak aangemerkt als "parameterdrift". Na herkalibratie van de energiedichtheid treedt tijdelijk herstel op, maar twee builds later keert het probleem terug. De werkelijke hoofdoorzaak ligt vaak buiten de parameters: de bouwplaat, als drager waarop onderdelen groeien, is niet langer het procesgereedschap waarvan geometrie en spanningstoestand bij levering traceerbaar waren. Elke draadsnijbewerking na het printen, vlakfreesbewerking, spanningsarmgloeiing en herinstallatie verbruikt restdikte, verandert de vlakheid en herverdeelt restspanningen, terwijl plaatselijke verbindingsdefecten kunnen achterblijven. Wie de bouwplaat als een "permanent machineaccessoire" behandelt, laat een voortdurend verslechterende variabele buiten de lijst met beheerde procesfactoren.
I. Eerst de grenzen afbakenen: de toestand van de bouwplaat is noch machinegeometrie, noch MTBF van verbruiksartikelen
Er moeten eerst drie vaak verwarde niveaus worden onderscheiden. Controles van de geometrische nauwkeurigheid van de machine, zoals met laserinterferometer, ballbar, positioneernauwkeurigheid, herhaalnauwkeurigheid en compensatietabellen voor de vlakheid van de werktafel, meten de bewegingsassen en montage-referenties van de machine; de criteria staan in het jaarlijkse kalibratierapport. Lifecyclemanagement van slijtdelen en reserveonderdelen, zoals beschermlenzen, recoaterbladen, filterelementen en afdichtingen, bepaalt vervanging van verwisselbare componenten op basis van MTBF of drukverschilgrenzen. Statusbeheer van bouwplaten beoordeelt daarentegen een procesdrager die herhaaldelijk wordt bewerkt en gebruikt, maar niet volgens een vaste cyclus volledig wordt afgedankt: bij elke cyclus wordt materiaal afgefreesd, neemt de dikte slechts in één richting af en veranderen vlakheid en spanningstoestand door de thermische historie van het snijden. De eerste twee niveaus beantwoorden de vragen "is de machine nog nauwkeurig?" en "moet dit onderdeel worden vervangen?"; dit niveau beantwoordt: "hoeveel bewerkingsmarge heeft deze drager nog, en waarom mag hij in deze build nog onderdelen dragen?". Een platform dat verantwoordelijkheid draagt van blauwdruk tot fysieke levering, moet de statusketen van de drager per individueel exemplaar kunnen terugzoeken, net als die van onderdelen, poeder en parameterpakketten, in plaats van te vertrouwen op het geheugen van operators.
II. Splits "kan deze nog worden gebruikt?" op in vijf toetsbare velden
Aanbevolen wordt om voor elke bouwplaat een uniek nummer vast te leggen, bestaande uit materiaalkwaliteit, smeltbatch, ingebruiknamedatum en serienummer, en elke machinevrijgave samen te vatten op een statuskaart met vijf velden: restdikte T_rem (berekend als de oorspronkelijke plaatdikte T0 minus de cumulatieve freesafname ΣΔ; bij meting wordt de laagste waarde van drie- of vijfpuntsmetingen met een micrometer gebruikt); vlakheid F van het werkvlak (na vlakfrezen wordt op een raster van 100 mm met een meetklok of CMM het piek-tot-dalverschil bepaald); cumulatief aantal toepassingen N en cumulatieve thermische cyclusuren H (lagen per build, voorverwarmingstemperatuur en houdtijd worden automatisch overgenomen); trend van restspanningen en kromtrekking (de verandering van F per cyclus, ΔF/ΔN, op hetzelfde meetpunt over drie cycli); en lokale verbindingshistorie (locatiekaarten van eerder gesneden onderdelen, coördinaten met verbindingsscheuren of onvolledige versmelting, en registraties van reparatielassen of slijpen). De eerste drie velden leveren harde grenswaarden op; de laatste twee geven trends en verboden plaatsingszones aan. Ontbreekt voor enig veld een registratie, dan krijgt de build de status "te beoordelen" in plaats van automatische vrijgave.
III. Dikte en vlakheid: hanteer grenswaarden, geen oordeel als "het voelt nog vlak"
Voor een gangbare Ti6Al4V- of 316L-bouwplaat van 250×250×25 mm kunnen de technische criteria als volgt worden vastgesteld: T_rem mag niet lager zijn dan de minimale dikte T_min die nodig is voor machineopspanning en het Z-asnulpunt, doorgaans 60% tot 70% van T0; voor een plaat van 25 mm is bijvoorbeeld 16 mm een harde ondergrens. Onder T_min wordt de plaat afgedankt en niet verder gebruikt onder het argument dat deze "na nog één freesbewerking" bruikbaar zou zijn. De afname Δ bij iedere vlakfreesbewerking moet tussen 0,20 en 0,35 mm blijven; bij meer dan 0,50 mm per bewerking moet de oorzaak worden geregistreerd en de spanningstoestand opnieuw worden gecontroleerd. Voor de vlakheid F van het werkvlak wordt ≤0,05 mm/250 mm aanbevolen, met ΔF ≤0,02 mm tussen twee opeenvolgende cycli; anders moet eerst spanningsarmgloeien plaatsvinden, gevolgd door een hercontrole, in plaats van directe installatie in de machine. Bij voorverwarmde bouwplaten moet ook het contactvlak met de verwarmingsplaat worden gecontroleerd: lokale slechte aansluiting kan ertoe leiden dat de werkelijke voorverwarmingstemperatuur 20 tot 40 °C lager ligt dan de ingestelde waarde, wat zich uit in instabiele hechting van de eerste laag bij onderdelen aan de randen van dezelfde build. Alle waarden moeten worden opgenomen in technische eisen met revisienummer, zoals BP-SPEC-003 rev.C, en gezamenlijk worden goedgekeurd door procesengineering, kwaliteit en onderhoud. Grenswaarden verschillen per materiaal en machinetype en mogen niet zonder meer tussen machinetypen worden overgenomen.
IV. Cyclustraceerbaarheid en verboden plaatsingszones: voorkom dat defecten uit de vorige build worden doorgegeven
Een bouwplaat is geen "platte plaat", maar een kaart met historische coördinaten. Registreer na het lossnijden van onderdelen voor elke build de lay-outkaart in het logboek: begrenzingskaders van onderdelen, steunpunten, draadbanen van draadsnijbewerking en locaties met verbindingsscheuren of opkrulling. Bij de lay-out van de volgende build worden deze locaties aangeduid als verboden plaatsingszones, met minimaal 10 mm uitbreiding. Als op dezelfde locatie in twee opeenvolgende cycli afwijkingen optreden, moet de plaat verplicht uit gebruik worden genomen voor onderzoek met penetrantonderzoek of ultrasoon onderzoek. Het logboek moet ook vier soorten bewijs koppelen: poederbatch en mengverhouding van de build, versie en hash van het beheerde parameterpakket, ruwe datasets van zuurstofgehalte en voorverwarmingscurve, en gemeten vlakheidsregistraties na het snijden. Wanneer een klant vraagt op welke plaat een geleverd onderdeel is gebouwd en in welke plaatcyclus, moet via het serienummer van het onderdeel kunnen worden teruggezocht naar het bouwplaatnummer, cyclusnummer N, de toenmalige T_rem- en F-waarden en vrijgavegegevens, in plaats van uitsluitend een conform eindinspectierapport te leveren. Naast inspectiebatches, proefstukken per ovenbatch en materiaalcertificaten vormt de cycliskaart van de bouwplaat het vierde type dragerbewijs in het leveringsdossier.
V. Vrijgavepoorten voor machinegebruik en afkeurcriteria (D1-D5)
Leg de bovenstaande velden vast in vijf opeenvolgende vrijgavepoorten: D1 Identiteit — het bouwplaatnummer is leesbaar, materiaal en machinetype zijn compatibel en er is geen gebruik op andere machinetypen; D2 Geometrie — T_rem ≥ T_min en F ≤ 0,05 mm, met meetpuntregistraties inclusief geldige kalibratiestatus van het meetmiddel; D3 Historie — N, H en ΔF/ΔN liggen binnen de beheerde trend en verboden plaatsingszones zijn gesynchroniseerd met de lay-out van de huidige build; D4 Spanning en reinheid — indien nodig is spanningsarmgloeien uitgevoerd en hercontrole gedaan, terwijl het werkvlak vrij is van restpoeder, snijvloeistofresten en niet-geregistreerde reparatielaszones; D5 Goedkeuring — procesengineering controleert, kwaliteit geeft vrij en onderhoud bevestigt opspanning en contact voor voorverwarming; tijdstempels van alle drie worden in het logboek vastgelegd. Wanneer één poort niet wordt gepasseerd, krijgt de bouwplaat het label "geïsoleerd" en wordt deze uit de productieplanning genomen. Afdanking gebeurt niet op basis van "aantal jaren in gebruik", maar op basis van de toestand: T_rem bereikt de ondergrens, F blijft na twee hercontroles buiten tolerantie, defecten herhalen zich op dezelfde locatie of er ontstaat een doorgaande scheur. Elk van deze vier situaties betekent afkeur, met opslag van de einddikte en foto's; het nummer wordt nooit opnieuw gebruikt.
VI. Veelvoorkomende faalwijzen en implementatiechecklist
De vier meest voorkomende valkuilen zijn: alleen naar het "aantal cycli" kijken en niet naar de "restdikte"; twee platen met hetzelfde N kunnen door verschillende freesafnames een reststijfheid hebben die een factor twee verschilt. Ten tweede: een plaat na frezen direct in de machine plaatsen en hercontrole van de vlakheid overslaan, waardoor coniciteit die tijdens het vlakken is ontstaan in de volgende build terechtkomt. Ten derde: afwijkingen van de bouwplaat noteren in een onderhoudsbon van de machine, waardoor de dragerhistorie niet via het serienummer van het onderdeel kan worden teruggezocht. Ten vierde: afgedankte en actieve platen samen opslaan, waarna nummers opnieuw aan nieuwe platen worden toegekend. Begin bij implementatie met een minimale gesloten beheerslus: voorzie alle actieve bouwplaten eerst van een nummer en voer een nulmeting uit van T_rem, F, N en foto's. Maak vervolgens "bouwplaatnummer + cyclusnummer" verplichte velden in de productieplanning en build-lay-out. Maak ten slotte van D1-D5 een controlelijst van één pagina die met iedere build meeloopt. Evalueer na drie maanden het defectpercentage van de eerste laag, het herbewerkingspercentage wegens kromtrekking en het aantal ongeplande plaatwissels, en pas de grenswaarden aan op basis van gegevens in plaats van jaarlijks op basis van ervaring de norm te wijzigen.
Conclusie
De bouwplaat is een van de weinige beheerde objecten in de LPBF-procesketen die bij ieder gebruik permanent verandert. Door deze los te maken van de vage status van machineaccessoire en te beheren met identificatie, restdikte, vlakheid, thermische cyclushistorie, verboden plaatsingszones en vijf machinevrijgavepoorten, veranderen afwijkingen in hechting van de eerste laag en kromtrekking van giswerk bij parameterafstelling in traceerbare, toetsbare en voorspelbare vrijgavebeslissingen. Voor een platform dat de volledige verantwoordelijkheid draagt van blauwdruk tot fysieke levering, maakt de volledigheid van de statusketen van de drager net zo goed deel uit van de leveringskwaliteit als parameterpakketten, poederbatches en inspectieregistraties: niet alleen het onderdeel moet traceerbaar zijn, maar ook de plaat waarop het is gevormd.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.