
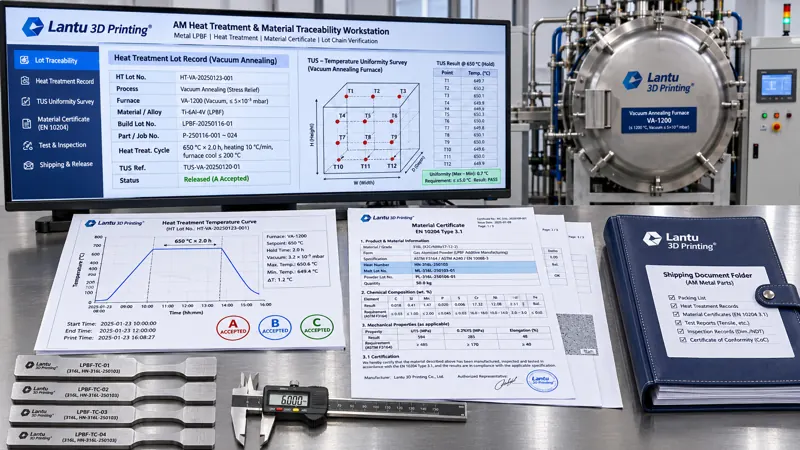
Introdução: certificados completos, mas sem clareza sobre «este lote»
Na entrega de peças metálicas impressas em 3D, o cliente frequentemente recebe uma pilha de documentos: certificado de qualidade do pó, registros de parâmetros de impressão, relatório de tratamento térmico e relatório de inspeção final. Isoladamente, cada documento parece estar conforme, mas, reunidos, muitas vezes não respondem a uma questão: em qual forno, em qual lote de tratamento térmico e sob qual curva de temperatura este suporte de Ti6Al4V passou pelo recozimento de alívio de tensões? Existe uma cadeia de evidências verificável etapa por etapa entre o número de fusão do pó e o relatório final de inspeção? A Blueprint3D considera o percurso do desenho/projeto à entrega física como uma única cadeia de gestão do ciclo de vida. Os registros de lotes de forno e a cadeia de certificados de material são precisamente um dos pontos de ruptura mais facilmente ocultados por documentos aparentemente completos. Este artigo apresenta um método de engenharia aplicável a campos, limites e critérios de liberação.
I. Definir claramente os objetos: mapeamento em três níveis entre lote de forno, lote e cadeia de certificados
Um erro comum é tratar «lote de pó», «build de impressão» e «lote de tratamento térmico» como se fossem um único identificador. Os três devem possuir identificações independentes e ser associados por uma tabela de mapeamento: lote de pó (incluindo número de fusão, Heat No., distribuição granulométrica e relatório de teor de oxigênio) → ID do build (número do equipamento, versão do pacote de parâmetros e mapa de coordenadas do layout da câmara) → número do lote de tratamento térmico (número do forno, data de carregamento, validade do TUS e mapa das posições de carga). Um lote de forno pode conter vários builds, mas as peças de um mesmo build não devem ser divididas entre lotes de forno; se isso for inevitável por capacidade, deve-se registrar «um build, dois lotes de forno» na tabela de mapeamento e avaliar separadamente a conformidade de cada curva. Recomenda-se usar part_revision + build_id + heat_treat_lot como chave primária da tabela. Toda a documentação de entrega de uma peça deve poder ser recuperada por esses três campos, e não por busca manual.
Exemplo de engenharia: um lote de 24 suportes de parede fina é impresso em duas câmaras (B-01/B-02) e carregado conjuntamente no forno de recozimento a vácuo HT-2026-083, com posições registradas em coordenadas de bandejas 3×4. Se o registro indicar apenas «recozido», não será possível reconstruir qual segmento de patamar térmico e qual termopar de monitoramento correspondem a B-01 e B-02. O mapeamento em três níveis elimina esse tipo de ambiguidade.
II. Uniformidade de temperatura TUS e precisão do sistema SAT: comprovar primeiro a confiabilidade do forno
Por mais completa que seja uma curva de temperatura, ela perde significado se a diferença de temperatura entre os pontos da câmara for desconhecida. Com base nos princípios de AMS 2750G / GB/T 9452, a confiabilidade do forno deve ser dividida em dois ensaios independentes: o TUS (Temperature Uniformity Survey, ensaio de uniformidade de temperatura do forno) utiliza 9 a 15 termopares calibrados, distribuídos nos cantos e no centro da zona útil de aquecimento, para medir, em condições de forno vazio e carregado, os desvios em regime estacionário nas temperaturas usuais, como 650 °C, 850 °C e 1050 °C; o SAT (System Accuracy Test, ensaio de precisão do sistema) compara a diferença de leitura entre os termopares de controle/registro e um termopar padrão independente. Critérios de engenharia possíveis: TUS ≤ ±5 °C para fornos classe 3 e ≤ ±3 °C para fornos classe 2; desvio SAT ≤ ±1,1 °C ou ±0,6% da leitura, prevalecendo o maior valor. Termopares tipo K são adequados para faixas usuais até 1000 °C; para temperaturas superiores, devem ser usados tipos N ou S, e cada termopar deve ter número de certificado de calibração e validade.
Três campos frequentemente omitidos são: a validade e a faixa de temperatura aplicável do relatório TUS — o uso fora dessa faixa invalida o ensaio —, os limites geométricos da zona útil de aquecimento — a carga não pode ultrapassá-los — e a repetição do SAT após substituição de termopares. Recomenda-se tornar obrigatórios no modelo de registro do lote de forno os campos «número do certificado TUS + validade + faixa de temperatura aplicável», com bloqueio automático de lotes vencidos pelo sistema.
III. Número do lote de forno e parâmetros de registro: tornar cada peça rastreável até uma curva
O registro de um lote de forno não é apenas a frase «a temperatura atingiu o valor definido», mas sim um conjunto de dados de processo com marcação temporal: taxa de aquecimento, por exemplo ≤5 °C/min para limitar a deformação de peças de parede fina; valor definido de patamar e limites reais, por exemplo 800 °C ±5 °C por 120 min; horários de início e fim do patamar; método de resfriamento, como resfriamento no forno até ≤200 °C antes da retirada ou resfriamento rápido com argônio; atmosfera interna e teor de oxigênio/vácuo, como vácuo ≤5×10⁻³ Pa e oxigênio ≤100 ppm; peso total da carga e número do dispositivo; intervalo de amostragem do registro, recomendado em ≤60 s e ≤10 s em etapas críticas. O arquivo da curva deve conservar os pontos de amostragem originais, e não apenas capturas de tela, além de incluir hash do arquivo em SHA-256 e versão do registrador, evitando a inclusão posterior de curvas.
As regras de decisão devem ser executáveis em três estados A/B/C: estado A = todos os pontos de amostragem dentro da banda definida, duração do patamar ≥ limite inferior e TUS/SAT válidos; liberação direta. Estado B = um único ponto excede o limite por curto período, sem ultrapassar ±2 °C e por duração <3 min; exige justificativa do desvio e repetição dos ensaios mecânicos em corpos de prova acompanhantes antes de uma liberação por concessão. Estado C = patamar insuficiente, excedência acima do limite ou interrupção do registro com lacunas; o lote de forno é considerado não conforme, as peças são segregadas e inicia-se a análise pelo MRB, não sendo permitida a liberação mediante «complementação de um período de patamar». O ponto essencial é que o valor do registro de processo está em poder ser recalculado por terceiros com os mesmos critérios, e não apenas em provar que o processo foi realizado.
IV. Campos e níveis de evidência dos certificados de material: como verificar EN 10204 3.1 e 3.2
Os certificados relativos ao pó e ao produto acabado são frequentemente confundidos. O certificado de qualidade do pó deve incluir número de fusão, composição química com valores medidos de cada elemento, e não apenas «conforme», distribuição granulométrica D10/D50/D90, escoamento Hall, densidade aparente, teores de oxigênio/nitrogênio/hidrogênio e número do lote. Já o certificado de material do produto acabado deve ser classificado segundo EN 10204 3.1 — declaração independente do fabricante, com valores medidos e assinatura de representante autorizado — ou 3.2 — validação e cosseleção por terceira parte. A verificação deve contemplar cinco pontos: se o número do certificado e o número do lote correspondem à tabela de mapeamento; se o emissor está dentro do escopo de acreditação; se os valores medidos estão dentro dos intervalos definidos no acordo técnico; se a norma do método de ensaio, como GB/T 228.1 para tração, GB/T 231.1 para dureza Brinell ou ASTM E8/E8M, está indicada; e se a versão e a data de emissão do certificado são posteriores ao lote de forno correspondente.
Um critério prático é que os valores medidos de propriedades mecânicas no certificado devem ser rastreáveis a corpos de prova acompanhantes do mesmo lote de forno ou a peças amostradas do mesmo lote. Se o certificado apresentar apenas «valores típicos» sem vínculo com o lote de forno, ele pode servir apenas como referência para seleção de material, não como base para liberação daquele lote. O acordo técnico deve estabelecer previamente o fornecimento de certificado 3.1 vinculado ao heat_treat_lot, evitando descobrir no momento da entrega que o cliente exige um certificado 3.2 sem que o processo tenha previsto testemunho de terceira parte.
V. Vinculação entre valores medidos e lote de forno: impedir que o certificado 3.1 se reduza a «valor típico»
O ponto da cadeia de certificados mais sujeito a distorções é a utilização de valores típicos de manuais de materiais como se fossem valores medidos daquele lote. Na verificação, deve-se aplicar uma regra rígida: os valores medidos de Rm, Rp0,2, A% e dureza em um certificado 3.1 devem incluir o número do lote de forno e o número do corpo de prova, permitindo rastreio aos registros originais de corpos de prova acompanhantes do mesmo lote ou de amostras retiradas do mesmo lote. Um documento que apenas declare «conforme GB/T 3620.1», sem valores numéricos ou vínculo com lote de forno, só pode ser utilizado para seleção de material, nunca para liberação. As cinco verificações devem ser consolidadas em uma lista de checagem: consistência entre número do certificado e lote, emissor e representante autorizado, intervalos de valores medidos, norma do método — GB/T 228.1, ASTM E8/E8M, GB/T 231.1 — e confirmação de que a data de emissão é posterior ao lote de forno correspondente.
Os critérios de aceitação devem ser congelados no acordo técnico, e não negociados no momento da entrega. Por exemplo, para Ti6Al4V recozido: Rm ≥ 895 MPa, Rp0,2 ≥ 825 MPa e A ≥ 8% — valores ilustrativos, sujeitos à norma aplicável —, definindo também o tratamento de valores limítrofes segundo a regra conservadora da ISO 14253-1 ou por reteste. Se um valor medido não for conforme, o objeto da ação é todo o lote de forno, não uma peça isolada: todas as peças mapeadas para esse lote devem ser bloqueadas, a verificação deve ser ampliada aos lotes adjacentes e ao mesmo lote de pó, e a decisão deve ser encaminhada ao MRB. Nesse contexto, a tabela de mapeamento de lotes transforma o «escopo de inspeção ampliada» de uma estimativa baseada em experiência em uma lista consultável.
VI. Pacote documental de entrega e portões de liberação: o que o cliente pode verificar
Recomenda-se padronizar a documentação de entrega em seis itens: ① tabela de mapeamento em três níveis, incluindo layout do build e mapa das posições de carga; ② certificados TUS/SAT e respectivas validades; ③ conjunto de pontos originais da curva de temperatura do lote de forno + hash + formulário de decisão A/B/C; ④ certificado de qualidade do pó e certificado de material do produto acabado, com classificação explícita 3.1/3.2; ⑤ relatório de inspeção dos corpos de prova acompanhantes, incluindo direção de amostragem, norma do método e incerteza; ⑥ lista de liberação em nível de peça, relacionando individualmente números de série e identificadores anteriores. Se qualquer um dos seis itens estiver ausente, os portões D1–D4 não devem ser aprovados: D1, identificações completas; D2, curva classificada como estado A; D3, ciclo fechado entre versão do certificado e valores medidos; D4, critérios de inspeção em conformidade com o acordo técnico.
Os registros devem manter rastreabilidade segundo ALCOA+: atribuíveis, legíveis, contemporâneos — com carimbos de data e hora provenientes do registrador, não de inclusão posterior —, originais, exatos, completos, consistentes, duradouros e disponíveis. Recomenda-se gerar um arquivo de índice para o pacote eletrônico e calcular um hash global, permitindo que o cliente confirme, com o mesmo hash, que os arquivos não foram substituídos. Assim, a entrega não inclui apenas peças, mas um conjunto de evidências independentemente verificáveis, desde o número de fusão do pó até a liberação do produto acabado.
VII. Modos de falha comuns e lista de verificação
Os problemas mais frequentes podem ser resumidos em seis pontos, cada um com sua ação de verificação: ruptura de identificação — verificar se a tabela de mapeamento contém peças sem número de lote de forno; TUS vencido ou utilizado fora da faixa térmica — comparar validade e temperatura definida; curva apresentada como captura de tela sem pontos originais — verificar o arquivo de amostragem e o hash; uso de valores típicos como se fossem medidos — verificar a existência de vínculo com o lote de forno; corpo de prova acompanhante sem registro da direção de amostragem — verificar etiqueta e campos do relatório; um build dividido entre dois lotes de forno sem avaliação separada — verificar se a tabela de mapeamento foi dividida em linhas. Recomenda-se selecionar trimestralmente três lotes já entregues para um exercício reverso de «consultar os seis itens a partir do número de série». A taxa de aprovação na primeira consulta deve ser ≥95%; os itens reprovados devem entrar em CAPA, e não ser resolvidos apenas pela emissão posterior de uma declaração explicativa.
Conclusão
Os registros de lotes de tratamento térmico e a cadeia de certificados de material não são, em essência, apenas trabalho documental, mas trabalho de engenharia que traduz capacidade de processo em campos verificáveis: o mapeamento em três níveis responde «qual é o lote de forno»; TUS/SAT responde «o forno é confiável?»; as curvas e a classificação A/B/C respondem «o processo estava sob controle?»; os certificados 3.1/3.2 e os corpos de prova acompanhantes respondem «em que se fundamenta o resultado?»; e os seis itens documentais com os portões D1–D4 respondem «o cliente consegue verificar de forma independente?». Para plataformas orientadas pela entrega do projeto ao produto físico, essa cadeia transforma cada tratamento térmico de «processado» em «comprovável» e fornece uma mesma linha de base para rastreabilidade de qualidade, decisão sobre reclamações e melhoria de processos.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.