
Introduction : même machine, mêmes paramètres, pourquoi les pièces du 11e cycle commencent-elles à se déformer ?
Les ateliers de fusion laser sur lit de poudre métallique (LPBF) rencontrent souvent une catégorie d’anomalies difficile à attribuer : l’étalonnage annuel de l’équipement est conforme, le lot de poudre n’a pas changé, la puissance laser et la vitesse de balayage restent dans leur fenêtre de maîtrise, mais après 8 à 12 cycles sur une même plaque de fabrication, les pièces situées en périphérie commencent à présenter un gauchissement local, des stries de traînage lors de l’étalement de la première couche, voire des fissures à l’interface entre la pièce et la plaque. Lors des analyses a posteriori, la cause est souvent qualifiée de « dérive des paramètres » ; un réétalonnage de la densité d’énergie apporte une amélioration temporaire, puis le défaut réapparaît deux cycles plus tard. La cause réelle se situe fréquemment hors des paramètres : la plaque de fabrication (build plate), support de croissance des pièces, n’est plus l’outillage de procédé dont la géométrie et l’état de contrainte étaient traçables à la sortie d’usine. Chaque découpe par fil après impression, chaque surfaçage par fraisage, chaque détente des contraintes et chaque remise en machine consomment son épaisseur résiduelle, modifient sa planéité et redistribuent les contraintes résiduelles, tout en laissant des défauts locaux d’adhérence. Considérer la plaque comme un « accessoire permanent de la machine » revient à laisser une variable continuellement dégradée hors de la liste des paramètres maîtrisés du procédé.
I. Définir clairement le périmètre : l’état de la plaque n’est ni la précision géométrique de la machine ni le MTBF d’un consommable
Il faut d’abord distinguer trois niveaux souvent confondus. Les contrôles de précision géométrique de la machine (interféromètre laser, ballbar, précision et répétabilité de positionnement, table de compensation de niveau du plateau) mesurent les axes de mouvement et les références de montage de la machine ; leurs critères figurent dans le rapport d’étalonnage annuel. La gestion du cycle de vie des pièces d’usure et de rechange (lentilles de protection, lèvres de racleur, éléments filtrants, joints) concerne des composants remplaçables à échéance MTBF ou selon un seuil de pression différentielle. La gestion de l’état des plaques, elle, concerne un support de procédé usiné et réutilisé de manière répétée, mais non mis au rebut intégralement selon une périodicité fixe : à chaque cycle, une couche de matière est fraisée, l’épaisseur diminue de façon unidirectionnelle et la planéité ainsi que l’état de contrainte évoluent selon l’historique thermique des découpes. Les deux premiers niveaux répondent aux questions « la machine est-elle toujours précise ? » et « la pièce doit-elle être remplacée ? » ; celui-ci répond à la question « quelle marge d’usinage reste-t-il à ce support et pourquoi est-il autorisé à porter des pièces pour ce cycle ? ». Une plateforme assumant la responsabilité sur tout le cycle, du plan à la livraison physique, doit pouvoir remonter au support individuel, au même titre qu’aux pièces, à la poudre et au jeu de paramètres, sans dépendre de la mémoire des opérateurs.
II. Décomposer la question « est-elle encore utilisable ? » en cinq champs vérifiables
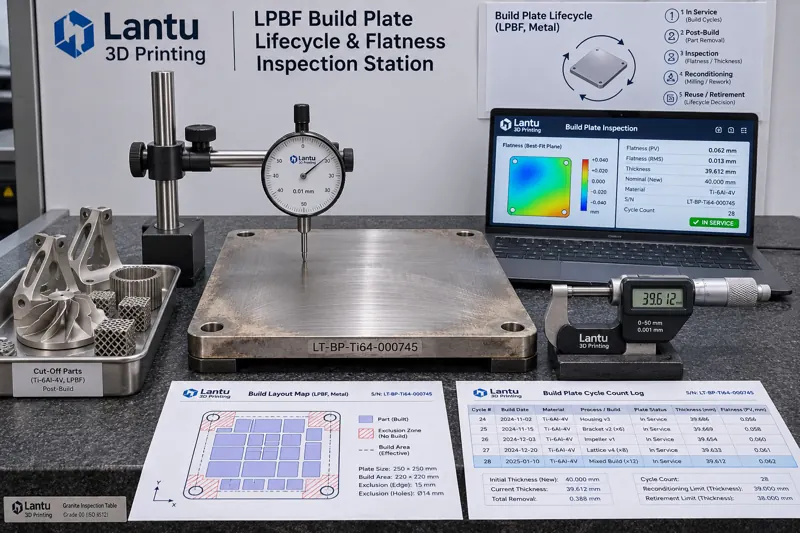
Il est recommandé d’attribuer à chaque plaque un identifiant unique (nuance matière + numéro de coulée + date de mise en service + numéro de série) et de regrouper l’autorisation de mise en machine de chaque cycle dans une fiche d’état à cinq champs : épaisseur résiduelle T_rem (calculée à partir de l’épaisseur initiale T0 moins le cumul des enlèvements par fraisage ΣΔ ; la mesure réelle est le minimum relevé au micromètre en trois ou cinq points) ; planéité F de la surface de travail (écart crête-à-creux relevé après surfaçage, sur une grille de 100 mm, à l’aide d’un comparateur ou d’une MMT) ; nombre cumulé d’utilisations N et durée cumulée des cycles thermiques H (nombre de couches, température de préchauffage et durée de maintien de chaque fabrication intégrés automatiquement) ; contraintes résiduelles et tendance au gauchissement (taux d’évolution de F, ΔF/ΔN, au même point de mesure sur trois cycles) ; historique local d’adhérence (cartographie des positions antérieures de découpe des pièces, coordonnées des fissures d’adhérence ou défauts de fusion, enregistrements de rechargement ou de retouche). Les trois premiers champs fournissent des seuils stricts ; les deux derniers définissent les tendances et les zones interdites. En l’absence d’enregistrement pour l’un quelconque de ces champs, la plaque doit être classée « en attente d’évaluation » et non autorisée par défaut.
III. Épaisseur et planéité : définir des seuils, non se fier à l’impression qu’elle est « encore plane »
Pour une plaque courante de 250 × 250 × 25 mm en Ti6Al4V ou en 316L, les critères techniques peuvent être les suivants : T_rem ne doit pas être inférieur à l’épaisseur minimale T_min requise par le serrage de la machine et le zéro de l’axe Z — généralement 60 % à 70 % de T0 ; par exemple, une plaque de 25 mm peut avoir une limite stricte de 16 mm. En dessous de T_min, elle est retirée du service, sans prolonger son utilisation au motif qu’« un fraisage supplémentaire reste possible ». L’enlèvement de matière Δ à chaque surfaçage doit être maintenu entre 0,20 et 0,35 mm ; toute opération dépassant 0,50 mm doit être justifiée et suivie d’une nouvelle mesure des contraintes. Il est recommandé de limiter la planéité F de la surface de travail à ≤0,05 mm/250 mm et la variation ΔF entre deux cycles consécutifs à ≤0,02 mm ; dans le cas contraire, une détente des contraintes suivie d’une nouvelle mesure est requise avant toute mise en machine. Pour les plaques préchauffées, il faut également vérifier la surface de contact avec le plateau chauffant : un mauvais contact local peut abaisser de 20 à 40 °C la température réelle de préchauffage par rapport à la consigne, ce qui se traduit par une adhérence instable de la première couche sur les pièces de bord de plateau. Toutes les valeurs doivent être consignées dans une exigence technique versionnée, telle que BP-SPEC-003 rev.C, approuvée conjointement par les équipes procédé, qualité et équipement. Les seuils varient selon le matériau et le modèle de machine ; ils ne doivent pas être transférés d’un modèle à l’autre.
IV. Registre des cycles et zones interdites : empêcher qu’un défaut du cycle précédent ne se transmette au suivant
Une plaque de fabrication n’est pas « une simple plaque plane », mais une carte comportant des coordonnées historiques. Après chaque découpe des pièces, le registre doit consigner le plan d’implantation de la fabrication : boîtes englobantes des pièces, points d’ancrage des supports, trajectoires de découpe par fil et emplacements où des fissures d’adhérence ou des soulèvements ont été observés. Lors de la préparation du cycle suivant, ces emplacements doivent être classés comme zones interdites d’implantation, avec une extension d’au moins 10 mm. Si une anomalie se produit sur le même emplacement lors de deux cycles consécutifs, la plaque doit être retirée du service et soumise à une inspection par ressuage ou ultrasons. Le registre doit également être associé à quatre catégories de preuves : numéro de lot de poudre et taux de mélange du cycle, version et hachage du jeu de paramètres maîtrisé, données brutes de teneur en oxygène et courbe de préchauffage, ainsi que relevés de planéité après découpe. Ainsi, lorsqu’un client demande « sur quelle plaque cette pièce livrée a-t-elle été fabriquée et à quel cycle de cette plaque ? », le numéro de série de la pièce permet de remonter à l’identifiant de la plaque, au numéro de cycle N, aux valeurs T_rem/F de l’époque et aux enregistrements d’approbation, plutôt que de ne fournir qu’un rapport de contrôle final conforme. Au même titre que le lot d’inspection, les éprouvettes témoins et la chaîne des certificats matière, la fiche de cycle de la plaque constitue une quatrième catégorie de preuve relative au support dans le dossier de livraison.
V. Contrôles d’autorisation de mise en machine et critères de retrait du service (D1–D5)
Les champs précédents doivent être formalisés sous forme de cinq contrôles séquentiels : D1 Identité — l’identifiant de la plaque est lisible, le matériau et le modèle de machine sont compatibles, et aucun prêt entre modèles de machine n’est autorisé ; D2 Géométrie — T_rem ≥ T_min et F ≤ 0,05 mm, avec des relevés accompagnés de la validité d’étalonnage des instruments de mesure ; D3 Historique — N, H et ΔF/ΔN suivent une tendance maîtrisée, et les zones interdites sont intégrées au plan d’implantation de la fabrication en cours ; D4 Contraintes et propreté — la détente des contraintes est réalisée et vérifiée lorsque nécessaire, et la surface de travail est exempte de poudre résiduelle, de liquide de coupe et de zones rechargées non documentées ; D5 Approbation — le technicien procédé vérifie, le responsable qualité libère et le technicien équipement confirme le serrage ainsi que le contact de préchauffage ; les horodatages des trois validations sont enregistrés dans le registre. Si l’un des contrôles échoue, la plaque reçoit une étiquette « quarantaine » et sort du planning de production. Le retrait du service ne dépend pas du nombre d’années d’utilisation, mais de l’état : atteinte de la limite T_rem, F hors tolérance après deux remesures, défaut répété au même emplacement ou fissure traversante. L’un de ces quatre cas impose la mise au rebut, avec conservation de l’épaisseur finale et de photographies ; l’identifiant ne doit jamais être réutilisé.
VI. Modes de défaillance fréquents et liste de mise en œuvre
Quatre erreurs sont particulièrement fréquentes : premièrement, suivre uniquement le « nombre de cycles » sans tenir compte de l’« épaisseur résiduelle » ; deux plaques ayant le même N peuvent présenter une rigidité résiduelle divisée par deux en raison de volumes de fraisage différents. Deuxièmement, remettre la plaque en machine juste après fraisage sans recontrôle de planéité, ce qui reporte au cycle suivant la conicité induite par l’opération de surfaçage elle-même. Troisièmement, enregistrer les anomalies de plaque dans les ordres de maintenance machine, empêchant la remontée depuis le numéro de série de la pièce vers l’historique du support. Quatrièmement, stocker ensemble les plaques retirées et les plaques en service, puis réattribuer l’identifiant à une nouvelle plaque. La mise en œuvre peut commencer par une boucle minimale : attribuer d’abord des identifiants à toutes les plaques en service et effectuer une mesure de référence unique (T_rem, F, N et photographies) ; rendre ensuite obligatoires les champs « identifiant de plaque + numéro de cycle » dans la planification et le plan d’implantation ; enfin, créer une liste de contrôle D1–D5 d’une page accompagnant chaque fabrication. Trois mois plus tard, analyser le taux de défauts de première couche, le taux de reprises pour gauchissement et le nombre de changements non planifiés de plaques afin d’ajuster les seuils sur la base des données, plutôt que de modifier la spécification une fois par an selon l’expérience.
Conclusion
La plaque de fabrication est l’un des rares objets maîtrisés de la chaîne LPBF qui est modifié de manière irréversible à chaque utilisation. En la distinguant clairement du simple accessoire machine et en la gérant par son identifiant, son épaisseur résiduelle, sa planéité, son historique thermique de cycles, ses zones interdites et cinq contrôles de mise en machine, les anomalies d’adhérence de première couche et de gauchissement cessent de relever d’un « réglage au hasard » pour devenir des décisions d’autorisation traçables, vérifiables et prédictibles. Pour une plateforme responsable de la livraison complète, du plan à la pièce physique, l’intégrité de la chaîne d’état du support fait partie intégrante de la qualité livrée, au même titre que le jeu de paramètres, le lot de poudre et les enregistrements de contrôle : si la pièce doit être traçable, la plaque qui a supporté sa fabrication doit l’être également.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.