
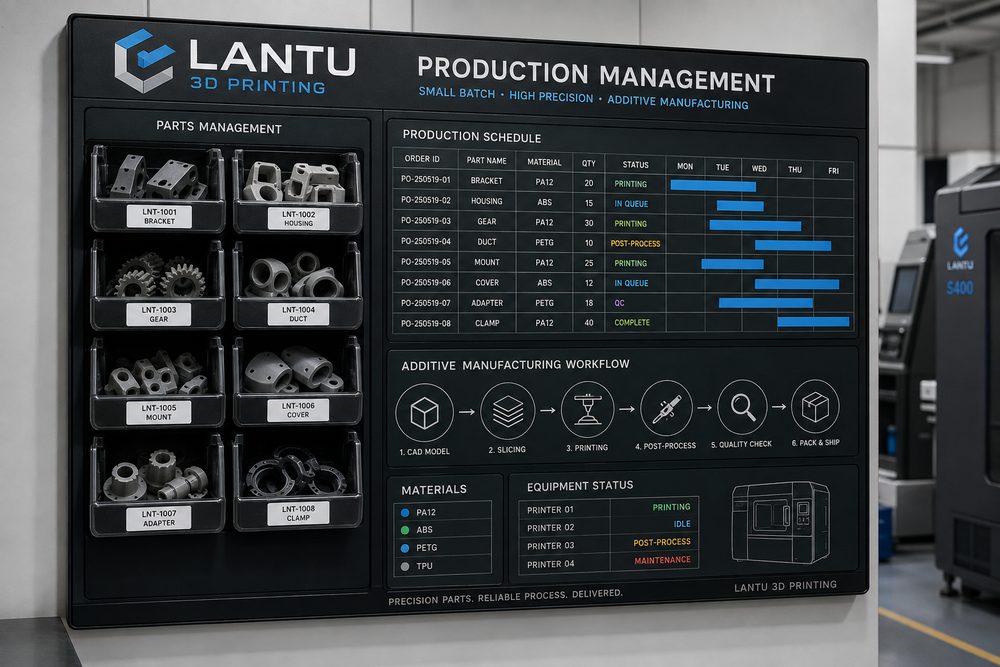
परिचय: छोटे बैच के ऑर्डर एकल नमूना निर्माण से अधिक प्रबंधन क्यों मांगते हैं
3D प्रिंटिंग सेवाओं में, एकल नमूना निर्माण का मुख्य उद्देश्य आमतौर पर संरचना, बाहरी रूप या असेंबली संबंधों की पुष्टि करना होता है; जबकि छोटे बैच उत्पादन में कुछ दर्जन से लेकर कुछ सौ हिस्सों तक आयामों की एकरूपता, डिलीवरी की स्थिरता और नियंत्रित लागत बनाए रखना पड़ता है। कई परियोजनाएँ नमूना चरण में तो सुचारु दिखती हैं, लेकिन जैसे ही वे छोटे बैच में प्रवेश करती हैं, कतार में प्रतीक्षा, पोस्ट-प्रोसेसिंग का जमाव, पुनःकार्य की दर में वृद्धि, और पैकेजिंग/गिनती में अव्यवस्था जैसी समस्याएँ सामने आने लगती हैं। मूल कारण उपकरण क्षमता की कमी नहीं, बल्कि ऑर्डर विभाजन से लेकर डिलीवरी समीक्षा तक टैक्ट नियंत्रण की विधि का अभाव है।
ब्लूप्रिंट 3D अधिकतर ब्लूप्रिंट, डिज़ाइन, निर्माण से लेकर भौतिक डिलीवरी तक के संपूर्ण जीवनचक्र प्रबंधन पर जोर देता है। छोटे बैच ऑर्डरों के लिए, प्लेटफ़ॉर्म को केवल “प्रिंट पूरा हुआ” दर्ज नहीं करना चाहिए, बल्कि प्रक्रिया फ्रीज संस्करण, बैच संख्या, प्रमुख आयाम, पोस्ट-प्रोसेसिंग स्थिति और शिपिंग बैच भी रिकॉर्ड करने चाहिए। केवल इन सूचनाओं को एक बंद-चक्र में जोड़ने पर ही ग्राहक को स्थिर डिलीवरी अनुभव मिल सकता है।
1. ऑर्डर विभाजन: पहले “संख्या” को प्रबंधनीय उत्पादन इकाइयों में तोड़ें
छोटे बैच उत्पादन का पहला कदम तुरंत मशीन शेड्यूल करना नहीं, बल्कि ऑर्डर को कई उत्पादन इकाइयों में विभाजित करना है। सामग्री, प्रक्रिया, रंग, पोस्ट-प्रोसेसिंग, सटीकता स्तर और डिलीवरी समय — इन छह आयामों के आधार पर विभाजन करने की सलाह दी जाती है। उदाहरण के लिए, यदि एक ही ग्राहक 80 संरचनात्मक हिस्से देता है, जिनमें 50 SLS नायलॉन PA12 प्राकृतिक सफेद, 20 काले रंग में डाई किए जाने हैं, और 10 पर पेंटिंग की आवश्यकता है; तो इसे एक साधारण 80-पीस ऑर्डर नहीं माना जाना चाहिए, बल्कि कम से कम तीन उत्पादन मार्गों में विभाजित किया जाना चाहिए।
हर उत्पादन इकाई के लिए प्रक्रिया संस्करण संख्या निर्धारित करनी चाहिए। इस संस्करण में मॉडल फ़ाइल, ओरिएंटेशन, लेयर मोटाई, इन्फिल या दीवार-मोटाई की शर्तें, पोस्ट-प्रोसेसिंग निर्देश और निरीक्षण मानक शामिल होते हैं। यदि ग्राहक उत्पादन के बीच में छेद की स्थिति या सतह की आवश्यकताएँ बदलता है, तो पुराने संस्करण को फ्रीज कर नया संस्करण बनाना चाहिए, ताकि एक ही बैच में अलग-अलग मानकों वाले हिस्से मिश्रित न हों।
2. टैक्ट गणना: डिलीवरी प्रतिबद्धता का आधार बाधा-प्रक्रिया से तय करें
3D प्रिंटिंग के छोटे बैचों में डिलीवरी चक्र आमतौर पर बाधा-प्रक्रिया द्वारा निर्धारित होता है। SLA परियोजनाओं में बाधा सफाई, द्वितीयक क्योरिंग और स्प्रे पेंटिंग हो सकती है; SLS परियोजनाओं में कूलिंग, पाउडर हटाना और डाईिंग बाधा बन सकते हैं; जबकि धातु SLM परियोजनाओं में अक्सर हीट ट्रीटमेंट, वायर-कटिंग, सैंडब्लास्टिंग और आयामी निरीक्षण सीमित कारक होते हैं। यदि केवल प्रिंट समय के आधार पर कोटेशन दिया जाए, तो वास्तविक डिलीवरी अक्सर बहुत आशावादी हो जाती है।
“प्रिंट समय + कूलिंग/क्योरिंग समय + पोस्ट-प्रोसेसिंग समय + गुणवत्ता निरीक्षण समय + पैकेजिंग समय” का एक मानक टैक्ट तालिका बनाना उचित है। उदाहरण के लिए, PA12 हिस्सों के एक बैच को प्रिंट करने में 14 घंटे, कूलिंग में 8 घंटे, पाउडर हटाने में 2 घंटे, डाईिंग और सुखाने में 6 घंटे, तथा सैंपल निरीक्षण और पैकेजिंग में 3 घंटे लगते हैं; तो न्यूनतम नियंत्रित चक्र 14 घंटे नहीं, बल्कि 33 घंटे से अधिक होगा। यदि एक ही मशीन पर कई बैच निर्धारित हैं, तो सामग्री परिवर्तन, सफाई और असामान्यताओं के लिए अतिरिक्त बफर भी जोड़ना चाहिए।
3. शेड्यूलिंग विधि: छोटे बैच का अर्थ यह नहीं कि जितना जल्दी हो सके, उतना बेहतर
सही शेड्यूलिंग में उपकरण उपयोग और डिलीवरी जोखिम दोनों का संतुलन होना चाहिए। पाउडर-बेड प्रक्रियाओं के लिए, एक ही सामग्री, एक ही रंग और समान ऊँचाई वाले हिस्सों को एक ही बिल्ड पैकेज में संयोजित करने का प्रयास करें, ताकि लोडिंग दक्षता बढ़े और पोस्ट-प्रोसेसिंग स्विचिंग कम हो। SLA या DLP के लिए, रेज़िन प्रकार, सटीकता आवश्यकताओं और सफाई टैंक लोड के आधार पर क्रम तय करना चाहिए, ताकि बार-बार सामग्री बदलने से संदूषण या सफाई समय न बढ़े।
शेड्यूलिंग के समय तीन स्तर की प्राथमिकता निर्धारित की जा सकती है: स्तर 1 वे ऑर्डर जिनकी डिलीवरी तिथि पुष्टि हो चुकी है और डेटा फ्रीज है; स्तर 2 वे ऑर्डर जो ग्राहक पुष्टि की प्रतीक्षा में हैं लेकिन सामग्री तैयार है; स्तर 3 वे परियोजनाएँ जो अभी भी डिज़ाइन सुधार के चरण में हैं। जिन परियोजनाओं का डिज़ाइन फ्रीज नहीं हुआ है, उन्हें महत्वपूर्ण उपकरण समय नहीं लेना चाहिए; अन्यथा ग्राहक द्वारा मॉडल बदलने पर अचानक इनसर्ट और पुनःकार्य की समस्या पैदा हो सकती है।
4. कार्य-प्रगति काइज़न बोर्ड: हर उत्पाद के पास स्थिति हो, केवल परिणाम नहीं
छोटे बैच ऑर्डरों के लिए दृश्यात्मक काइज़न बोर्ड आवश्यक है। सुझाव है कि कम से कम निम्नलिखित स्थितियाँ शामिल हों: फ़ाइल जाँच, कोटेशन पुष्टि, प्रक्रिया प्रोग्रामिंग, प्रिंटिंग चल रही है, कूलिंग/क्योरिंग, सपोर्ट हटाना/पाउडर साफ़ करना, सतह उपचार, आयाम निरीक्षण, पैकेजिंग प्रतीक्षा, शिप किया गया। हर स्थिति में जिम्मेदार व्यक्ति, शुरू होने का समय और असामान्यताओं पर टिप्पणी दर्ज होनी चाहिए। कई हिस्सों वाले ऑर्डरों के लिए, पूर्ण हुए हिस्सों की संख्या, पुनःकार्य की प्रतीक्षा में हिस्से और ग्राहक पुष्टि की प्रतीक्षा में हिस्से भी दर्ज किए जाने चाहिए।
उदाहरण के लिए, 60 बाहरी आवरणों के एक बैच में सपोर्ट हटाने के बाद 6 हिस्सों के क्लिप क्षेत्र में सफेदी दिखाई देती है। यदि काइज़न बोर्ड केवल “पोस्ट-प्रोसेसिंग पूर्ण” दिखाता है, तो समस्या अंतिम निरीक्षण या ग्राहक प्राप्ति के समय ही सामने आएगी। यदि स्थिति को “सपोर्ट हटाने में असामान्यता, मूल्यांकन लंबित” तक विभाजित किया जाए, तो इंजीनियर तुरंत तय कर सकते हैं कि सपोर्ट पॉइंट बहुत मोटे थे, क्योरिंग अपर्याप्त थी, या संरचना की दीवार-मोटाई कम थी, और फिर पुनःप्रिंट या स्थानीय सुधार का निर्णय ले सकते हैं।
5. गुणवत्ता नोड: नमूना जाँच को जोखिम वाले महत्वपूर्ण बिंदुओं पर रखें
छोटे बैच का अर्थ यह नहीं कि हर हिस्से पर जटिल परीक्षण किया जाए, लेकिन उच्च जोखिम वाले स्थानों पर गुणवत्ता नोड होना अनिवार्य है। सलाह है कि प्रथम-आइटम निरीक्षण में बाहरी रूप, प्रमुख आयाम, असेंबली संबंध और सामग्री/रंग की पुष्टि शामिल हो; प्रक्रिया नमूना जाँच बैच की एकरूपता पर ध्यान दे; और अंतिम-आइटम निरीक्षण उपकरण ड्रिफ्ट या पोस्ट-प्रोसेसिंग विचलन का संकेत दे। कार्यात्मक हिस्सों के लिए, प्रमुख छेद व्यास, क्लिप, थ्रेडेड इंसर्ट की स्थिति, और सीलिंग सतह की समतलता जैसी वस्तुओं को निरीक्षण सूची में रखा जाना चाहिए।
नमूना जाँच का अनुपात जोखिम के आधार पर तय किया जा सकता है। सामान्य डिस्प्ले हिस्सों के लिए 10%-20% नमूना जाँच पर्याप्त हो सकती है; असेंबली-फंक्शनल हिस्सों के लिए पहले 100% पुष्टि के बाद 20%-30% नमूना जाँच बेहतर है; जबकि चिकित्सा, एयरोस्पेस या उच्च-मूल्य वाले टूलिंग प्रोजेक्ट्स में ग्राहक की गुणवत्ता समझौते के अनुसार अधिक सख्त रिकॉर्डिंग आवश्यक होती है। ब्लूप्रिंट 3D प्लेटफ़ॉर्म इन नोड्स को परियोजना टेम्पलेट के रूप में संग्रहीत कर सकता है, जिससे हर बार फिर से संवाद करने की लागत घटती है।
6. डिलीवरी समीक्षा: अगला बैच पिछले बैच से अधिक स्थिर कैसे बने
हर छोटे बैच ऑर्डर के पूरा होने पर कम से कम तीन संकेतकों की समीक्षा करनी चाहिए: नियोजित चक्र और वास्तविक चक्र में अंतर, पुनःकार्य/पुनःप्रिंट अनुपात, और ग्राहक प्रतिक्रिया के मुद्दे। यदि वास्तविक चक्र नियोजित चक्र से 20% से अधिक बढ़ जाता है, तो यह पता लगाना चाहिए कि कारण उपकरण प्रतीक्षा, पोस्ट-प्रोसेसिंग का जमाव, ग्राहक पुष्टि में देरी या लॉजिस्टिक्स समस्या थी। यदि पुनःकार्य समान प्रकार की संरचनाओं में केंद्रित है, तो डिज़ाइन मार्गदर्शिका में दीवार-मोटाई, सपोर्ट या असेंबली गैप की सिफारिशें अपडेट करनी चाहिए।
समीक्षा का मूल्य यह है कि परियोजना के अनुभव को दोहराए जा सकने वाले नियम में बदला जाए। उदाहरण के लिए, “PA12 पतली-दीवार क्लिप के छोटे बैच उत्पादन में, क्लिप की जड़ पर फ़िलेट 0.8 मिमी से कम नहीं होना चाहिए, और डाईिंग से पहले लोच पुनर्प्राप्ति की जाँच करनी चाहिए” — ऐसी सीख सामान्य “मज़बूती का ध्यान रखें” जैसी सलाह से कहीं अधिक उपयोगी होती है।
निष्कर्ष
छोटे बैच 3D प्रिंटिंग उत्पादन प्रबंधन की कुंजी ऑर्डर विभाजन, प्रक्रिया फ्रीज, बाधा-टैक्ट, शेड्यूलिंग प्राथमिकता, कार्य-प्रगति स्थिति, गुणवत्ता नोड और डिलीवरी समीक्षा को आपस में जोड़ने में है। ब्लूप्रिंट 3D का मूल्य केवल प्रिंटिंग पूरी करने में नहीं, बल्कि ग्राहकों को डिज़ाइन ब्लूप्रिंट को स्थिर, ट्रेसेबल और दोहराए जा सकने वाले भौतिक उत्पादों में बदलने में मदद करने में है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।