
Giriş: Küçük seri siparişler neden tek parça prototipten daha fazla yönetim gerektirir
3D baskı hizmetlerinde tek parça prototipin temel amacı genellikle yapıyı, görünümü veya montaj ilişkisini doğrulamaktır; küçük seri üretimde ise onlarca ila yüzlerce parça arasında boyutsal tutarlılık, teslimat istikrarı ve kontrol edilebilir maliyet korunmalıdır. Pek çok proje örnek aşamasında sorunsuz görünür; ancak küçük seriye geçildiğinde kuyrukta bekleme, son işlem birikimi, yeniden işleme oranında artış ve paketleme-sayım karmaşası gibi sorunlar ortaya çıkar. Bunun temel nedeni ekipman yetersizliği değil, sipariş parçalamadan teslimat sonrası değerlendirmeye kadar uzanan ritim kontrol yönteminin eksikliğidir.
Blueprints 3D, tasarımdan üretime ve fiziksel teslimata uzanan tüm yaşam döngüsü yönetimine daha fazla önem verir. Küçük seri siparişlerde platform yalnızca “baskı tamamlandı” kaydını tutmamalı; süreç dondurma sürümü, parti numarası, kritik ölçüler, son işlem durumu ve sevkiyat partisinin de kaydını saklamalıdır. Ancak bu bilgiler bir kapalı döngü halinde birleştirildiğinde müşteriye istikrarlı bir teslimat deneyimi sunulabilir.
1. Sipariş parçalama: “Adet”i yönetilebilir üretim birimlerine ayırmak
Küçük seri üretimin ilk adımı doğrudan makine planlamak değil, siparişi birkaç üretim birimine ayırmaktır. Malzeme, süreç, renk, son işlem, hassasiyet seviyesi ve teslim tarihi olmak üzere altı boyuta göre ayrıştırma yapılması önerilir. Örneğin aynı müşteri 80 adet yapısal parça gönderdiğinde bunların 50’si doğal beyaz SLS PA12, 20’si siyaha boyanacak, 10’u ise boyanacaksa; bu sipariş tek bir 80 adetlik iş olarak görülmemeli, en az üç üretim rotasına bölünmelidir.
Her üretim birimi için bir süreç sürüm numarası tanımlanmalıdır. Bu sürüm numarası model dosyasını, yerleştirme yönünü, katman kalınlığını, doluluk veya duvar kalınlığı kısıtlarını, son işlem talimatlarını ve kontrol standardını içerir. Müşteri üretim sırasında delik konumu veya yüzey talebini değiştirirse, eski sürüm dondurulmalı ve yeni bir sürüm oluşturulmalıdır; böylece aynı parti içinde farklı standartlara sahip parçaların karışması önlenir.
2. Ritim hesabı: Teslim taahhüdünü darboğaz süreçler belirler
Küçük seri 3D baskı teslim süresini çoğu zaman darboğaz süreçler belirler. SLA projelerinde darboğaz temizleme, ikincil kürleme ve boyama olabilir; SLS projelerinde soğutma, toz temizleme ve renklendirme; metal SLM projelerinde ise ısıl işlem, tel erozyonla ayırma, kumlama ve ölçü kontrolü öne çıkar. Yalnızca baskı süresine göre teklif verilirse, gerçek teslimat genellikle aşırı iyimser kalır.
“Baskı süresi + soğutma/kürleme süresi + son işlem süresi + kalite kontrol süresi + paketleme süresi”nden oluşan standart bir ritim tablosu oluşturulması önerilir. Örneğin bir PA12 parça grubu 14 saat baskı, 8 saat soğutma, 2 saat toz temizleme, 6 saat renklendirme ve kurutma, 3 saat numune kontrolü ve paketleme gerektiriyorsa, kontrol edilebilir en kısa çevrim 14 saat değil 33 saatten fazladır. Aynı ekipmana birden fazla sipariş girildiğinde, malzeme değişimi, temizlik ve anormallik tamponu da eklenmelidir.
3. Çizelgeleme yöntemi: Küçük seri için “ne kadar erken makineye girerse o kadar iyi” değildir
Doğru çizelgeleme, ekipman kullanım oranı ile teslimat riskini birlikte dikkate almalıdır. Toz yatak süreçlerinde, aynı malzeme, aynı renk ve benzer yükseklikteki parçaları aynı yapı paketinde toplamak; doluluk oranını artırır ve son işlem geçişlerini azaltır. SLA veya DLP’de ise reçine türü, hassasiyet gereksinimi ve yıkama haznesi yükü dikkate alınarak planlama yapılmalı; sık malzeme değişimiyle kirlenme veya yıkama süresinde artış önlenmelidir.
Planlama sırasında üç seviyeli öncelik belirlenebilir: birinci seviye, teslim tarihi onaylanmış ve verileri dondurulmuş siparişler; ikinci seviye, müşteri onayı bekleyen ancak malzemesi hazırlanmış siparişler; üçüncü seviye, tasarım revizyonu süren işler. Dondurulmamış projeler kritik ekipman saatlerini işgal etmemelidir; aksi halde müşteri çizim değişiklikleri nedeniyle araya iş girer ve yeniden işleme oluşur.
4. Devam eden işler panosu: Her ürünün bir sonucu değil, bir durumu olsun
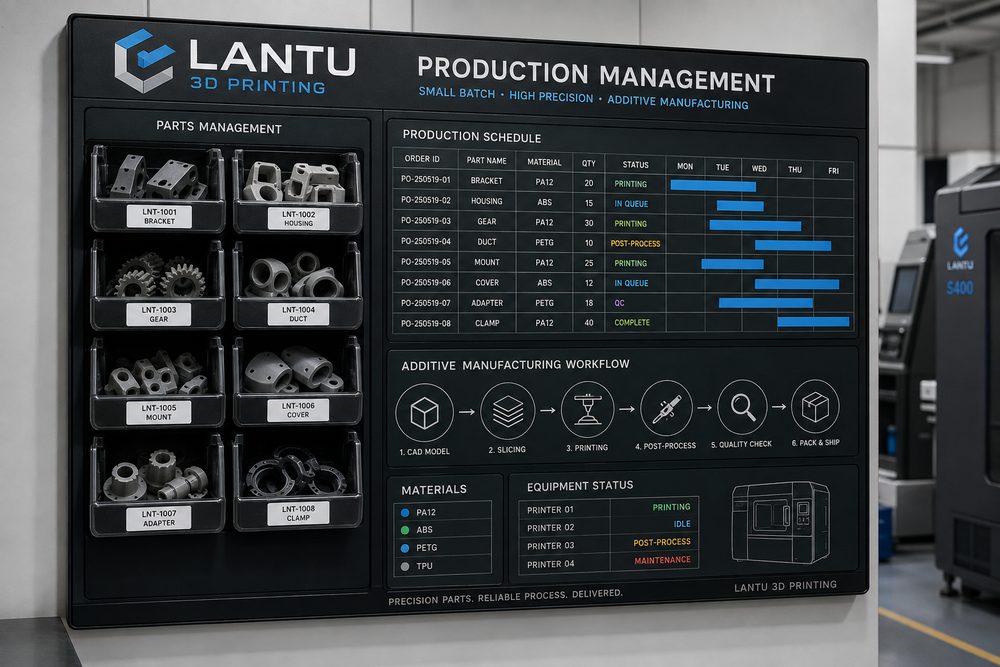
Küçük seri siparişler için görselleştirilmiş bir pano gereklidir. Önerilen durumlar en az şunları içermelidir: dosya kontrolü, teklif onayı, süreç programlama, baskı sürüyor, soğutma/kürleme, destek çıkarma/toz temizleme, yüzey işlemi, ölçü kontrolü, paketlemeye hazır, sevk edildi. Her durum için sorumlu kişi, başlangıç zamanı ve anomali notu kaydedilmelidir. Birden fazla parçadan oluşan siparişlerde tamamlanan adet, yeniden işlenecek adet ve müşteri onayı bekleyen adet de takip edilmelidir.
Örneğin 60 adetlik bir muhafaza partisinde destek çıkarma sonrasında 6 parçada geçme bölgelerinde beyazlama tespit edilirse, panoda yalnızca “son işlem tamamlandı” yazıyorsa sorun ancak nihai kontrolde veya müşteri teslimatında ortaya çıkar. Durum “destek çıkarma anomali değerlendirmede” şeklinde ayrıntılandırılırsa, mühendislik ekibi bunun destek noktalarının fazla kalın olmasından mı, eksik kürlemeden mi yoksa ince duvar kalınlığından mı kaynaklandığını zamanında değerlendirebilir ve yeniden baskı ya da lokal düzeltme kararı verebilir.
5. Kalite noktaları: Numune kontrolünü kritik risk noktalarına yerleştirmek
Küçük seride her parçaya karmaşık kontrol uygulanmaz; ancak yüksek riskli noktalarda kalite kapıları kurulmalıdır. İlk parça kontrolü görünüm, kritik ölçüler, montaj ilişkisi ve malzeme/renk doğrulamasını içermelidir; süreç içi numune kontrolü parti tutarlılığını izlemelidir; son parça kontrolü ise ekipman kayması veya son işlem sapmalarını tespit etmek için kullanılmalıdır. Fonksiyonel parçalar için kritik delik çapları, geçme elemanları, dişli insert konumları ve sızdırmazlık yüzeyi düzlüğü kontrol listesine dahil edilmelidir.
Numune oranı risk seviyesine göre belirlenebilir. Standart gösterim parçalarında %10-%20 numune kontrolü yapılabilir; montaj fonksiyonlu parçalarda ilk parça %100 doğrulandıktan sonra %20-%30 oranında kontrol önerilir; medikal, havacılık veya yüksek değerli fikstür projelerinde ise müşteri kalite anlaşmasına göre daha sıkı kayıt tutulmalıdır. Blueprints 3D platformu bu noktaları proje şablonları halinde biriktirebilir ve her seferinde yeniden iletişim kurma maliyetini azaltabilir.
6. Teslimat sonrası değerlendirme: Sonraki partiyi bir öncekinden daha stabil hale getirmek
Her küçük seri sipariş tamamlandığında en az üç gösterge değerlendirilmelidir: planlanan süre ile gerçek süre arasındaki fark, yeniden işleme/yeniden baskı oranı ve müşteri geri bildirimleri. Gerçek süre planlanandan %20’den fazla uzuyorsa bunun nedeni ekipman bekleme süresi, son işlem birikimi, müşteri onay gecikmesi veya lojistik problemi olarak izlenmelidir. Yeniden işleme aynı tip yapılarda yoğunlaşıyorsa, tasarım rehberine geri dönülerek duvar kalınlığı, destek veya montaj boşluğu önerileri güncellenmelidir.
Değerlendirmenin değeri, proje deneyimini yeniden kullanılabilir kurallara dönüştürmesidir. Örneğin “PA12 ince duvarlı geçme parçalarında, geçme kökünde önerilen radyüs en az 0,8 mm olmalı ve renklendirmeden önce elastik geri kazanım kontrol edilmelidir” gibi kurallar, genel “dayanıma dikkat edin” ifadesinden çok daha yol göstericidir.
Sonuç
Küçük seri 3D baskı üretim yönetiminin anahtarı; sipariş parçalama, süreç dondurma, darboğaz ritmi, çizelgeleme önceliği, devam eden iş durumu, kalite kapıları ve teslimat sonrası değerlendirmeyi birbirine bağlamaktır. Blueprints 3D’nin değeri yalnızca baskıyı tamamlamak değil; müşterinin tasarım planını istikrarlı, izlenebilir ve tekrar üretilebilir fiziksel ürüne dönüştürmesine yardımcı olmaktır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.