
Pendahuluan: Mengapa order skala kecil lebih menuntut manajemen daripada prototipe satuan
Dalam layanan cetak 3D, tujuan utama prototipe satuan biasanya untuk memverifikasi struktur, tampilan, atau hubungan perakitan; sedangkan produksi skala kecil perlu menjaga konsistensi dimensi, stabilitas pengiriman, dan biaya yang terkendali pada puluhan hingga ratusan unit. Banyak proyek yang tampak lancar pada tahap sampel, tetapi begitu masuk ke produksi skala kecil muncul antrean menunggu, penumpukan pascaproduksi, meningkatnya tingkat perbaikan ulang, serta kekacauan saat pengepakan dan pengecekan. Akar masalahnya bukan kapasitas mesin yang kurang, melainkan tidak adanya metode kontrol ritme dari pemecahan order hingga evaluasi pengiriman.
Blueprint3D lebih menekankan manajemen siklus hidup penuh dari blueprint, desain, manufaktur, hingga pengiriman fisik. Untuk order skala kecil, platform tidak seharusnya hanya mencatat 'pencetakan selesai', tetapi juga mencatat versi proses yang dibekukan, nomor batch, ukuran kritis, status pascaproduksi, dan batch pengiriman. Hanya dengan menyambungkan informasi ini menjadi siklus tertutup, pelanggan dapat memperoleh pengalaman pengiriman yang stabil.
1. Pemecahan order: ubah jumlah menjadi unit produksi yang dapat dikelola
Langkah pertama dalam produksi skala kecil bukan langsung menjadwalkan mesin, melainkan memecah order menjadi beberapa unit produksi. Disarankan untuk memisahkan berdasarkan enam dimensi: material, proses, warna, pascaproduksi, tingkat presisi, dan waktu pengiriman. Misalnya, satu pelanggan mengajukan 80 komponen struktural, dengan 50 unit memakai SLS nilon PA12 putih natural, 20 unit perlu diwarnai hitam, dan 10 unit perlu disemprot cat; ini tidak boleh diperlakukan sebagai satu order 80 unit yang sederhana, melainkan harus dipecah setidaknya menjadi tiga alur produksi.
Setiap unit produksi harus memiliki nomor versi proses. Nomor versi mencakup file model, arah penataan, ketebalan layer, batas infill atau ketebalan dinding, instruksi pascaproduksi, dan standar inspeksi. Jika pelanggan mengubah posisi lubang atau persyaratan permukaan di tengah produksi, versi lama harus dibekukan dan versi baru dibuat, agar komponen dengan standar berbeda tidak tercampur dalam batch yang sama.
2. Perhitungan ritme: gunakan proses bottleneck untuk menentukan janji pengiriman
Waktu pengiriman produksi cetak 3D skala kecil biasanya ditentukan oleh proses bottleneck. Proyek SLA mungkin terhambat pada pencucian, curing kedua, dan pengecatan; proyek SLS mungkin terhambat pada pendinginan, pembersihan serbuk, dan pewarnaan; sementara proyek metal SLM sering dipengaruhi oleh perlakuan panas, wire cutting, sandblasting, dan inspeksi dimensi. Jika hanya menghitung waktu cetak saat memberi penawaran, waktu pengiriman aktual biasanya akan terlalu optimistis.
Disarankan membangun tabel ritme standar yang mencakup 'waktu cetak + waktu pendinginan/curing + waktu pascaproduksi + waktu QC + waktu pengepakan'. Contohnya, satu batch komponen PA12 membutuhkan 14 jam cetak, 8 jam pendinginan, 2 jam pembersihan serbuk, 6 jam pewarnaan dan pengeringan, serta 3 jam sampling dan pengepakan; maka siklus minimum yang dapat dikendalikan bukan 14 jam, melainkan lebih dari 33 jam. Jika beberapa batch order dijadwalkan pada mesin yang sama, perlu ditambahkan juga waktu ganti serbuk, pembersihan, dan buffer untuk kondisi abnormal.
3. Metode penjadwalan: produksi skala kecil tidak selalu lebih baik jika dimasukkan ke mesin lebih awal
Penjadwalan yang baik harus menyeimbangkan utilisasi mesin dan risiko pengiriman. Untuk proses powder bed, usahakan menggabungkan komponen dengan material sama, warna sama, dan ketinggian yang mirip ke dalam satu build job untuk meningkatkan tingkat pemanfaatan ruang dan mengurangi pergantian pascaproduksi. Untuk SLA atau DLP, penjadwalan sebaiknya mengikuti jenis resin, kebutuhan presisi, dan beban tangki pencucian, agar tidak terjadi pergantian material yang terlalu sering yang dapat menyebabkan kontaminasi atau menambah waktu pencucian.
Saat menjadwalkan, dapat diterapkan tiga tingkat prioritas: tingkat satu untuk order yang sudah memiliki tanggal pengiriman pasti dan data yang telah dibekukan; tingkat dua untuk order yang masih menunggu konfirmasi pelanggan tetapi material sudah disiapkan; dan tingkat tiga untuk proyek yang masih dalam penyesuaian desain. Proyek yang belum dibekukan tidak seharusnya mengambil slot mesin kritis, karena perubahan desain oleh pelanggan bisa memicu penyisipan order mendadak dan pengerjaan ulang.
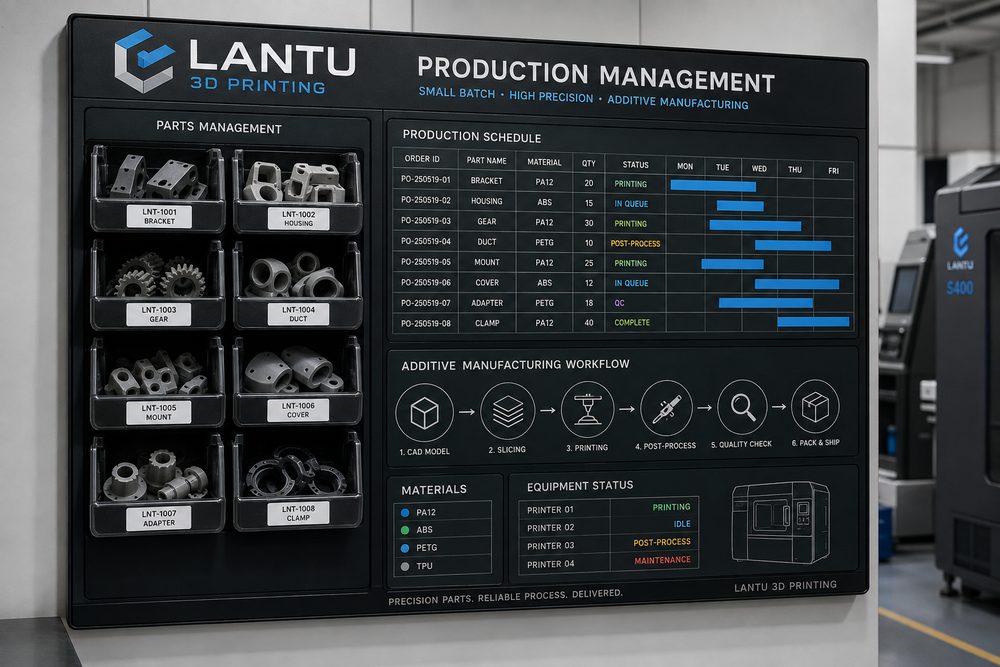
4. Kanban WIP: buat setiap produk memiliki status, bukan hanya hasil akhir
Order skala kecil membutuhkan papan visual. Status yang disarankan setidaknya meliputi: pemeriksaan file, konfirmasi penawaran, pemrograman proses, proses cetak, pendinginan/curing, pelepasan support/pembersihan serbuk, perlakuan permukaan, inspeksi dimensi, siap pakai kirim, dan sudah dikirim. Setiap status harus mencatat penanggung jawab, waktu mulai, dan catatan anomali. Untuk order yang berisi banyak komponen, juga perlu dicatat jumlah yang selesai, jumlah yang menunggu perbaikan, dan jumlah yang menunggu konfirmasi pelanggan.
Misalnya, satu batch 60 casing setelah pelepasan support ditemukan 6 unit mengalami whitening di area kait. Jika papan hanya menampilkan 'pascaproduksi selesai', masalah akan baru muncul saat inspeksi akhir atau saat pelanggan menerima barang. Jika status dipecah sampai 'anomali pelepasan support menunggu evaluasi', engineer dapat segera menilai apakah titik support terlalu tebal, curing tidak cukup, atau ketebalan dinding struktur terlalu tipis, lalu memutuskan untuk mencetak ulang atau memperbaiki sebagian.
5. Titik kendali kualitas: tempatkan sampling pada risiko utama
Produksi skala kecil tidak berarti setiap unit harus melalui pengujian kompleks, tetapi titik kualitas harus ditempatkan pada area berisiko tinggi. Disarankan agar inspeksi first article mencakup tampilan, ukuran kritis, hubungan perakitan, serta konfirmasi material/warna; sampling proses memeriksa konsistensi batch; dan inspeksi unit akhir digunakan untuk menilai pergeseran mesin atau deviasi pascaproduksi. Untuk komponen fungsional, diameter lubang kritis, kait, posisi insert ulir, dan kerataan permukaan sealing harus dimasukkan ke dalam daftar inspeksi.
Persentase sampling dapat ditentukan berdasarkan risiko. Komponen display biasa dapat disampling 10%-20%; komponen fungsional untuk perakitan disarankan 100% pada first article lalu 20%-30% sampling; sementara proyek medis, dirgantara, atau jig bernilai tinggi harus mengikuti protokol kualitas pelanggan yang lebih ketat. Platform Blueprint3D dapat menyimpan titik-titik ini sebagai template proyek, sehingga biaya komunikasi ulang setiap kali proyek dimulai kembali menjadi lebih kecil.
6. Evaluasi pengiriman: buat batch berikutnya lebih stabil daripada batch sebelumnya
Setelah setiap order skala kecil selesai, setidaknya evaluasi tiga indikator: selisih antara jadwal rencana dan jadwal aktual, rasio perbaikan ulang/cetak ulang, dan masalah yang disampaikan pelanggan. Jika waktu aktual lebih dari 20% melebihi rencana, telusuri apakah penyebabnya adalah menunggu mesin, penumpukan pascaproduksi, keterlambatan konfirmasi pelanggan, atau masalah logistik. Jika perbaikan ulang terkonsentrasi pada struktur yang serupa, kembali ke panduan desain untuk memperbarui rekomendasi ketebalan dinding, support, atau jarak perakitan.
Nilai evaluasi terletak pada mengubah pengalaman satu proyek menjadi aturan yang bisa digunakan kembali. Misalnya, 'saat memproduksi batch kecil kait tipis PA12, radius fillet di akar kait disarankan tidak kurang dari 0,8 mm, dan sebelum pewarnaan perlu dilakukan sampling pemulihan elastisitas'. Pengalaman seperti ini jauh lebih berguna untuk proyek berikutnya dibanding sekadar peringatan umum tentang kekuatan.
Kesimpulan
Kunci manajemen produksi cetak 3D skala kecil adalah menghubungkan pemecahan order, pembekuan proses, ritme bottleneck, prioritas penjadwalan, status WIP, titik kualitas, dan evaluasi pengiriman. Nilai Blueprint3D bukan hanya menyelesaikan pencetakan, tetapi membantu pelanggan mengubah blueprint desain menjadi produk fisik yang stabil, dapat ditelusuri, dan dapat direplikasi.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.