
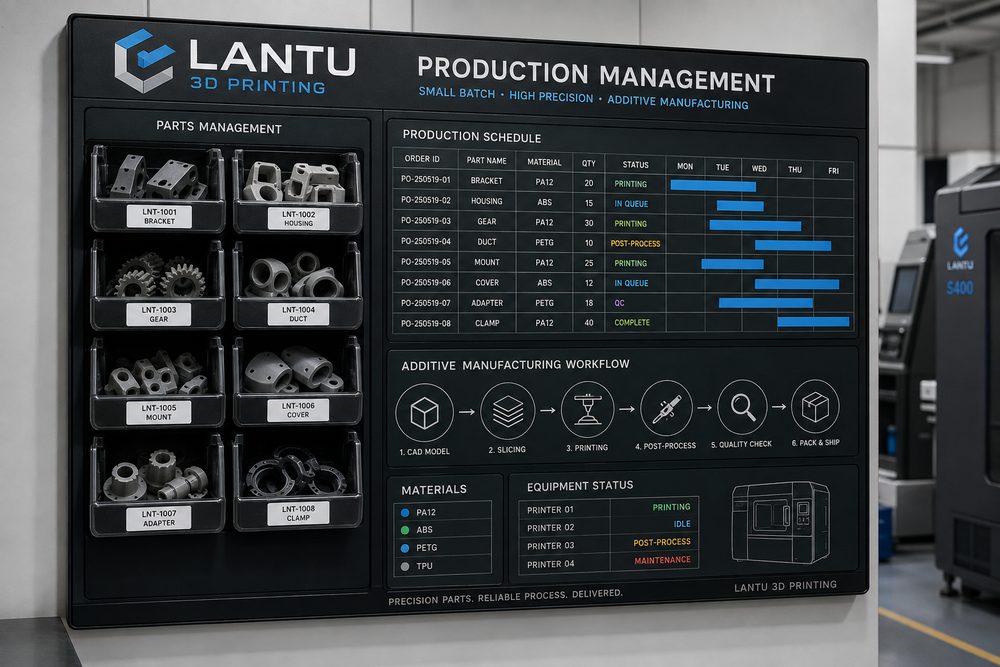
บทนำ: ทำไมคำสั่งล็อตเล็กจึงท้าทายกว่าการทำต้นแบบชิ้นเดียว
ในบริการพิมพ์ 3D เป้าหมายหลักของการทำต้นแบบชิ้นเดียวมักเป็นการตรวจสอบโครงสร้าง รูปลักษณ์ หรือความสัมพันธ์ในการประกอบ แต่การผลิตล็อตเล็กต้องรักษาความสม่ำเสมอของขนาด ความเสถียรของการส่งมอบ และการควบคุมต้นทุนให้ได้ในช่วงตั้งแต่หลายสิบไปจนถึงหลายร้อยชิ้น หลายโครงการดูเหมือนจะราบรื่นในช่วงตัวอย่าง แต่เมื่อเข้าสู่การผลิตล็อตเล็กกลับเกิดปัญหา เช่น คิวรอ งานหลังการผลิตค้าง ปริมาณงานแก้ไขเพิ่มขึ้น และการนับบรรจุภัณฑ์สับสน สาเหตุหลักไม่ใช่ศักยภาพของเครื่องจักรไม่พอ แต่เป็นการขาดวิธีควบคุมจังหวะงานตั้งแต่การแยกคำสั่งซื้อไปจนถึงการทบทวนการส่งมอบ
Blueprint3D ให้ความสำคัญกับการบริหารตลอดวงจรชีวิตตั้งแต่แบบร่าง การออกแบบ การผลิต ไปจนถึงการส่งมอบชิ้นงานจริง สำหรับคำสั่งล็อตเล็ก แพลตฟอร์มไม่ควรบันทึกแค่ว่า “พิมพ์เสร็จแล้ว” แต่ต้องบันทึกเวอร์ชันกระบวนการที่ตรึงแล้ว หมายเลขล็อต ขนาดสำคัญ สถานะงานหลังการผลิต และล็อตการจัดส่ง เมื่อข้อมูลเหล่านี้เชื่อมต่อเป็นวงจรปิดเท่านั้น ลูกค้าจึงจะได้รับประสบการณ์การส่งมอบที่เสถียร
หนึ่ง การแยกคำสั่งซื้อ: แยก “จำนวน” ออกเป็นหน่วยการผลิตที่จัดการได้
ขั้นตอนแรกของการผลิตล็อตเล็กไม่ใช่การจัดเครื่องทันที แต่คือการแบ่งคำสั่งซื้อออกเป็นหน่วยการผลิตหลายชุด แนะนำให้แยกตามหกมิติ ได้แก่ วัสดุ กระบวนการ สี งานหลังการผลิต ระดับความแม่นยำ และกำหนดส่งมอบ ตัวอย่างเช่น ลูกค้ารายหนึ่งสั่งชิ้นส่วนโครงสร้าง 80 ชิ้น โดย 50 ชิ้นเป็น SLS ไนลอน PA12 สีขาวธรรมชาติ 20 ชิ้นต้องย้อมสีดำ และ 10 ชิ้นต้องพ่นสี นั่นไม่ควรถูกมองเป็นคำสั่งซื้อ 80 ชิ้นแบบง่ายๆ แต่ควรแยกเป็นอย่างน้อย 3 เส้นทางการผลิต
แต่ละหน่วยการผลิตต้องกำหนด หมายเลขเวอร์ชันกระบวนการ หมายเลขเวอร์ชันประกอบด้วยไฟล์โมเดล ทิศทางการจัดวาง ความหนาชั้น ข้อจำกัดด้านการเติมเนื้อหรือความหนาผนัง คำอธิบายงานหลังการผลิต และมาตรฐานการตรวจสอบ หากลูกค้าแก้ไขตำแหน่งรูหรือข้อกำหนดพื้นผิวระหว่างการผลิต ให้ตรึงเวอร์ชันเดิมไว้และสร้างเวอร์ชันใหม่ เพื่อหลีกเลี่ยงการปนกันของชิ้นส่วนที่มีมาตรฐานต่างกันภายในล็อตเดียว
สอง การคำนวณจังหวะงาน: ใช้กระบวนการคอขวดเป็นตัวกำหนดคำมั่นส่งมอบ
ระยะเวลาส่งมอบของการพิมพ์ 3D แบบล็อตเล็กมักถูกกำหนดโดยกระบวนการคอขวด โครงการ SLA อาจติดคอขวดที่การล้าง การอบแข็งซ้ำ และการพ่นสี โครงการ SLS อาจติดคอขวดที่การทำให้เย็น การเอาผงออก และการย้อมสี ส่วนโครงการโลหะ SLM มักได้รับผลกระทบจากการอบชุบด้วยความร้อน การตัดลวด การพ่นทราย และการตรวจมิติ หากคิดราคาเพียงตามเวลาพิมพ์จริง การส่งมอบก็มักจะดูมองโลกในแง่ดีเกินไป
แนะนำให้สร้างตารางจังหวะมาตรฐานแบบ “เวลาพิมพ์ + เวลาเย็นตัว/อบแข็ง + เวลาหลังการผลิต + เวลา QC + เวลาแพ็กกิ้ง” ตัวอย่างเช่น ชิ้นงาน PA12 หนึ่งล็อตใช้เวลาพิมพ์ 14 ชั่วโมง เย็นตัว 8 ชั่วโมง ทำความสะอาดผง 2 ชั่วโมง ย้อมสีและทำให้แห้ง 6 ชั่วโมง ตรวจสุ่มและแพ็กกิ้ง 3 ชั่วโมง ดังนั้นรอบเวลาที่ควบคุมได้ต่ำสุดไม่ใช่ 14 ชั่วโมง แต่คือมากกว่า 33 ชั่วโมง หากเครื่องเดียวกันถูกจองหลายล็อต ยังต้องบวกเวลาสลับผง ทำความสะอาด และบัฟเฟอร์กรณีผิดปกติด้วย
สาม วิธีจัดตาราง: ล็อตเล็กไม่ได้หมายความว่าต้องขึ้นเครื่องเร็วที่สุดเสมอไป
การจัดตารางที่เหมาะสมต้องสมดุลระหว่างการใช้เครื่องให้คุ้มกับความเสี่ยงในการส่งมอบ สำหรับกระบวนการแบบเตียงผง ควรรวมชิ้นงานที่ใช้วัสดุเดียวกัน สีเดียวกัน และความสูงใกล้เคียงกันไว้ในชุดสร้างเดียวกันให้มากที่สุด เพื่อเพิ่มอัตราใช้งานห้องพิมพ์และลดการสลับงานหลังการผลิต สำหรับ SLA หรือ DLP ควรจัดตามชนิดเรซิน ข้อกำหนดด้านความละเอียด และภาระของถังล้าง เพื่อหลีกเลี่ยงการเปลี่ยนวัสดุบ่อยจนเกิดการปนเปื้อนหรือใช้เวลาล้างเพิ่มขึ้น
ในการจัดตารางสามารถตั้งลำดับความสำคัญ 3 ระดับได้ ได้แก่ ระดับแรกคือคำสั่งซื้อที่ยืนยันวันส่งมอบและล็อกข้อมูลแล้ว ระดับสองคือคำสั่งซื้อที่รอการยืนยันจากลูกค้าแต่เตรียมวัสดุไว้แล้ว ระดับสามคือโครงการที่ยังอยู่ระหว่างปรับแบบ โครงการที่ยังไม่ตรึงเวอร์ชันไม่ควรใช้ช่วงเวลาสำคัญของเครื่องจักร เพราะจะเสี่ยงต่อการแก้แบบกลางคัน ทำให้ต้องแทรกงานและผลิตซ้ำ
สี่ คัมบังงานระหว่างทำ: ให้สินค้าทุกชิ้นมีสถานะ ไม่ใช่แค่ผลลัพธ์
คำสั่งล็อตเล็กต้องมีบอร์ดแสดงสถานะแบบมองเห็นได้ แนะนำให้สถานะขั้นต่ำประกอบด้วย: ตรวจสอบไฟล์, ยืนยันราคา, เขียนกระบวนการ, กำลังพิมพ์, เย็นตัว/อบแข็ง, เอาโครงพยุงออก/ทำความสะอาดผง, ทำผิว, ตรวจมิติ, รอแพ็กส่ง, จัดส่งแล้ว แต่ละสถานะควรบันทึกผู้รับผิดชอบ เวลาเริ่มต้น และหมายเหตุความผิดปกติ สำหรับคำสั่งที่มีหลายชิ้น ควรบันทึกจำนวนที่เสร็จแล้ว จำนวนที่รอแก้ไข และจำนวนที่รอยืนยันจากลูกค้าด้วย
ตัวอย่างเช่น เปลือกชิ้นงานจำนวน 60 ชิ้นชุดหนึ่ง หลังจากเอาโครงพยุงออกพบว่ามี 6 ชิ้นบริเวณตัวล็อกเกิดอาการขาว หากบอร์ดสถานะแสดงแค่ “งานหลังการผลิตเสร็จ” ปัญหาจะไปโผล่เอาตอนตรวจสุดท้ายหรือเมื่อถึงมือลูกค้า แต่ถ้าแยกสถานะเป็น “ความผิดปกติหลังเอาโครงพยุงออก รอประเมิน” วิศวกรก็สามารถตัดสินได้ทันทีว่าเกิดจากจุดพยุงหนาเกินไป การอบแข็งไม่เพียงพอ หรือผนังโครงสร้างบางเกินไป และเลือกว่าจะพิมพ์ใหม่หรือเก็บแก้เฉพาะจุด
ห้า จุดควบคุมคุณภาพ: วางการสุ่มตรวจไว้ที่จุดเสี่ยงสำคัญ
ล็อตเล็กไม่จำเป็นต้องตรวจทุกชิ้นแบบซับซ้อน แต่ต้องกำหนดจุดควบคุมคุณภาพในบริเวณที่มีความเสี่ยงสูง แนะนำให้การตรวจชิ้นแรกครอบคลุมรูปลักษณ์ ขนาดสำคัญ ความสัมพันธ์ในการประกอบ และการยืนยันวัสดุ/สี การสุ่มตรวจระหว่างกระบวนการเน้นความสม่ำเสมอของล็อต ส่วนการตรวจชิ้นท้ายใช้เพื่อดูการเบี่ยงเบนของเครื่องหรือความคลาดเคลื่อนของงานหลังการผลิต สำหรับชิ้นงานที่ต้องใช้งานจริง รายการตรวจควรรวมถึงเส้นผ่านศูนย์กลางรูสำคัญ ตัวล็อก ตำแหน่งอินเสิร์ตเกลียว และความเรียบของผิวซีล
สัดส่วนการสุ่มตรวจสามารถกำหนดตามระดับความเสี่ยง ชิ้นงานโชว์ทั่วไปอาจสุ่มตรวจ 10%-20% ชิ้นงานฟังก์ชันที่ต้องประกอบ แนะนำให้ตรวจชิ้นแรก 100% ก่อน แล้วสุ่มตรวจ 20%-30% ส่วนโครงการทางการแพทย์ การบิน หรือจิ๊กงานมูลค่าสูง ควรปฏิบัติตามข้อตกลงคุณภาพของลูกค้าและบันทึกอย่างเข้มงวดมากกว่าเดิม แพลตฟอร์ม Blueprint3D สามารถทำให้จุดเหล่านี้กลายเป็นเทมเพลตของโครงการ เพื่อลดต้นทุนการสื่อสารซ้ำทุกครั้ง
หก การทบทวนหลังส่งมอบ: ทำให้ล็อตถัดไปเสถียรกว่าล็อตก่อน
เมื่อคำสั่งล็อตเล็กแต่ละงานเสร็จสิ้น ควรทบทวนอย่างน้อย 3 ตัวชี้วัด ได้แก่ ความแตกต่างระหว่างรอบเวลาที่วางแผนกับรอบเวลาจริง สัดส่วนงานแก้ไข/พิมพ์ใหม่ และปัญหาที่ลูกค้าแจ้ง หากรอบเวลาจริงนานกว่าที่วางแผนไว้เกิน 20% ต้องไล่ย้อนว่าเกิดจากการรอเครื่อง งานหลังการผลิตค้าง การยืนยันจากลูกค้าล่าช้า หรือปัญหาด้านโลจิสติกส์ หากงานแก้ไขกระจุกตัวอยู่ที่โครงสร้างประเภทเดียวกัน ให้ย้อนกลับไปอัปเดตคำแนะนำเรื่องความหนาผนัง โครงพยุง หรือระยะเคลียร์แรนซ์ในการประกอบในคู่มือการออกแบบ
คุณค่าของการทบทวนอยู่ที่การเปลี่ยนประสบการณ์ของโปรเจ็กต์หนึ่งให้กลายเป็นกฎที่นำกลับมาใช้ได้ เช่น “เมื่อผลิตล็อตเล็กของตัวล็อกผนังบางจาก PA12 ควรมีรัศมีโค้งที่โคนตัวล็อกไม่น้อยกว่า 0.8 มม. และก่อนย้อมสีต้องสุ่มตรวจการคืนตัวของความยืดหยุ่น” ข้อมูลลักษณะนี้มีประโยชน์ต่อโครงการถัดไปมากกว่าคำว่า “ระวังเรื่องความแข็งแรง” แบบกว้างๆ
สรุป
หัวใจของการจัดการการผลิตพิมพ์ 3D แบบล็อตเล็ก คือการเชื่อมต่อการแยกคำสั่งซื้อ การตรึงกระบวนการ จังหวะงานคอขวด ลำดับความสำคัญในการจัดตาราง สถานะงานระหว่างทำ จุดควบคุมคุณภาพ และการทบทวนหลังส่งมอบเข้าด้วยกัน คุณค่าของ Blueprint3D ไม่ได้อยู่แค่การพิมพ์งานให้เสร็จ แต่คือการช่วยให้ลูกค้าเปลี่ยนแบบร่างให้กลายเป็นผลิตภัณฑ์จริงที่ส่งมอบได้ ตรวจสอบย้อนกลับได้ และทำซ้ำได้อย่างเสถียร
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง