
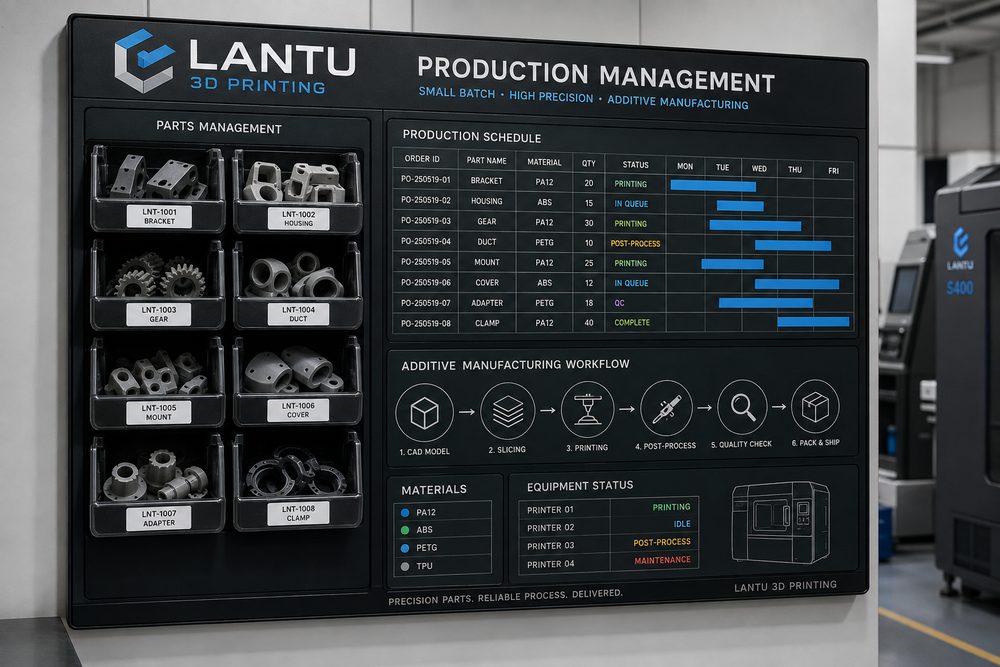
Mở đầu: Vì sao đơn hàng lô nhỏ đòi hỏi quản lý chặt hơn cả một mẫu đơn lẻ
Trong dịch vụ in 3D, mục tiêu cốt lõi của một mẫu đơn lẻ thường là kiểm chứng kết cấu, ngoại quan hoặc khả năng lắp ráp; còn sản xuất lô nhỏ lại phải duy trì độ đồng nhất kích thước, độ ổn định giao hàng và kiểm soát chi phí trong phạm vi từ vài chục đến vài trăm sản phẩm. Nhiều dự án tưởng như thuận lợi ở giai đoạn mẫu thử, nhưng khi bước vào lô nhỏ thì bắt đầu phát sinh xếp hàng chờ, tồn đọng hậu xử lý, tỷ lệ sửa lại tăng, kiểm đếm đóng gói rối loạn. Nguyên nhân gốc không phải do năng lực thiết bị không đủ, mà là thiếu một phương pháp kiểm soát nhịp độ từ tách đơn đến tổng kết giao hàng.
Blueprint3D chú trọng hơn vào quản lý toàn vòng đời từ bản vẽ, thiết kế, chế tạo đến bàn giao thành phẩm. Với đơn hàng lô nhỏ, nền tảng không nên chỉ ghi nhận “đã in xong”, mà còn phải ghi lại phiên bản đã chốt quy trình, mã lô, kích thước quan trọng, trạng thái hậu xử lý và lô xuất hàng. Chỉ khi các thông tin này được liên kết thành một vòng kín, khách hàng mới có thể nhận được trải nghiệm giao hàng ổn định.
1. Tách đơn hàng: Biến “số lượng” thành các đơn vị sản xuất có thể quản lý
Bước đầu tiên của sản xuất lô nhỏ không phải là xếp máy ngay, mà là chia đơn hàng thành nhiều đơn vị sản xuất. Nên tách theo sáu chiều: vật liệu, công nghệ, màu sắc, hậu xử lý, cấp độ chính xác và thời điểm giao hàng. Ví dụ, cùng một khách hàng gửi 80 chi tiết kết cấu, trong đó 50 chi tiết là SLS nylon PA12 màu trắng tự nhiên, 20 chi tiết cần nhuộm đen, 10 chi tiết cần sơn phủ; như vậy không thể xem là một đơn hàng 80 chi tiết đơn giản, mà phải tách thành ít nhất ba luồng sản xuất.
Mỗi đơn vị sản xuất đều cần thiết lập số phiên bản quy trình. Số phiên bản bao gồm tệp mô hình, hướng đặt, chiều dày lớp, giới hạn độ đặc hoặc độ dày thành, hướng dẫn hậu xử lý và tiêu chuẩn kiểm tra. Nếu khách hàng thay đổi lỗ hoặc yêu cầu bề mặt trong quá trình sản xuất, cần chốt phiên bản cũ và tạo phiên bản mới để tránh việc các chi tiết trong cùng một lô bị trộn lẫn tiêu chuẩn khác nhau.
2. Tính nhịp độ: Dùng công đoạn nghẽn để quyết định cam kết giao hàng
Chu kỳ giao hàng của sản xuất in 3D lô nhỏ thường do công đoạn nghẽn quyết định. Với dự án SLA, nút thắt có thể nằm ở rửa, đông cứng lần hai và sơn phủ; với SLS, nút thắt thường là làm nguội, làm sạch bột và nhuộm màu; còn với SLM kim loại, thường bị ảnh hưởng bởi xử lý nhiệt, cắt dây, phun cát và kiểm tra kích thước. Nếu chỉ báo giá theo thời gian in, thời điểm giao thực tế thường sẽ quá lạc quan.
Nên xây dựng bảng nhịp độ tiêu chuẩn theo công thức “thời gian in + thời gian làm nguội/đông cứng + thời gian hậu xử lý + thời gian kiểm tra chất lượng + thời gian đóng gói”. Ví dụ, một lô chi tiết PA12 cần 14 giờ in, 8 giờ làm nguội, 2 giờ làm sạch bột, 6 giờ nhuộm và sấy, 3 giờ kiểm tra mẫu và đóng gói thì chu kỳ kiểm soát tối thiểu không phải 14 giờ, mà là trên 33 giờ. Nếu cùng một thiết bị phải xếp nhiều lô đơn hàng, còn phải cộng thêm thời gian đổi bột, vệ sinh và vùng đệm cho sự cố.
3. Phương pháp lập lịch: Lô nhỏ không phải cứ xong sớm là đưa lên máy ngay
Lập lịch hợp lý phải cân bằng giữa mức sử dụng thiết bị và rủi ro giao hàng. Với công nghệ bed bột, nên gom các chi tiết cùng vật liệu, cùng màu và có chiều cao tương đương vào cùng một gói xây dựng để nâng tỷ lệ tận dụng buồng in và giảm chuyển đổi hậu xử lý. Với SLA hoặc DLP, nên sắp xếp theo loại nhựa, yêu cầu độ chính xác và tải của bể rửa để tránh đổi vật liệu liên tục gây nhiễm bẩn hoặc kéo dài thời gian làm sạch.
Khi lập lịch có thể đặt ba mức ưu tiên: mức một là đơn hàng đã xác nhận ngày giao và đã chốt hồ sơ; mức hai là đơn đang chờ khách xác nhận nhưng vật liệu đã chuẩn bị; mức ba là dự án còn đang điều chỉnh thiết kế. Các dự án chưa chốt không nên chiếm các khung thời gian thiết bị quan trọng, nếu không rất dễ phát sinh chen đơn và làm lại do khách sửa bản vẽ.
4. Bảng theo dõi bán thành phẩm: Để mỗi sản phẩm có trạng thái chứ không chỉ có kết quả
Đơn hàng lô nhỏ cần một bảng theo dõi trực quan. Nên có tối thiểu các trạng thái sau: kiểm tra tệp, xác nhận báo giá, lập trình quy trình, đang in, làm nguội/đông cứng, tháo đỡ/làm sạch bột, xử lý bề mặt, kiểm tra kích thước, chờ đóng gói, đã xuất hàng. Mỗi trạng thái cần ghi người phụ trách, thời điểm bắt đầu và ghi chú bất thường. Với đơn hàng gồm nhiều chi tiết, còn phải ghi số lượng đã hoàn thành, số lượng cần sửa lại và số lượng đang chờ khách xác nhận.
Ví dụ, một lô 60 vỏ sản phẩm sau khi tháo đỡ phát hiện 6 chi tiết bị trắng vùng ngàm, nếu bảng chỉ ghi “đã hoàn thành hậu xử lý”, vấn đề sẽ chỉ lộ ra ở khâu kiểm cuối hoặc khi khách nhận hàng. Nếu trạng thái được tách đến mức “bất thường tháo đỡ chờ đánh giá”, kỹ sư có thể kịp thời xác định đó là do điểm đỡ quá dày, đông cứng chưa đủ hay thành kết cấu quá mỏng, rồi quyết định in lại hoặc sửa cục bộ.
5. Điểm chất lượng: Đặt lấy mẫu kiểm tra đúng chỗ có rủi ro
Lô nhỏ không cần kiểm tra phức tạp cho từng chi tiết, nhưng phải đặt điểm chất lượng ở những nơi có rủi ro cao. Nên có kiểm tra mẫu đầu tiên cho ngoại quan, kích thước quan trọng, quan hệ lắp ráp và xác nhận vật liệu/màu sắc; kiểm tra lấy mẫu trong quá trình để theo dõi độ đồng nhất của lô; kiểm tra mẫu cuối để đánh giá độ trôi của thiết bị hoặc sai lệch hậu xử lý. Với chi tiết chức năng, các hạng mục như đường kính lỗ quan trọng, ngàm cài, vị trí insert ren, độ phẳng bề mặt làm kín cần được đưa vào danh sách kiểm tra.
Tỷ lệ lấy mẫu có thể quyết định theo mức rủi ro. Chi tiết trưng bày thông thường có thể lấy mẫu 10%-20%; chi tiết chức năng lắp ráp nên xác nhận 100% ở mẫu đầu tiên rồi lấy mẫu 20%-30%; các dự án y tế, hàng không hoặc đồ gá giá trị cao cần tuân thủ nghiêm ngặt theo thỏa thuận chất lượng của khách hàng. Nền tảng Blueprint3D có thể tích lũy các điểm này thành mẫu dự án, giảm chi phí trao đổi lại từ đầu cho mỗi lần.
6. Tổng kết sau giao hàng: Để lô sau ổn định hơn lô trước
Sau khi hoàn thành mỗi đơn hàng lô nhỏ, cần ít nhất tổng kết ba chỉ số: chênh lệch giữa chu kỳ kế hoạch và chu kỳ thực tế, tỷ lệ sửa lại/in lại, và các vấn đề phản hồi từ khách hàng. Nếu chu kỳ thực tế dài hơn kế hoạch trên 20%, cần truy nguyên do chờ thiết bị, tồn đọng hậu xử lý, khách xác nhận chậm hay lỗi logistics. Nếu lỗi sửa lại tập trung ở cùng một nhóm kết cấu, cần quay lại hướng dẫn thiết kế để cập nhật khuyến nghị về độ dày thành, vị trí đỡ hoặc khe hở lắp ráp.
Giá trị của việc tổng kết là biến kinh nghiệm một dự án thành quy tắc có thể tái sử dụng. Ví dụ: “Khi sản xuất lô nhỏ ngàm cài thành mỏng bằng PA12, bán kính bo ở chân ngàm nên không nhỏ hơn 0,8 mm, và trước khi nhuộm cần kiểm tra khả năng hồi đàn hồi.” Những kinh nghiệm như vậy hữu ích hơn nhiều so với lời nhắc chung chung kiểu “chú ý độ bền”.
Kết luận
Điểm then chốt của quản lý sản xuất in 3D lô nhỏ là liên kết tách đơn hàng, chốt quy trình, nhịp độ công đoạn nghẽn, mức ưu tiên lập lịch, trạng thái bán thành phẩm, điểm chất lượng và tổng kết sau giao hàng. Giá trị của Blueprint3D không chỉ là hoàn thành bản in, mà là giúp khách hàng biến bản thiết kế thành sản phẩm thực tế có thể giao được, truy xuất được và tái lặp được một cách ổn định.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.