
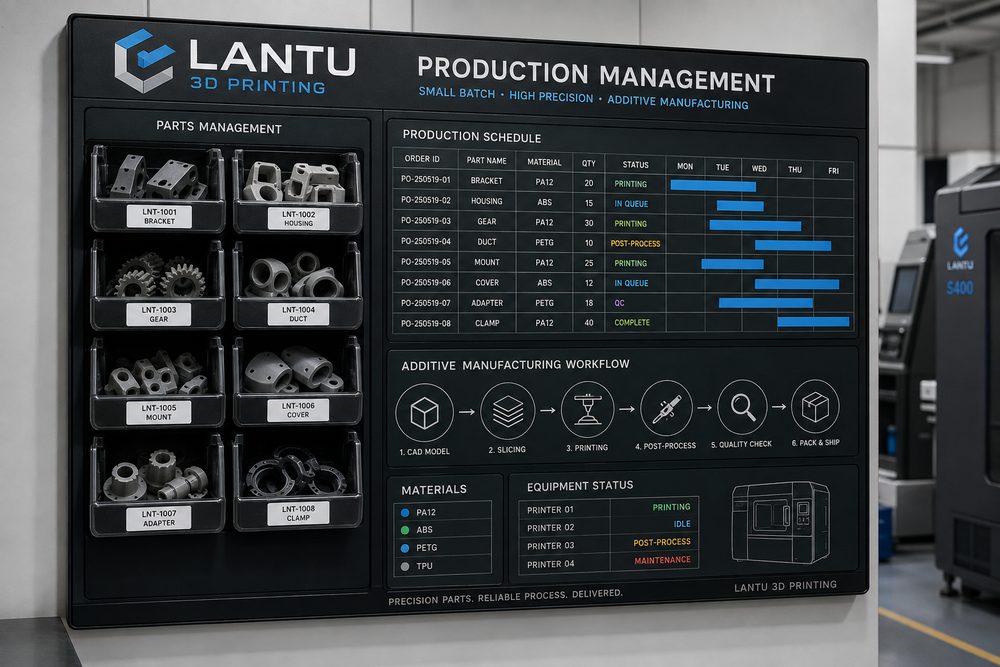
Pengenalan: Mengapa pesanan kecil lebih mencabar daripada prototaip satu unit
Dalam perkhidmatan pencetakan 3D, matlamat utama bagi prototaip satu unit biasanya ialah mengesahkan struktur, rupa atau hubungan pemasangan; manakala pengeluaran kecil perlu mengekalkan konsistensi dimensi, kestabilan penghantaran dan kawalan kos merentasi puluhan hingga ratusan unit. Banyak projek kelihatan lancar pada peringkat sampel, tetapi sebaik sahaja masuk ke pengeluaran kecil, timbul masalah seperti menunggu giliran, longgokan proses pasca, kadar kerja semula meningkat, dan kekeliruan ketika pembungkusan serta pengiraan. Punca asasnya bukan kekurangan keupayaan mesin, tetapi ketiadaan kaedah kawalan rentak dari pecahan pesanan hingga semakan selepas penghantaran.
Blueprint3D lebih menekankan pengurusan kitar hayat penuh daripada reka bentuk, pembuatan hingga penghantaran fizikal. Bagi pesanan kecil, platform tidak seharusnya hanya merekodkan "pencetakan selesai", tetapi juga perlu merekodkan versi proses yang dibekukan, nombor kelompok, dimensi utama, status pasca pemprosesan dan kelompok penghantaran. Hanya apabila maklumat ini disambungkan dalam satu gelung tertutup, pelanggan dapat menikmati pengalaman penghantaran yang stabil.
I. Pecahan pesanan: pecahkan “kuantiti” kepada unit pengeluaran yang boleh diurus
Langkah pertama dalam pengeluaran kecil bukanlah terus menjadualkan mesin, tetapi memecahkan pesanan kepada beberapa unit pengeluaran. Disyorkan untuk memisahkan berdasarkan enam dimensi: bahan, proses, warna, pasca pemprosesan, tahap ketepatan dan masa penghantaran. Contohnya, jika pelanggan menyerahkan 80 komponen struktur, 50 daripadanya ialah SLS nilon PA12 warna putih semula jadi, 20 perlu diwarnakan hitam, dan 10 perlu disembur cat; ini tidak patut dianggap sebagai satu pesanan 80 unit yang ringkas, tetapi harus dipecahkan kepada sekurang-kurangnya tiga laluan pengeluaran.
Setiap unit pengeluaran perlu mempunyai nombor versi proses. Nombor versi ini merangkumi fail model, arah penyusunan, ketebalan lapisan, had infill atau ketebalan dinding, arahan pasca pemprosesan dan piawaian pemeriksaan. Jika pelanggan mengubah kedudukan lubang atau keperluan permukaan semasa pengeluaran, versi lama perlu dibekukan dan versi baharu diwujudkan bagi mengelakkan campuran komponen dengan standard berbeza dalam kelompok yang sama.
II. Pengiraan rentak: gunakan proses bottleneck untuk menentukan janji penghantaran
Tempoh penghantaran bagi pengeluaran kecil cetakan 3D biasanya ditentukan oleh proses bottleneck. Projek SLA mungkin tersekat pada pencucian, pengawetan kedua dan pengecatan; projek SLS mungkin tersekat pada penyejukan, pembersihan serbuk dan pewarnaan; manakala projek logam SLM lazimnya dipengaruhi oleh rawatan haba, pemotongan wayar, letupan pasir dan pemeriksaan dimensi. Jika harga hanya berdasarkan masa cetakan, penghantaran sebenar biasanya akan terlalu optimistik.
Disyorkan untuk membina jadual rentak standard yang merangkumi "masa cetakan + masa penyejukan/pengawetan + masa pasca pemprosesan + masa QC + masa pembungkusan". Sebagai contoh, satu kelompok komponen PA12 memerlukan 14 jam untuk dicetak, 8 jam untuk disejukkan, 2 jam untuk membersihkan serbuk, 6 jam untuk pewarnaan dan pengeringan, serta 3 jam untuk pemeriksaan sampel dan pembungkusan; maka tempoh minimum yang boleh dikawal bukan 14 jam, tetapi lebih daripada 33 jam. Jika beberapa kelompok pesanan dimasukkan ke dalam mesin yang sama, ruang untuk pertukaran serbuk, pembersihan dan penimbal luar biasa juga perlu ditambah.
III. Kaedah penjadualan: pengeluaran kecil bukan bermaksud semakin awal dimasukkan ke mesin semakin baik
Penjadualan yang munasabah perlu mengimbangi penggunaan peralatan dan risiko penghantaran. Bagi proses katil serbuk, cuba gabungkan komponen dengan bahan yang sama, warna yang sama dan ketinggian yang hampir sama dalam satu binaan bagi meningkatkan kadar penggunaan ruang dan mengurangkan pertukaran pasca pemprosesan. Bagi SLA atau DLP, jadualkan mengikut jenis resin, keperluan ketepatan dan beban tangki pencucian untuk mengelakkan pertukaran bahan yang kerap sehingga menyebabkan pencemaran atau menambah masa pencucian.
Semasa menjanadual, tiga tahap keutamaan boleh ditetapkan: tahap satu ialah pesanan dengan tarikh penghantaran yang telah disahkan dan dokumen yang dibekukan; tahap dua ialah pesanan yang menunggu pengesahan pelanggan tetapi bahan sudah disediakan; tahap tiga ialah projek yang masih dalam pelarasan reka bentuk. Projek yang belum dibekukan tidak seharusnya mengambil slot masa peralatan kritikal, jika tidak, perubahan lukisan oleh pelanggan mudah menyebabkan pesanan diselit masuk dan kerja semula.
IV. Papan kerja dalam proses: pastikan setiap produk mempunyai status, bukan sekadar hasil
Pesanan kecil memerlukan papan visual. Adalah disyorkan supaya status sekurang-kurangnya merangkumi: semakan fail, pengesahan sebut harga, pengaturcaraan proses, sedang dicetak, penyejukan/pengawetan, penanggalan sokongan/pembersihan serbuk, rawatan permukaan, pemeriksaan dimensi, menunggu pembungkusan dan telah dihantar. Setiap status perlu merekodkan orang yang bertanggungjawab, masa mula dan catatan luar biasa. Bagi pesanan yang mengandungi beberapa komponen, kuantiti yang telah siap, kuantiti yang perlu dibaiki semula dan kuantiti yang masih menunggu pengesahan pelanggan juga perlu direkodkan.
Sebagai contoh, jika dalam satu kelompok 60 unit sarung, selepas penanggalan sokongan didapati 6 unit mengalami pemutihan pada bahagian klip, masalah ini akan muncul hanya pada pemeriksaan akhir atau apabila pelanggan menerima barang jika papan status hanya menunjukkan "pasca pemprosesan selesai". Jika status diperincikan hingga kepada "anomali penanggalan sokongan menunggu penilaian", jurutera boleh segera menilai sama ada titik sokongan terlalu tebal, pengawetan tidak mencukupi, atau dinding struktur terlalu nipis, lalu memutuskan sama ada perlu cetak semula atau melakukan pembaikan setempat.
V. Titik kualiti: letakkan pensampelan pada titik risiko utama
Pengeluaran kecil tidak memerlukan pemeriksaan kompleks pada setiap unit, tetapi titik kualiti mesti ditetapkan di kawasan berisiko tinggi. Disyorkan supaya pemeriksaan unit pertama merangkumi rupa, dimensi kritikal, hubungan pemasangan serta pengesahan bahan/warna; pensampelan semasa proses memberi tumpuan kepada konsistensi kelompok; manakala pemeriksaan unit terakhir digunakan untuk menilai perubahan mesin atau sisihan pasca pemprosesan. Bagi komponen berfungsi, diameter lubang kritikal, klip, kedudukan sisipan benang, dan kerataan permukaan pengedap perlu dimasukkan ke dalam senarai pemeriksaan.
Peratusan pensampelan boleh ditentukan mengikut risiko. Komponen paparan biasa boleh disampel pada kadar 10% hingga 20%; komponen fungsi pemasangan disyorkan untuk pengesahan 100% pada unit pertama, kemudian pensampelan 20% hingga 30%; projek perubatan, aeroangkasa atau perkakas bernilai tinggi pula perlu mengikut perjanjian kualiti pelanggan dengan rekod yang lebih ketat. Platform Blueprint3D boleh menyimpan titik-titik ini sebagai templat projek, sekali gus mengurangkan kos komunikasi semula bagi setiap pesanan baharu.
VI. Semakan selepas penghantaran: jadikan kelompok seterusnya lebih stabil daripada kelompok sebelumnya
Selepas setiap pesanan pengeluaran kecil selesai, sekurang-kurangnya tiga indikator perlu disemak: perbezaan antara tempoh yang dirancang dan tempoh sebenar, kadar kerja semula/cetak semula, serta maklum balas pelanggan. Jika tempoh sebenar melebihi tempoh dirancang lebih daripada 20%, puncanya perlu dijejaki sama ada menunggu mesin, proses pasca yang bertimbun, kelewatan pengesahan pelanggan atau masalah logistik. Jika kerja semula tertumpu pada struktur yang sama, kembali ke panduan reka bentuk untuk mengemas kini cadangan ketebalan dinding, sokongan atau kelegaan pemasangan.
Nilai semakan terletak pada menukar pengalaman satu projek kepada peraturan yang boleh diguna semula. Sebagai contoh, "ketika menghasilkan klip dinding nipis PA12 dalam pengeluaran kecil, jejari fillet pada akar klip disyorkan tidak kurang daripada 0.8mm, dan keadaan pemulihan elastik perlu diperiksa sebelum pewarnaan". Pengalaman seperti ini lebih berguna untuk projek seterusnya berbanding nasihat umum seperti "beri perhatian kepada kekuatan".
Kesimpulan
Kunci kepada pengurusan pengeluaran cetakan 3D berskala kecil ialah menghubungkan pecahan pesanan, pembekuan proses, rentak bottleneck, keutamaan penjadualan, status kerja dalam proses, titik kualiti dan semakan selepas penghantaran. Nilai Blueprint3D bukan sekadar menyiapkan cetakan, tetapi membantu pelanggan menukar pelan reka bentuk menjadi produk fizikal yang stabil untuk dihantar, boleh dikesan dan boleh digandakan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.