
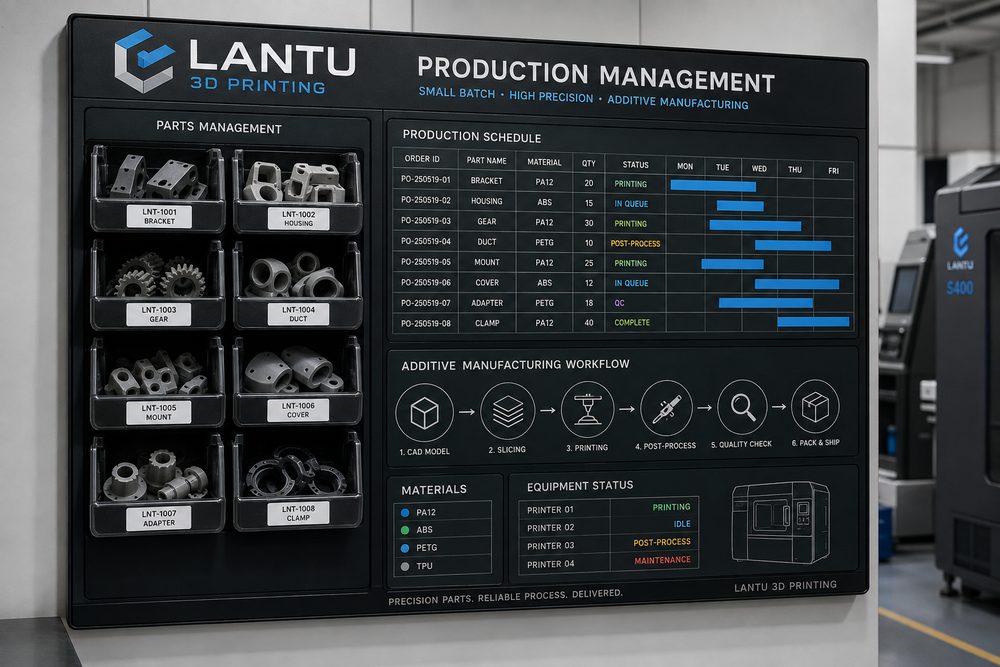
Introducción: por qué los pedidos de lotes pequeños exigen más gestión que una sola pieza de prototipado
En los servicios de impresión 3D, el objetivo principal de una pieza de prototipo suele ser validar la estructura, la apariencia o la relación de ensamblaje; en cambio, la producción de lotes pequeños debe mantener la consistencia dimensional, la estabilidad de la entrega y un coste controlable entre decenas y cientos de piezas. Muchos proyectos parecen avanzar sin problemas en la etapa de muestra, pero al entrar en producción de lote aparecen colas de espera, acumulación en posprocesado, aumento de retrabajos y desorden en el conteo y embalaje. La causa raíz no es una capacidad insuficiente de los equipos, sino la falta de un método de control del ritmo desde el desglose del pedido hasta la revisión final de la entrega.
Blueprint3D pone especial énfasis en la gestión del ciclo de vida completo, desde el diseño y la fabricación hasta la entrega del producto físico. Para los pedidos de lotes pequeños, la plataforma no debería limitarse a registrar "impresión completada"; también debe guardar la versión congelada del proceso, el número de lote, las dimensiones clave, el estado del posprocesado y el lote de envío. Solo cuando esta información se conecta en un circuito cerrado, el cliente puede obtener una experiencia de entrega estable.
1. Desglose del pedido: convertir la "cantidad" en unidades de producción gestionables
El primer paso de la producción de lotes pequeños no es asignar máquinas de inmediato, sino dividir el pedido en varias unidades de producción. Se recomienda segmentar según seis dimensiones: material, proceso, color, posprocesado, nivel de precisión y plazo de entrega. Por ejemplo, si un mismo cliente solicita 80 piezas estructurales, de las cuales 50 son de nylon PA12 natural para SLS, 20 requieren teñido en negro y 10 necesitan pintura, no debe considerarse un pedido simple de 80 piezas, sino al menos tres rutas de producción distintas.
Cada unidad de producción debe tener un número de versión del proceso. Ese número incluye el archivo del modelo, la orientación de colocación, el espesor de capa, las restricciones de relleno o espesor de pared, las instrucciones de posprocesado y los criterios de inspección. Si el cliente modifica en medio de la producción la posición de un agujero o los requisitos de la superficie, debe congelarse la versión anterior y crearse una nueva para evitar que piezas con normas distintas se mezclen en el mismo lote.
2. Cálculo del ritmo: usar la operación cuello de botella para definir el compromiso de entrega
El plazo de entrega de un lote pequeño de impresión 3D suele estar determinado por la operación cuello de botella. En proyectos SLA, el cuello de botella puede estar en la limpieza, el curado secundario y la pintura; en proyectos SLS, puede estar en el enfriamiento, la eliminación de polvo y el teñido; en proyectos metálicos SLM, suelen influir el tratamiento térmico, el corte por hilo, el granallado y la inspección dimensional. Si solo se presupone el tiempo de impresión, la entrega real suele resultar demasiado optimista.
Se recomienda establecer una tabla estándar de ritmo que incluya "tiempo de impresión + tiempo de enfriamiento/curado + tiempo de posprocesado + tiempo de control de calidad + tiempo de embalaje". Por ejemplo, si un lote de piezas de PA12 tarda 14 horas en imprimirse, 8 horas en enfriarse, 2 horas en eliminar el polvo, 6 horas en teñirse y secarse, y 3 horas en muestreo y embalaje, el ciclo mínimo controlable no es de 14 horas, sino de más de 33 horas. Si se programan varios pedidos en el mismo equipo, también habrá que añadir tiempo de cambio de polvo, limpieza y margen para incidencias.
3. Método de planificación: en lotes pequeños, no siempre es mejor entrar antes en máquina
Una planificación adecuada debe equilibrar la utilización de los equipos y el riesgo de entrega. En procesos de lecho de polvo, conviene combinar piezas del mismo material, mismo color y alturas similares en una misma construcción para mejorar la ocupación de la cámara y reducir los cambios en posprocesado. En SLA o DLP, lo ideal es organizar por tipo de resina, requisito de precisión y carga de la cubeta de limpieza para evitar cambios frecuentes de material que provoquen contaminación o aumenten el tiempo de lavado.
Durante la planificación se pueden establecer tres niveles de prioridad: nivel uno para pedidos con fecha de entrega confirmada y documentación congelada; nivel dos para pedidos a la espera de confirmación del cliente pero con materiales ya preparados; y nivel tres para proyectos aún en ajuste de diseño. Los proyectos sin versión congelada no deberían ocupar tiempos críticos de equipo, ya que un cambio de diseño del cliente puede provocar inserciones urgentes y retrabajos.
4. Tablero de trabajo en curso: que cada producto tenga un estado, no solo un resultado
Los pedidos de lotes pequeños necesitan un tablero visual. Se recomienda que los estados incluyan al menos: revisión de archivos, confirmación de cotización, programación del proceso, impresión en curso, enfriamiento/curado, retirada de soportes/eliminación de polvo, tratamiento superficial, inspección dimensional, pendiente de embalaje y enviado. Cada estado debe registrar al responsable, la hora de inicio y las observaciones de incidencias. Para pedidos con varias piezas, también debe registrarse la cantidad completada, la cantidad pendiente de retrabajo y la cantidad pendiente de confirmación por parte del cliente.
Por ejemplo, si en un lote de 60 carcasas, después de retirar los soportes, 6 piezas presentan blanqueamiento en la zona del clip, y el tablero solo muestra "posprocesado completado", el problema no se detectará hasta la inspección final o la recepción por parte del cliente. Si el estado se desglosa hasta "anomalía en retirada de soportes pendiente de evaluación", el equipo de ingeniería puede determinar a tiempo si el problema se debe a un punto de soporte demasiado grueso, un curado insuficiente o una pared estructural demasiado delgada, y decidir si reimprimir o corregir localmente.
5. Puntos de calidad: colocar el muestreo en los riesgos críticos
En lotes pequeños no hace falta realizar una inspección compleja en cada pieza, pero sí hay que establecer puntos de calidad en las zonas de mayor riesgo. Se recomienda que la primera pieza incluya inspección de apariencia, dimensiones clave, relación de ensamblaje y confirmación de material/color; que el muestreo en proceso se centre en la consistencia del lote; y que la última pieza sirva para detectar deriva del equipo o desviaciones del posprocesado. En piezas funcionales, deben incluirse en la lista de inspección diámetros críticos, clips, posición de insertos roscados y planitud de superficies de sellado, entre otros.
El porcentaje de muestreo puede definirse según el riesgo. Las piezas decorativas normales pueden inspeccionarse con un 10%-20%; las piezas funcionales de ensamblaje deberían tener una primera pieza confirmada al 100% y luego un muestreo del 20%-30%; y los proyectos médicos, aeronáuticos o de utillaje de alto valor deben seguir registros más estrictos conforme al acuerdo de calidad del cliente. La plataforma de Blueprint3D puede convertir estos puntos en plantillas de proyecto, reduciendo el coste de volver a comunicar todo desde cero en cada pedido.
6. Revisión de la entrega: hacer que el siguiente lote sea más estable que el anterior
Cuando finaliza cada pedido de lote pequeño, al menos deben revisarse tres indicadores: la diferencia entre el ciclo planificado y el real, la tasa de retrabajo/reimpresión y los problemas reportados por el cliente. Si el ciclo real supera en más de un 20% al planificado, debe investigarse si la causa fue la espera de equipo, la acumulación de posprocesado, el retraso en la confirmación del cliente o un problema logístico. Si los retrabajos se concentran en estructuras similares, hay que volver a la guía de diseño y actualizar las recomendaciones sobre espesor de pared, soportes o tolerancias de ensamblaje.
El valor de la revisión está en transformar la experiencia de un proyecto en una regla reutilizable. Por ejemplo, "al producir clips de pared delgada en PA12 en lotes pequeños, se recomienda que el radio en la base del clip no sea inferior a 0,8 mm, y antes del teñido debe comprobarse la recuperación elástica". Este tipo de experiencia guía mucho mejor los proyectos posteriores que una indicación genérica como "tener cuidado con la resistencia".
Conclusión
La clave de la gestión de producción de impresión 3D en lotes pequeños es conectar el desglose del pedido, la congelación del proceso, el ritmo del cuello de botella, la prioridad de planificación, el estado del trabajo en curso, los puntos de calidad y la revisión de la entrega. El valor de Blueprint3D no consiste solo en completar la impresión, sino en ayudar al cliente a transformar de forma estable un diseño en un producto físico entregable, trazable y reproducible.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.