
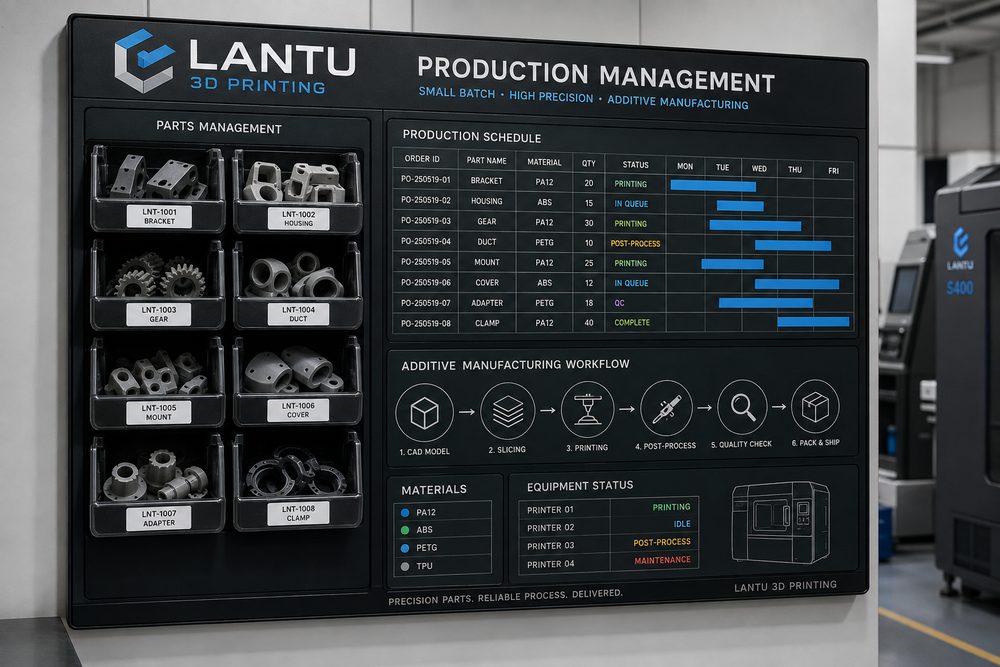
Introduction : pourquoi une commande en petite série exige plus de gestion qu’une pièce unitaire
Dans les services d’impression 3D, le prototypage d’une seule pièce vise généralement à valider la structure, l’apparence ou l’assemblage ; la production en petite série, en revanche, doit maintenir une cohérence dimensionnelle, une stabilité de livraison et des coûts maîtrisés sur des volumes allant de quelques dizaines à quelques centaines de pièces. De nombreux projets semblent se dérouler sans accroc au stade de l’échantillon, puis rencontrent dès la petite série des files d’attente, une accumulation des opérations de post-traitement, une hausse des retouches et un comptage d’emballage confus. La cause n’est pas un manque de capacité machine, mais l’absence d’une méthode de contrôle du rythme allant du découpage de la commande jusqu’au retour d’expérience de livraison.
Blueprint3D insiste davantage sur la gestion du cycle de vie complet, de la conception à la fabrication puis à la livraison de l’objet réel. Pour une commande en petite série, la plateforme ne devrait pas seulement enregistrer « impression terminée », mais aussi le numéro de version du procédé, le numéro de lot, les dimensions clés, l’état du post-traitement et le lot d’expédition. Ce n’est qu’en reliant ces informations dans une boucle complète que l’on peut offrir au client une expérience de livraison stable.
1. Découpage de la commande : transformer le « volume » en unités de production gérables
La première étape de la production en petite série n’est pas de lancer immédiatement la planification machine, mais de découper la commande en plusieurs unités de production. Il est recommandé de segmenter selon six dimensions : matériau, procédé, couleur, post-traitement, niveau de précision et délai de livraison. Par exemple, si un client soumet 80 pièces structurelles, dont 50 en PA12 nylon SLS blanc naturel, 20 à teindre en noir et 10 à peindre, il ne faut pas considérer cela comme une simple commande de 80 pièces, mais plutôt comme au moins trois flux de production distincts.
Chaque unité de production doit disposer d’un numéro de version de procédé. Ce numéro inclut le fichier du modèle, l’orientation de placement, l’épaisseur de couche, les contraintes de remplissage ou d’épaisseur de paroi, les instructions de post-traitement et les critères d’inspection. Si le client modifie en cours de production la position d’un trou ou l’exigence de surface, il faut geler l’ancienne version et créer une nouvelle version afin d’éviter que des pièces conformes à des standards différents ne se retrouvent mélangées dans un même lot.
2. Calcul du rythme : utiliser l’opération goulot pour fixer l’engagement de livraison
Le délai de livraison d’une petite série en impression 3D est généralement déterminé par l’opération goulot. Dans un projet SLA, le goulot peut se situer au lavage, au post-durcissement et à la peinture ; dans un projet SLS, il peut être lié au refroidissement, au dépoudrage et à la teinture ; dans un projet métal SLM, il est souvent influencé par le traitement thermique, l’électroérosion à fil, le grenaillage et le contrôle dimensionnel. Si l’on ne chiffre que le temps d’impression, le délai réel risque d’être trop optimiste.
Il est conseillé d’établir un tableau standard de rythme comprenant « temps d’impression + temps de refroidissement/durcissement + temps de post-traitement + temps de contrôle qualité + temps d’emballage ». Par exemple, si un lot de pièces en PA12 nécessite 14 heures d’impression, 8 heures de refroidissement, 2 heures de dépoudrage, 6 heures de teinture et de séchage, puis 3 heures d’échantillonnage et d’emballage, le cycle minimal maîtrisable n’est pas de 14 heures, mais de plus de 33 heures. Si plusieurs commandes sont planifiées sur la même machine, il faut encore ajouter les changements de poudre, le nettoyage et une marge pour les anomalies.
3. Méthode de planification : en petite série, plus tôt n’est pas forcément mieux
Une planification pertinente doit concilier taux d’utilisation des équipements et risque de livraison. Pour les procédés sur lit de poudre, il faut autant que possible regrouper dans une même construction les pièces de même matériau, de même couleur et de hauteur proche afin d’améliorer le taux de remplissage du volume et de réduire les changements en post-traitement. Pour les procédés SLA ou DLP, il convient d’organiser la production selon le type de résine, le niveau de précision et la charge des bacs de nettoyage afin d’éviter des changements fréquents de matière qui entraîneraient contamination ou temps de nettoyage supplémentaires.
Lors de la planification, on peut définir trois niveaux de priorité : le niveau 1 pour les commandes dont la date de livraison est confirmée et les données gelées ; le niveau 2 pour les commandes en attente de validation client mais dont le matériau est déjà préparé ; le niveau 3 pour les projets encore en phase d’ajustement de conception. Les projets non gelés ne devraient pas monopoliser les créneaux des machines critiques, faute de quoi des changements de fichiers clients pourraient provoquer des insertions imprévues et des reprises.
4. Tableau des encours : donner un état à chaque pièce, pas seulement un résultat
Les commandes en petite série nécessitent un tableau de suivi visuel. Les statuts recommandés sont au minimum : contrôle des fichiers, validation du devis, programmation du procédé, impression en cours, refroidissement/durcissement, retrait des supports/dépoudrage, traitement de surface, contrôle dimensionnel, attente d’expédition et expédié. Chaque statut doit enregistrer le responsable, l’heure de début et les remarques sur les anomalies. Pour une commande contenant plusieurs pièces, il faut également indiquer le nombre de pièces terminées, le nombre de pièces à retoucher et le nombre de pièces en attente de validation client.
Par exemple, si 60 carters présentent après retrait des supports 6 pièces avec blanchiment dans la zone de verrouillage, un tableau qui n’affiche que « post-traitement terminé » ne révélera le problème qu’au contrôle final ou à la réception par le client. Si le statut est détaillé jusqu’à « anomalie de retrait des supports à évaluer », les ingénieurs peuvent déterminer rapidement s’il s’agit d’un point d’appui trop épais, d’un durcissement insuffisant ou d’une paroi structurelle trop mince, puis décider de réimprimer ou de corriger localement.
5. Points de contrôle qualité : placer l’échantillonnage aux endroits les plus risqués
En petite série, il n’est pas nécessaire de réaliser des tests complexes sur chaque pièce, mais il est indispensable de prévoir des points de contrôle aux endroits les plus risqués. Il est recommandé que le contrôle du premier article inclue l’apparence, les dimensions clés, l’assemblage et la confirmation du matériau ou de la couleur ; que l’échantillonnage en cours de production surveille l’homogénéité du lot ; et que le contrôle de la dernière pièce permette de détecter une dérive machine ou un écart de post-traitement. Pour les pièces fonctionnelles, le diamètre des trous critiques, les clips, la position des inserts filetés et la planéité des surfaces d’étanchéité doivent figurer dans la liste de contrôle.
Le taux d’échantillonnage peut être déterminé en fonction du risque. Les pièces d’exposition ordinaires peuvent être contrôlées à 10 % - 20 % ; les pièces fonctionnelles à assembler devraient, après validation du premier article à 100 %, être échantillonnées à 20 % - 30 % ; les projets médicaux, aéronautiques ou d’outillage à forte valeur doivent quant à eux suivre des protocoles plus stricts conformément à l’accord qualité du client. La plateforme Blueprint3D peut capitaliser ces points de contrôle sous forme de modèles de projet afin de réduire le coût des échanges répétés à chaque commande.
6. Retour d’expérience de livraison : faire en sorte que le lot suivant soit plus stable que le précédent
À la fin de chaque commande en petite série, il faut au minimum analyser trois indicateurs : l’écart entre le cycle prévu et le cycle réel, le taux de retouche ou de réimpression, et les retours clients. Si le cycle réel dépasse le plan de plus de 20 %, il convient de rechercher s’il s’agit d’attente machine, d’un encombrement du post-traitement, d’un retard de validation client ou d’un problème logistique. Si les retouches se concentrent sur la même famille de structures, il faut revenir au guide de conception pour mettre à jour les recommandations concernant l’épaisseur de paroi, les supports ou les jeux d’assemblage.
L’intérêt du retour d’expérience est de transformer l’expérience d’un projet en règles réutilisables. Par exemple, « lors de la production en petite série de clips à paroi mince en PA12, il est recommandé de prévoir un rayon d’au moins 0,8 mm à la base du clip et de vérifier la récupération élastique avant la teinture » est une règle bien plus utile qu’un simple rappel vague du type « attention à la résistance » pour guider les projets suivants.
Conclusion
La clé de la gestion de production en petite série pour l’impression 3D consiste à relier le découpage de la commande, le gel du procédé, le rythme du goulot, la priorité de planification, l’état des encours, les points de contrôle qualité et le retour d’expérience de livraison. La valeur de Blueprint3D ne réside pas seulement dans l’exécution de l’impression, mais dans sa capacité à aider les clients à transformer un plan de conception en produit physique livrable, traçable et reproductible.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.