
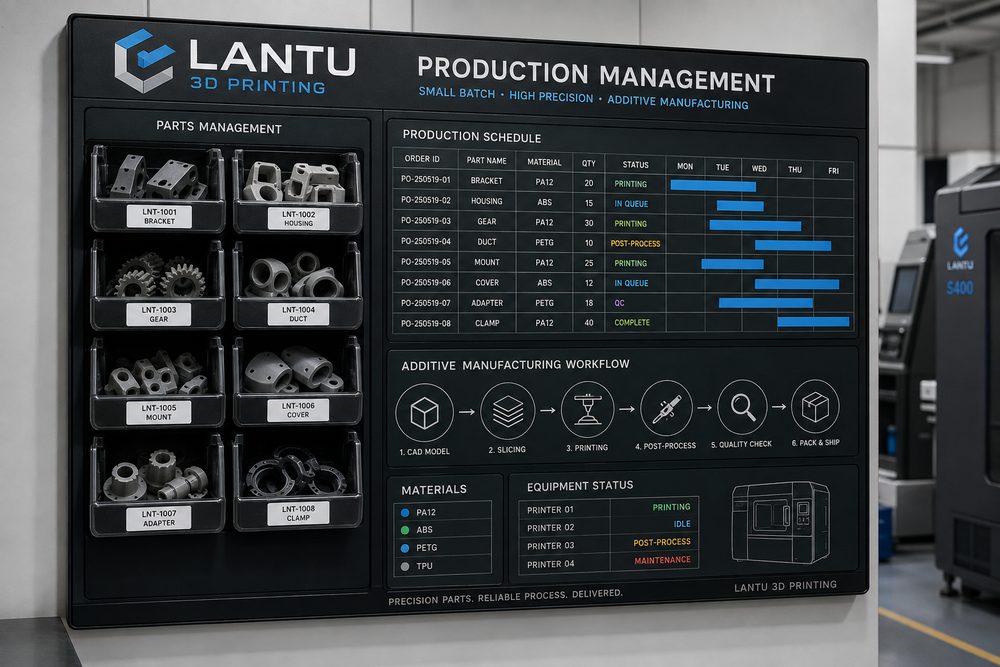
مقدمة: لماذا يكون الطلب على الدفعات الصغيرة أكثر صعوبة من طباعة قطعة واحدة
في خدمات الطباعة ثلاثية الأبعاد، يكون الهدف الأساسي من النموذج الأولي المنفرد عادةً التحقق من البنية أو المظهر أو علاقة التجميع؛ أما الإنتاج على دفعات صغيرة فيتطلب الحفاظ على ثبات الأبعاد، واستقرار التسليم، والتحكم في التكلفة عبر عشرات القطع إلى مئاتها. كثير من المشاريع تبدو سلسة في مرحلة العينة، ثم تواجه عند الانتقال إلى الدفعات الصغيرة مشاكل مثل انتظار الدور، وتكدس ما بعد المعالجة، وارتفاع نسبة إعادة العمل، والارتباك في العدّ والتعبئة. السبب الجذري ليس ضعف قدرة المعدات، بل غياب أسلوب للتحكم بإيقاع العمل من تفكيك الطلب حتى مراجعة التسليم.
تؤكد بلوبرنت ثلاثية الأبعاد أكثر على الإدارة الكاملة لدورة الحياة من المخطط والتصميم إلى التصنيع والتسليم الفعلي. وبالنسبة للطلبات صغيرة الحجم، لا ينبغي للمنصة أن تسجل فقط عبارة “اكتمل الطباعة”، بل يجب أن تسجل أيضًا إصدار تجميد العملية، ورقم الدفعة، والأبعاد الحرجة، وحالة ما بعد المعالجة، ودفعة الشحن. وعند ربط هذه المعلومات في حلقة مغلقة، يحصل العميل على تجربة تسليم أكثر استقرارًا.
أولًا: تفكيك الطلب — حوّل “الكمية” إلى وحدات إنتاج قابلة للإدارة
الخطوة الأولى في الإنتاج على دفعات صغيرة ليست تشغيل الآلة مباشرة، بل تقسيم الطلب إلى عدة وحدات إنتاج. يُنصح بالتقسيم وفق ستة أبعاد: المادة، والعملية، واللون، وما بعد المعالجة، ودرجة الدقة، وموعد التسليم. على سبيل المثال، إذا قدّم عميل واحد طلبًا لـ 80 قطعة من الأجزاء الهيكلية، منها 50 قطعة من نايلون SLS PA12 باللون الأبيض الطبيعي، و20 قطعة تحتاج إلى صبغ أسود، و10 قطع تحتاج إلى رش طلاء؛ فلا ينبغي اعتبارها طلبًا واحدًا بسيطًا من 80 قطعة، بل يجب تقسيمها إلى ثلاثة مسارات إنتاجية على الأقل.
يجب أن تحصل كل وحدة إنتاج على رقم إصدار للعملية. ويشمل هذا الرقم ملف النموذج، واتجاه الترتيب، وسُمك الطبقة، وقيود التعبئة أو سُمك الجدار، وتعليمات ما بعد المعالجة، ومعيار الفحص. وإذا عدّل العميل موضع ثقب أو متطلبًا سطحيًا أثناء الإنتاج، فيجب تجميد الإصدار القديم وإنشاء إصدار جديد، حتى لا تختلط قطع بمعايير مختلفة داخل الدفعة نفسها.
ثانيًا: حساب الإيقاع — دع العملية الأبطأ تحدد وعد التسليم
غالبًا ما تحدد العملية الأبطأ مدة التسليم في الطباعة ثلاثية الأبعاد على دفعات صغيرة. ففي مشاريع SLA قد تكون عنق الزجاجة في التنظيف، أو المعالجة الثانوية، أو الطلاء؛ وفي مشاريع SLS قد تكون في التبريد، وإزالة المسحوق، والصبغ؛ أما مشاريع SLM المعدنية فتتأثر عادةً بالمعالجة الحرارية، والقطع بالسلك، والسفع الرملي، وفحص الأبعاد. وإذا تم التسعير اعتمادًا على وقت الطباعة فقط، فسيكون موعد التسليم في الواقع متفائلًا أكثر من اللازم.
يُنصح بوضع جدول قياسي للإيقاع يشمل: “وقت الطباعة + وقت التبريد/المعالجة + وقت ما بعد المعالجة + وقت الفحص + وقت التغليف”. على سبيل المثال، إذا احتاجت دفعة من أجزاء PA12 إلى 14 ساعة للطباعة، و8 ساعات للتبريد، و2 ساعتين لإزالة المسحوق، و6 ساعات للصَبغ والتجفيف، و3 ساعات للفحص العشوائي والتغليف، فإن أقصر دورة يمكن التحكم بها ليست 14 ساعة، بل أكثر من 33 ساعة. وإذا أُدخلت عدة دفعات على الجهاز نفسه، فيجب إضافة زمن تبديل المسحوق، والتنظيف، وهامش احتياطي للحالات غير المتوقعة.
ثالثًا: أسلوب الجدولة — ليس من الأفضل دائمًا إدخال دفعة صغيرة إلى الجهاز بأسرع ما يمكن
تحتاج الجدولة الجيدة إلى الموازنة بين استغلال المعدات ومخاطر التسليم. في عمليات سرير المسحوق، يُفضَّل دمج القطع ذات المادة نفسها، واللون نفسه، والارتفاع المتقارب داخل حزمة بناء واحدة، لرفع معدل استغلال الحجرة وتقليل تبديل ما بعد المعالجة. أما في SLA أو DLP، فمن الأفضل ترتيب العمل بحسب نوع الراتنج، ومتطلبات الدقة، وحمولة أحواض التنظيف، لتجنب التبديل المتكرر للمادة وما يسببه من تلوث أو زيادة في زمن التنظيف.
يمكن في الجدولة اعتماد ثلاث أولويات: الأولى للطلبات التي تم تأكيد موعد تسليمها وتجميد ملفاتها؛ والثانية للطلبات المنتظرة لتأكيد العميل لكن المواد الخاصة بها أصبحت جاهزة؛ والثالثة للطلبات التي لا تزال قيد تعديل التصميم. ولا ينبغي للطلبات غير المجمدة أن تشغل أوقات المعدات الحرجة، وإلا فقد يؤدي تعديل الرسم من قبل العميل إلى إدخال طلبات طارئة وإعادة العمل.
رابعًا: لوحة الأعمال قيد التنفيذ — اجعل لكل قطعة حالة وليس مجرد نتيجة
تحتاج طلبات الدفعات الصغيرة إلى لوحة مرئية. ويُستحسن أن تتضمن الحالات على الأقل: فحص الملف، تأكيد السعر، برمجة العملية، الطباعة، التبريد/المعالجة، إزالة الدعامات/المسحوق، المعالجة السطحية، فحص الأبعاد، التغليف بانتظار الشحن، وتم الشحن. ويجب تسجيل المسؤول، ووقت البدء، وملاحظات الاستثناء لكل حالة. وبالنسبة للطلبات التي تضم عدة قطع، ينبغي أيضًا تسجيل العدد المنجز، والعدد الذي يحتاج إلى إعادة إصلاح، والعدد الذي ينتظر تأكيد العميل.
على سبيل المثال، إذا اكتُشف في دفعة من 60 غلافًا بعد إزالة الدعامات أن 6 قطع بها ابيضاض في منطقة المشابك، فإن عرض اللوحة على أنها “اكتملت المعالجة اللاحقة” سيؤدي إلى ظهور المشكلة فقط عند الفحص النهائي أو عند استلام العميل. أما إذا تم تفصيل الحالة إلى “استثناء في إزالة الدعامات بانتظار التقييم”، فيمكن للمهندس أن يحدد سريعًا ما إذا كان السبب هو زيادة سُمك نقاط الدعم، أو ضعف المعالجة، أو رقة سُمك الجدار، ثم يقرر إعادة الطباعة أو التعديل الموضعي.
خامسًا: نقاط الجودة — ضع الفحص العيّني عند مواضع الخطر الحرجة
في الإنتاج على دفعات صغيرة، لا يلزم إجراء فحوصات معقدة على كل قطعة، لكن يجب وضع نقاط جودة عند المواضع عالية المخاطر. يُنصح بأن يشمل فحص القطعة الأولى: المظهر، والأبعاد الحرجة، وعلاقة التجميع، وتأكيد المادة/اللون. أما الفحص العيّني أثناء العملية فيركز على تجانس الدفعة، بينما يُستخدم فحص القطعة الأخيرة للحكم على انجراف الجهاز أو انحراف ما بعد المعالجة. وبالنسبة للأجزاء الوظيفية، ينبغي إدراج أقطار الثقوب الحرجة، والمشابك، ومواضع الحشوات الملولبة، واستواء أسطح الإحكام ضمن قائمة الفحص.
يمكن تحديد نسبة الفحص العيّني وفق مستوى المخاطر. فالأجزاء العرضية العادية يمكن فحص 10% إلى 20% منها عيّنيًا؛ أما الأجزاء الوظيفية المركبة فيُفضَّل تأكيد القطعة الأولى بنسبة 100% ثم إجراء فحص عيّني بنسبة 20% إلى 30%؛ بينما يجب أن تخضع مشاريع الطب أو الطيران أو الأدوات عالية القيمة لتسجيلات أكثر صرامة وفق اتفاقية الجودة مع العميل. ويمكن لمنصة بلوبرنت ثلاثية الأبعاد ترسيخ هذه النقاط كنماذج مشاريع، لتقليل تكلفة إعادة التواصل في كل مرة.
سادسًا: مراجعة التسليم — اجعل كل دفعة أفضل استقرارًا من السابقة
بعد اكتمال كل طلب على دفعات صغيرة، يجب مراجعة ثلاثة مؤشرات على الأقل: الفارق بين الدورة المخططة والفعلية، ونسبة إعادة العمل/إعادة الطباعة، وملاحظات العميل. وإذا زادت الدورة الفعلية عن المخططة بنسبة تتجاوز 20%، فيجب تتبع ما إذا كان السبب انتظار المعدات، أو تكدس ما بعد المعالجة، أو تأخر تأكيد العميل، أو مشكلة لوجستية. وإذا تركزت إعادة العمل في بنى متشابهة، فيجب العودة إلى دليل التصميم لتحديث توصيات سُمك الجدار أو الدعامات أو خلوص التجميع.
تكمن قيمة المراجعة في تحويل خبرة المشروع إلى قاعدة قابلة لإعادة الاستخدام. على سبيل المثال: “عند الإنتاج على دفعات صغيرة لمشابك PA12 الرقيقة، يُوصى بألا يقل نصف قطر الجذر للمشبك عن 0.8 مم، ويجب فحص استعادة المرونة قبل الصبغ”. مثل هذه الخبرة أكثر فاعلية في توجيه المشاريع اللاحقة من نصيحة عامة مثل “انتبه إلى القوة”.
الخلاصة
تكمن النقطة الأساسية في إدارة الإنتاج على دفعات صغيرة للطباعة ثلاثية الأبعاد في ربط تفكيك الطلب، وتجميد العملية، وإيقاع عنق الزجاجة، وأولوية الجدولة، وحالة الأعمال قيد التنفيذ، ونقاط الجودة، ومراجعة التسليم. وقيمة بلوبرنت ثلاثية الأبعاد لا تقتصر على إنهاء الطباعة، بل تتمثل في مساعدة العملاء على تحويل المخطط التصميمي بثبات إلى منتجات مادية قابلة للتسليم، والتتبع، وإعادة الاستخدام.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.