
No model yet, material choice and wall thickness are explained from a practical angle.
Kenniscentrum
Blueprint News
lantu3D beoordeelt wanddikte, structuur, materiaal, proces, aantal en afwerking vóór de offerte.
01Guides
02Materialen
03Klantperspectief
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
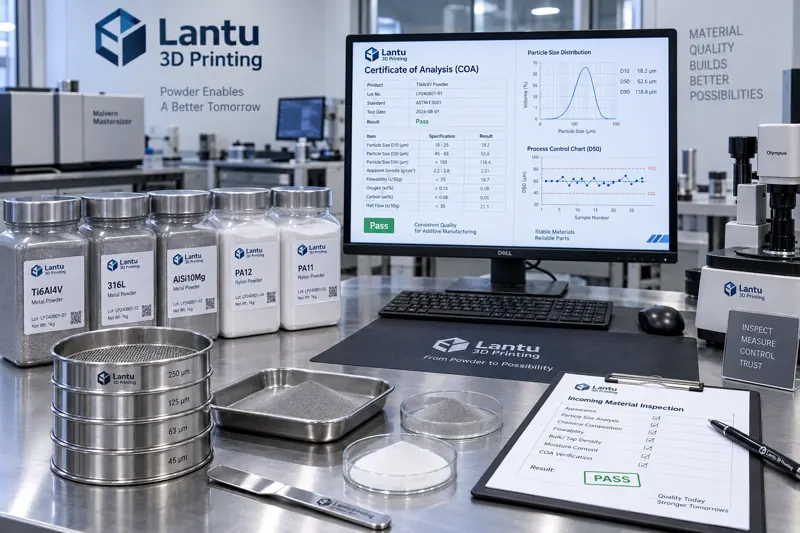
Kwaliteitscontrole van inkomende leveranciersmaterialen en batchconsistentie van 3D-printpoeder: een gesloten lus van ingangscontrole tot processtabiliteit
De batchstabiliteit van 3D-geprinte onderdelen wordt vaak al bepaald op het moment dat het poeder binnenkomt. Dit artikel ontleedt vanuit engineeringperspectief de ingangscontrole van metaal- en nylonpoeders, methoden voor het beoordelen van batchconsistentie, de invloed van variaties in inkomend materiaal op SLM-/SLS-processen en eindprestaties, en biedt een praktisch toepasbare gesloten lus voor vrijgave en traceerbaarheid.
news
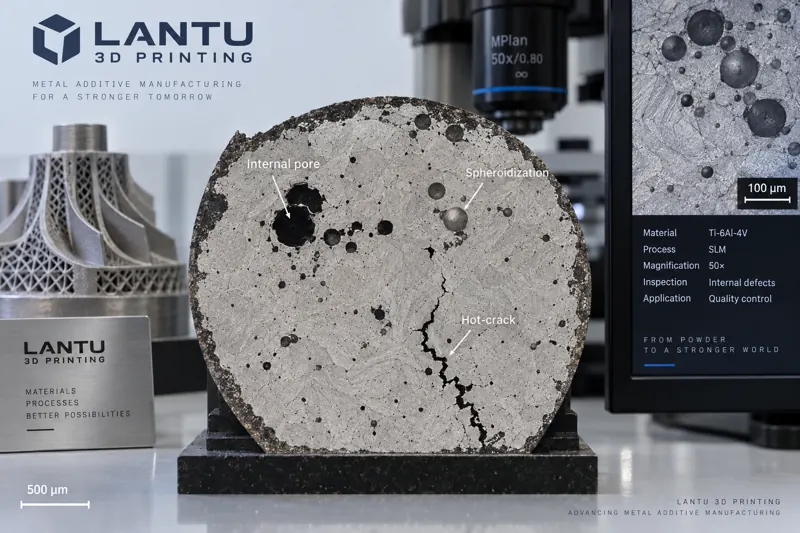
Analyse van vormingsdefecten bij metaal-3D-printen: oorzaken en procesmatige beheersing van balling, porositeit, warmscheuren en kromtrekken
Balling, porositeit, warmscheuren en kromtrekvervorming in metaal-additive manufacturing zijn kerngebreken die rendement en levertijd beïnvloeden. Dit artikel analyseert de ontstaansmechanismen van deze vier defecttypen, geeft toepasbare procesparameters voor energiedichtheid, overlappercentage, voorverwarming van de bouwplaat, scanstrategie en spanningsarm gloeien, en bouwt een gesloten defectanalysecyclus op met CT-inspectie en Cpk-beheersing.
news
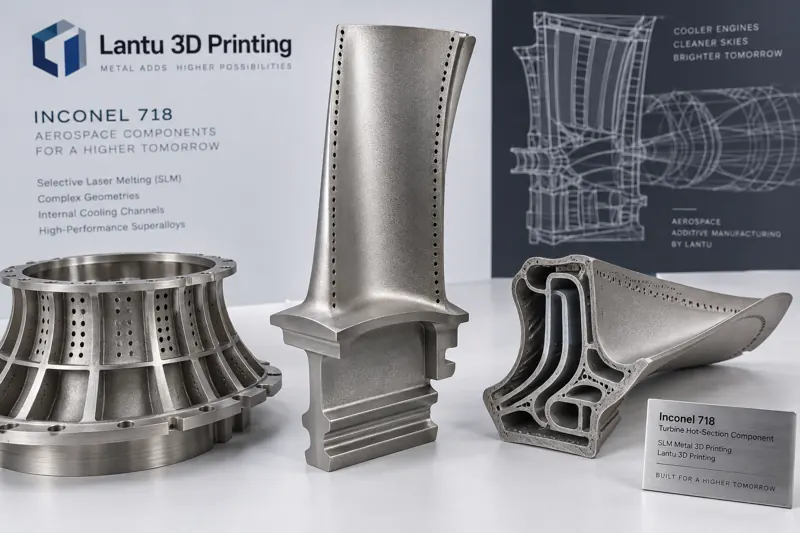
SLM-procesoptimalisatie voor nikkelgebaseerde superlegering Inconel 718: een additieve productieroute voor hete-sectiecomponenten van vliegtuigmotoren
Inconel 718 (GH4169), de meest toegepaste nikkelgebaseerde superlegering, wordt dankzij zijn hoge sterkte en kruipweerstand bij 650 °C al lange tijd gebruikt in verbrandingskamers, turbineschijven en leidingen van vliegtuigmotoren. Bij traditionele smeed- en verspaningsprocessen kan echter meer dan 80% van het materiaal worden verwijderd en zijn de levertijden lang. Dit artikel schetst systematisch de implementatieroute van het SLM-proces voor Inconel 718 vanuit vijf dimensies: poedereigenschappen, vensters voor laserparameters, beheersing van warmscheuren en restspanningen, nabewerking en kwaliteitskwalificatie.
news
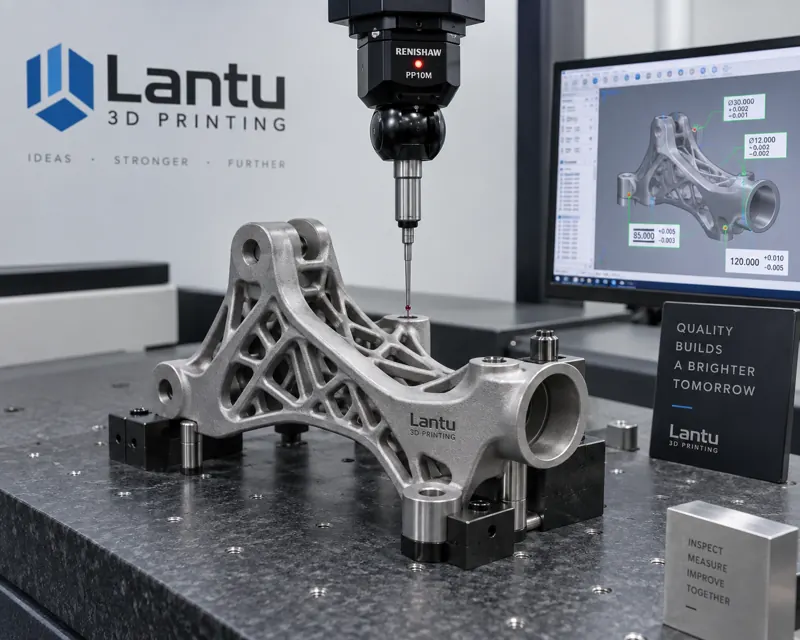
3D-printing First Article Inspection (FAI) en procescapaciteitsvalidatie: kwaliteitsvrijgave van kleine series tot massaproductie
In het verleden werd 3D-printing in kleine series vaak geleverd zodra het onderdeel was geprint, zonder systematische vrijgave van het eerste artikel. Dit leidde in de seriefase regelmatig tot maatdrift, variatie in sterkte en gebrek aan traceerbaarheid. First Article Inspection (FAI) neemt het kwaliteitspoortmechanisme uit de lucht- en ruimtevaart en de auto-industrie over en houdt onzekerheden tegen vóór serieproductie door het eerste artikel in een gesloten lus te valideren op afmetingen, materiaal en procesparameters. Dit artikel behandelt systematisch de reikwijdte van FAI, beoordelingscriteria, procescapaciteitsonderbouwing met CPK/PPK, en de driefasige vrijgavetrap van eerste artikel naar serieproductie met dataterugkoppeling.
news
Trends in de 3D-printindustrie: het industrialisatiekantelpunt van prototyping naar serieproductie
Het afgelopen decennium bleef 3D-printen grotendeels beperkt tot prototyping, maar in de cyclus 2024–2026 wordt een industrialisatiekantelpunt overschreden: technologie- en kostencurves blijven dalen, waardoor de stukseconomie in kleine en middelgrote series traditionele processen begint te overtreffen. Dit artikel analyseert dit kantelpunt en de implementatieroute vanuit vier dimensies: technologische volwassenheid, kostenstructuur, materiaalportfolio en industrieel ecosysteem.
news
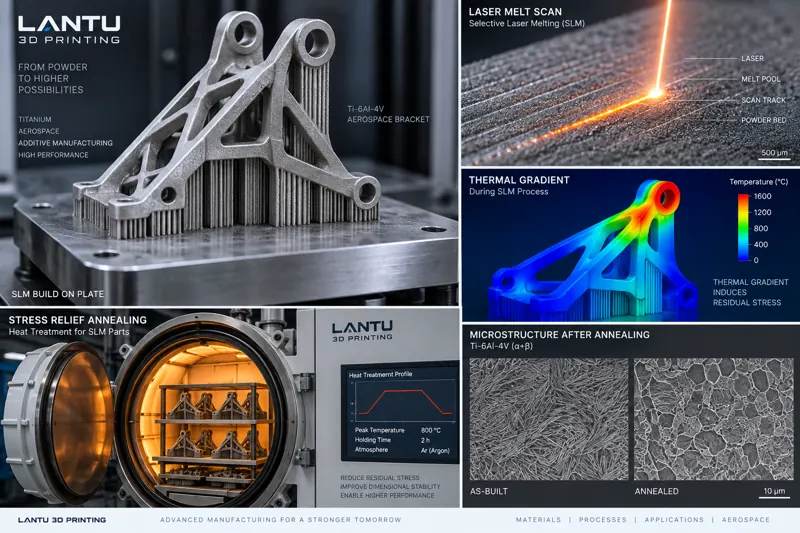
Beheersing van restspanningen en optimalisatie van gloeiprocessen bij SLM-metaalprinten: van laagspanningen tot maatvaste productie
Tijdens SLM-metaalprinten veroorzaken snelle smelt-stolprocessen en zeer grote temperatuurgradiënten restspanningen in het onderdeel, wat kan leiden tot kromtrekken, scheurvorming en maatverloop. Dit artikel behandelt de oorsprong van spanningen en bespreekt vier technische maatregelen: parameteroptimalisatie, voorverwarming van de bouwplaat, scanstrategie en supportontwerp. Daarnaast worden procesvensters en keuzecriteria voor spanningsarm gloeien, HIP en verouderingsbehandelingen toegelicht, zodat bedrijven metalen onderdelen kunnen ontwikkelen die niet alleen printbaar zijn, maar ook maatvast en industrieel leverbaar.
news
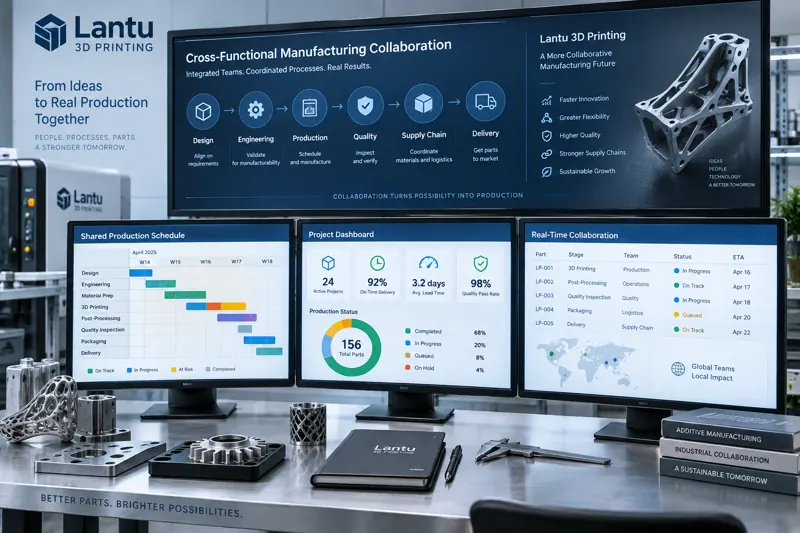
Interdepartementale samenwerking bij 3D-printen: van afstemming van eisen tot een gesloten leveringscyclus
In 3D-printactiviteiten met veel varianten en kleine series gaat één onderdeel van klantvraag tot levering door meerdere afdelingen: verkoop, ontwerp, procesengineering, productie, kwaliteit en logistiek. Dit artikel ontleedt een samenwerkingsmethode van eisenafstemming tot gesloten leveringscyclus: vage wensen worden vertaald naar maakbare indicatoren, maakbaarheidsbeoordeling wordt naar voren gehaald om herwerk te voorkomen, gedeelde kanbanborden verminderen informatieverschillen en evaluaties sluiten de lus om herhaling te vermijden.
news
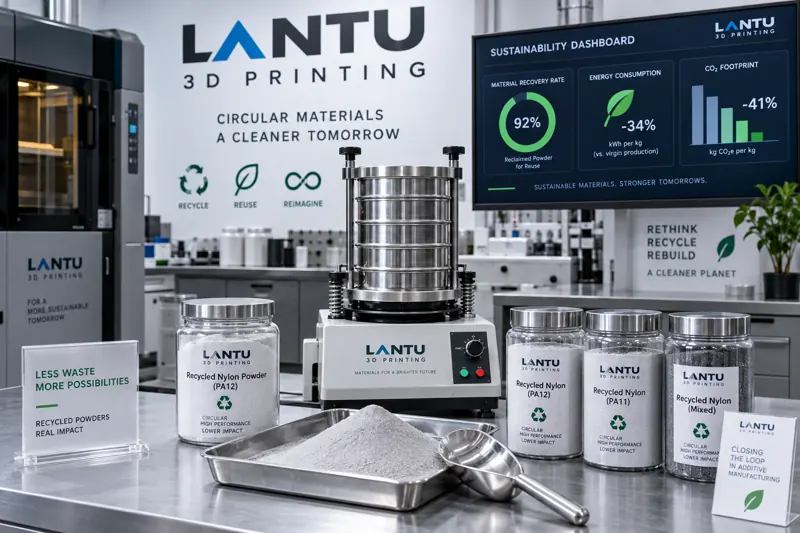
Groene productie met 3D-printen: praktische routes voor poederrecycling, energieoptimalisatie en berekening van de CO2-voetafdruk
De groene transformatie van de maakindustrie verschuift van slogan naar meetbare indicatoren. Dit artikel ontleedt systematisch de praktische route naar groene productie met 3D-printen: van een gesloten kringloop voor poederrecycling aan de materiaalkant, de energiestructuur en standby-optimalisatie aan de machinekant, near-net-shape productie en minimalisering van support aan de proceskant, tot CO2-voetafdrukberekening en klantwaarde bij levering. Ook worden kwantificeerbare managementindicatoren en een implementatievolgorde gegeven.
news
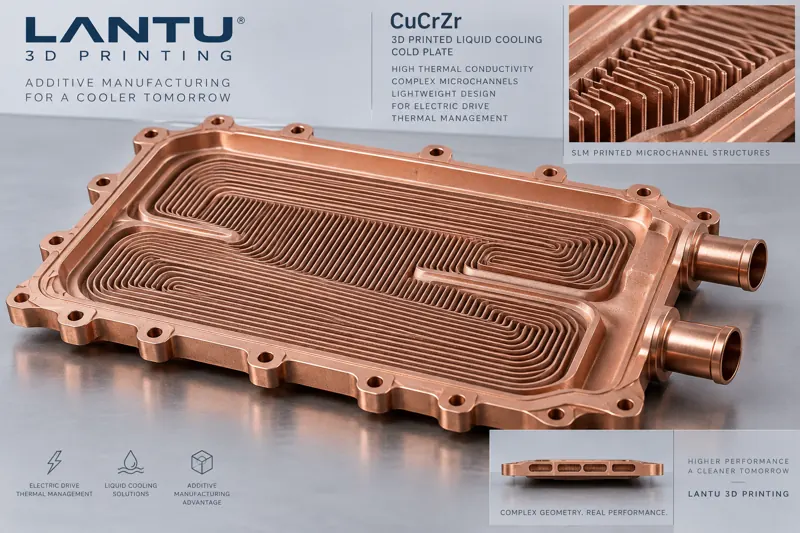
Toepassing van 3D-printen met koperlegeringen in thermisch beheer van elektrische aandrijvingen: van materiaalkeuze tot kanaal- en interfaceprocessen
Naarmate de vermogensdichtheid van elektrische aandrijfsystemen blijft stijgen, nadert het warmteoverdrachtsvermogen van traditionele koperen koelplaten met rechte groeven zijn bovengrens. Dit artikel behandelt systematisch de toepassingsroute van 3D-printen met koperlegeringen in thermisch beheer van elektrische aandrijvingen: een vergelijking van warmtegeleiding en sterkte tussen CuCrZr, zuiver koper en aluminium, analyse van ontwerpprincipes voor conforme koelkanalen en microkanalen, SLM-procesvensters en methoden voor dichtheidscontrole, en aandacht voor kritieke leveringsaspecten zoals interfacewarmteweerstand, poederverwijdering, reiniging en lekdichtheidstests, met kwantificering van de technische waarde.
news
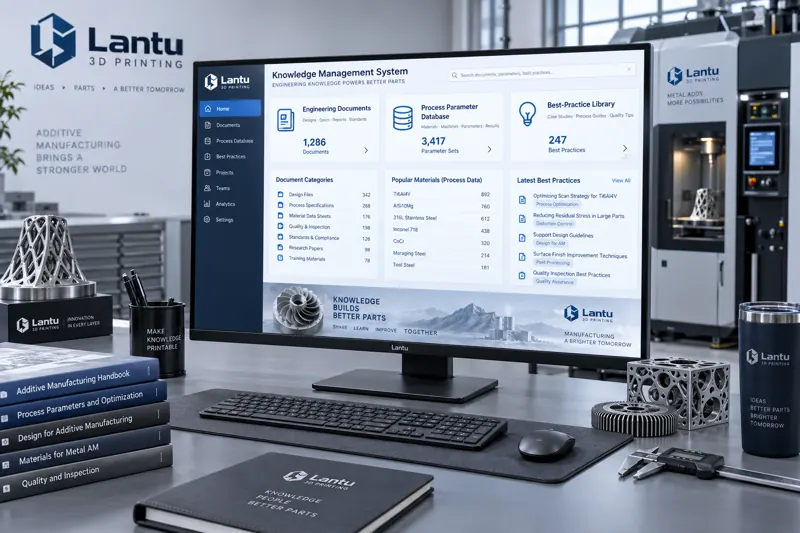
Kennismanagement voor 3D-printbedrijven: van verspreide ervaring naar herbruikbare procesassets
3D-printen is een productiemethode die sterk afhankelijk is van ervaring; proceskennis zit vaak opgesloten in het hoofd van enkele engineers en in versnipperde chatgeschiedenis. Dit artikel legt systematisch uit hoe 3D-printbedrijven een kennismanagementsysteem kunnen opzetten: van procesparameters, DFM-richtlijnen en faalgevallen tot de gestructureerde vastlegging van machine- en materiaaldata, inclusief praktische mechanismen voor classificatie, zoeken en hergebruik, zodat eenmalige ervaring wordt omgezet in herbruikbare, auditeerbare en overdraagbare procesassets.
news
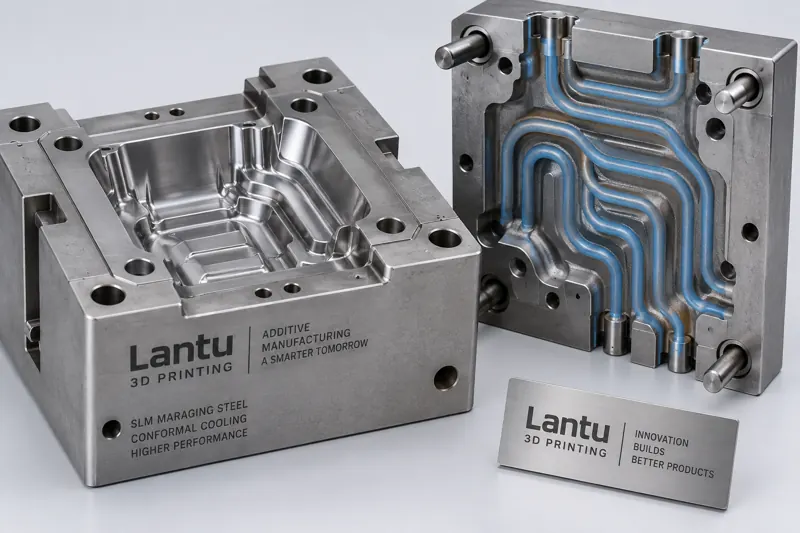
Optimalisatie van het 3D-printproces voor matrijzen met conformele koeling: van kanaalontwerp tot opleveringsacceptatie
Bij spuitgieten en drukgieten neemt de koeltijd van de matrijs vaak 50%—70% van de vormcyclus in beslag. Traditionele rechte koelkanalen worden beperkt door CNC-bewerkingen, waardoor ongelijkmatige koeling leidt tot kromtrekken van producten en langere cyclustijden. Dit artikel legt systematisch het optimalisatietraject uit voor 3D-geprinte matrijzen met conformele koeling: van ontwerpprincipes voor conformele koelkanalen, materiaalkeuze en procesparameters voor SLM-gereedschapsstaal, tot spanningsarm nabehandelen, inspectie met endoscoop en CT, en acceptatiecriteria. Ook worden kwantificeerbare technische waarde en implementatieadviezen gegeven, zodat bedrijven ontwerpvrijheid kunnen omzetten in leverbare en herhaalbare massaproductiecapaciteit.
news
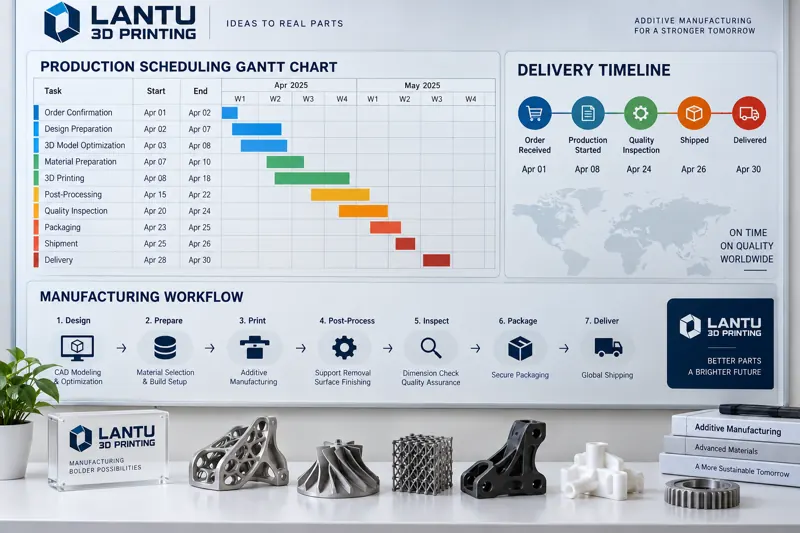
Productieplanning voor 3D-printen: beheer van leveringsritme van orderprioriteit tot batchplanning
Binnen on-demand manufacturing verwerken 3D-printwerkplaatsen vaak tegelijk R&D-prototypes, kleine proefseries en dringende vervangingsonderdelen. Gemengde apparatuur, hoge kosten voor materiaalwissels en nabewerkingen over meerdere werkstations maken traditionele planning minder effectief. Dit artikel behandelt systematisch modellen voor orderprioritering, batchplanning per materiaal, capaciteitsbelasting en knelpuntanalyse, leveringsritme en WIP-beheersing, evenals digitale planningstools om dienstverleners te helpen de machinebenutting en tijdige levering te verbeteren.
Begin hier
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.