
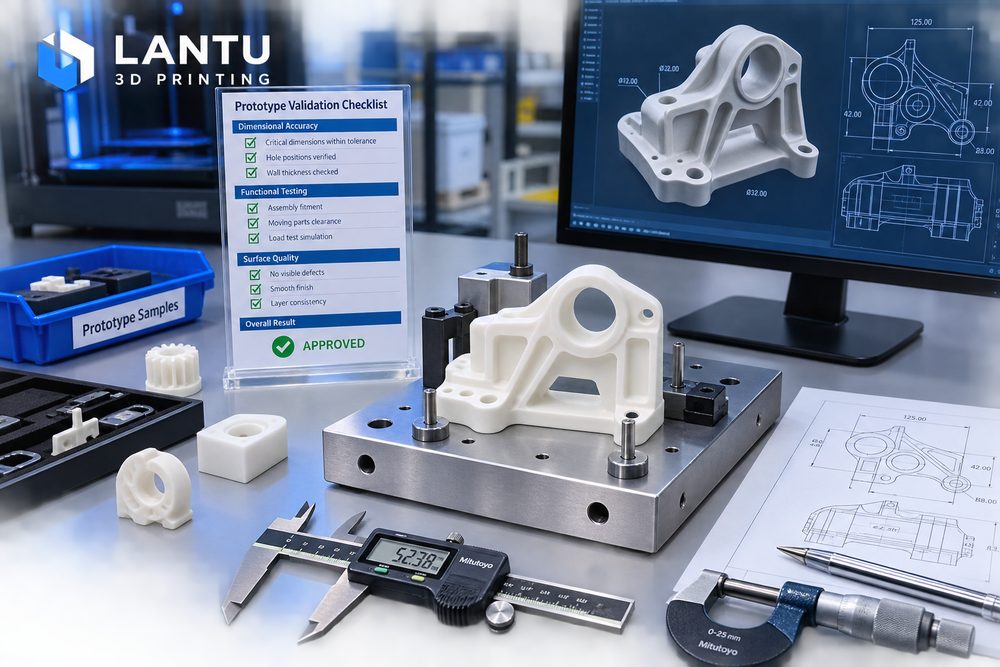
Inleiding: samplevalidatie is niet “gewoon iets printen om te kijken”
Veel R&D-teams gebruiken 3D-printen voor prototypes omdat digitale modellen zo snel in een tastbaar object veranderen. Maar als het validatieproces alleen bij uiterlijkbevestiging stopt, kan een sample een misleidende conclusie opleveren: een correct uiterlijk betekent nog niet dat de montage klopt, een geslaagde montage betekent nog niet dat de functie op lange termijn betrouwbaar is, en een geslaagd enkel stuk betekent nog niet dat een kleine serie stabiel produceert. De kern van samplevalidatie is om met zo weinig mogelijk proefrondes de belangrijkste technische risico’s uit te sluiten.
Blueprint3D ziet een sample als een validatieknooppunt tussen ontwerp en fysieke levering. Elke sample moet een concrete vraag beantwoorden, zoals: “Kan deze klikverbinding 20 keer worden gedemonteerd en gemonteerd?”, “Voldoet de hart-op-hartafstand aan de assemblagetolerantie?” of “Voldoet de oppervlaktetextuur aan de presentatie-eisen?” Alleen met duidelijke vragen krijgt de validatie-uitkomst beslissingswaarde.
1. Validatiedoelen: bepaal eerst wat het sample moet bewijzen
Voordat het sample wordt gemaakt, moeten de doelen worden ingedeeld in uiterlijk, constructie, assemblage, functie en maakbaarheid. Uiterlijk draait om vormverhoudingen, oppervlaktetextuur, kleur en gevoel; constructie om wanddikte, ribben, scherpe hoeken en vervorming; assemblage om positionering van gaten, klikverbindingen, schroefdraad, inserts en speling; functie om belasting, temperatuur, afdichting of beweging; maakbaarheid om de geschiktheid voor een volgende kleine serie.
Neem bijvoorbeeld een behuizing voor een elektronisch apparaat. De eerste sampleronde kan alleen gripmaat en poortposities controleren, waarbij een SLA-hars met hoge nauwkeurigheid volstaat. Als de tweede ronde de herhaalde klikmontage moet testen, is een taaie hars of SLS-nylon geschikter. Voor een derde ronde richting pre-productie moeten ook oppervlakte-afwerking, montagetijd en verpakkingsbescherming worden gevalideerd. Verschillende doelen vragen om verschillende materialen en processen; één sample kan niet alle vragen beantwoorden.
2. Proceskeuze: laat de capaciteit van het sample aansluiten op de validatievraag
SLA is geschikt voor hoge-detailuiterlijk, transparante onderdelen en complexe krommingen, met een typische laagdikte van 0,05-0,1 mm. De brosheid en temperatuurbestendigheid vertegenwoordigen echter mogelijk niet het uiteindelijke spuitgietonderdeel. SLS-nylon is geschikt voor klikverbindingen, scharnieren, dunwandige behuizingen en functionele structuren; PA12 biedt meestal goede taaiheid en slijtvastheid, maar het oppervlak heeft wel een poederachtige textuur. FDM is geschikt voor grote, goedkope structurele verificatie, maar laaglijnen en anisotropie zijn duidelijk zichtbaar. Metaal-SLM is geschikt voor hoge sterkte of hoge temperatuur, maar kost meer en duurt langer.
De proceskeuze hoort in het validatieplan te staan, niet achteraf als verklaring. Bijvoorbeeld: “Deze ronde gebruikt SLS PA12 om de elasticiteit van de klikverbinding te testen; de uiteindelijke kleur van het uiterlijk wordt niet beoordeeld.” Zo wordt voorkomen dat een klant het poederachtige oppervlak ziet als ontwerpfout, terwijl het team zich op de kritieke prestatieparameters kan concentreren.
3. Uiterlijk- en maatcontrole: vervang subjectieve beoordeling door meetbare normen
Na ontvangst van het sample wordt eerst de visuele integriteit gecontroleerd: materiaaltekort, kromtrekking, scheuren, supportsporen, laaglijnen, kleurverschil en vervuiling. Daarna volgt de meting van kritieke afmetingen. Markeer op de tekening 5 tot 15 kritieke meetpunten, zoals totale lengte, hart-op-hartafstand van gaten, dikte van het assemblagevlak, hoogte van de klikhaak en positie van een interface-opening. Voor standaard visuele samples kan ±0,3 mm als eerste referentie dienen; voor precisie-assemblageonderdelen moeten strengere toleranties worden vastgesteld op basis van procescapaciteit en klantvereisten.
De meting mag niet alleen “goed/fout” vastleggen, maar ook de richting van de afwijking. Als meerdere gaten allemaal in dezelfde richting afwijken, kan dat komen door het modelcoördinatenstelsel, de printoriëntatie of de opspanning tijdens nabewerking. Als dunwandige zones systematisch krimpen, kan dat samenhangen met uitharding, koeling of de wanddikte. De afwijkingsrichting is vaak nuttiger voor de volgende correctieronde dan één losse waarde.
4. Assemblagetest: van statische passing naar herhaald gebruik
Assemblagevalidatie omvat in- en uitnemen, draaien, klikverbindingen, schroefverbindingen, plaatsing van inserts en compatibiliteit met standaardonderdelen. Voor klikstructuren wordt aangeraden om ten minste 10 tot 20 keer te demonteren en te monteren, terwijl je let op witverkleuring bij de wortel, breuk of onvoldoende veerkracht. Voor schroefbossen moeten boorgatdiameter, wanddikte en aandraaimoment worden gecontroleerd. Als warmte-inserts worden gebruikt, moet ook de inserttemperatuur, inpersdiepte en vervorming van de omgeving worden gevalideerd.
Veelvoorkomende problemen zijn onder meer: te weinig speling waardoor de assemblage te strak wordt, supportpunten op het assemblagevlak die interferentie veroorzaken, dunne wanden die vervormen tijdens het verwijderen van supports, of gaten die door krimp kleiner uitvallen. De oplossing is niet simpelweg “iets groter maken”, maar het opstellen van procesregels voor speling. Zo kan voor beweegbare passing in SLS-nylon 0,3-0,5 mm speling worden gereserveerd, terwijl kleine gaten in SLA-onderdelen achteraf kunnen worden nagedrild of in het model gecompenseerd.
5. Functionele tests: vertaal de gebruikssituatie naar uitvoerbare handelingen
Functionele validatie moet de echte gebruiksomstandigheden nabootsen. Belastingsonderdelen moeten een belastingstest krijgen, bewegende onderdelen een cyclustest, behuizingen een val- of kneusrisico-analyse, en hittebestendige onderdelen een test onder omgevingscondities. De testcondities moeten expliciet zijn, zoals belasting, duur, aantal cycli, temperatuurbereik en acceptatiecriteria. Een “best sterk goed” zonder voorwaarden ondersteunt geen technische besluitvorming.
Een sample van een opspanning kan bijvoorbeeld 5 kg klemkracht moeten dragen en de positioneringsnauwkeurigheid behouden. Dan kun je drie stappen instellen: statische belasting van 5 kg gedurende 30 minuten, 100 keer herhaald klemmen, en een eis dat de kritieke gatpositie vóór en na de test niet meer dan 0,2 mm afwijkt. Als het sample faalt, noteer dan breuklocatie, belastingsrichting en faaltijd, en bepaal vervolgens of het probleem ligt bij materiaaltekort, wanddikte of spanningsconcentratie in de constructie.
6. Iteratieregistratie: zorg dat elke sampleronde een traceerbare conclusie heeft
Na afronding van de validatie moet een iteratierapport worden opgesteld met versienummer, validatiedoel, materiaal en proces, testresultaten, lijst met problemen, wijzigingsvoorstellen en vervolgbeslissingen. Elke kwestie moet worden gekoppeld aan een positie in het model en een verantwoordelijke actie, bijvoorbeeld: “De opening van de voedingsaansluiting wijkt 0,4 mm naar rechts af; in ontwerpbestand V2 wordt de opening 0,4 mm naar links verplaatst en krijgt hij afronding R0,5.”
Wanneer een project richting kleine serie gaat, is het verstandig om één bevestigde referentiesample te bewaren en de belangrijkste validatieconclusies in de productie-instructie op te nemen. Zo krijgt de productieteam niet alleen het modelbestand, maar begrijpt het ook welke afmetingen strikt bewaakt moeten worden, welke oppervlakte-eisen acceptabel zijn en welke nabewerkingsstappen niet mogen worden overgeslagen.
Conclusie
Een effectief validatieproces voor 3D-geprinte samples begint bij duidelijke doelen, stemt materiaal en proces daarop af, maakt uiterlijk- en maatcontroles meetbaar, voert assemblage- en functietests uit en legt de iteratiegegevens vast. Door samples, data, proces en levering met elkaar te verbinden helpt Blueprint3D klanten om onnodig trial-and-error te verminderen en maakt elke sampleronde het project weer een stap dichter bij een productierijpe fysieke oplossing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.