
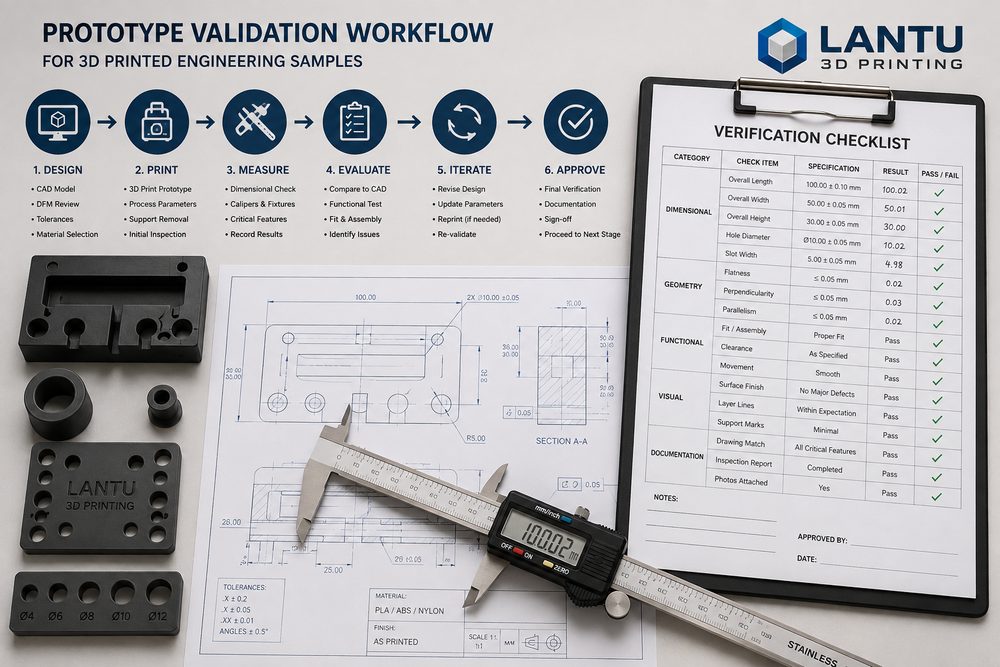
Inleiding: een testonderdeel is geen eindpunt, maar bewijs voor ontwerpbeslissingen
Veel R&D-teams gebruiken 3D-printen om snel een fysiek voorbeeld te maken. Dat eerste doel is belangrijk, maar als de validatie bij het uiterlijk blijft steken, wordt de waarde van het testonderdeel onderschat. Een echt effectieve prototypevalidatie moet vijf vragen beantwoorden: komt het uiterlijk overeen met de verwachting, zijn kritieke afmetingen beheersbaar, verloopt de assemblage soepel, voldoet de functionele belasting, en ondersteunen materiaal en proces een volgende stap naar kleine series of massaproductie?
lantu3D benadrukt continu beheer vanaf het ontwerp tot aan de fysieke realisatie. Het validatieproces voor prototypes is dus niet simpelweg een model printen, maar een bewijsstructuur opbouwen rond productrisico’s. Elk testonderdeel moet een duidelijk validatiedoel, beoordelingscriteria en een vervolgstap hebben.
1. Validatiedoelen in lagen: laat één testonderdeel niet alles doen
Prototypevalidatie moet worden opgesplitst in uiterlijk-onderdelen, constructie-onderdelen, functionele onderdelen en procesonderdelen. Uiterlijk-onderdelen richten zich op verhoudingen, gebogen vlakken, gripgevoel, kleur en gebruikersperceptie; daarvoor zijn SLA-hars met hoge precisie of nabewerking met lak geschikt. Constructie-onderdelen focussen op wanddikte, ribben, clips, schroefbussen en assemblagetoleranties; geschikte materialen zijn taaie hars, PA12-nylon of ABS-achtige materialen. Functionele onderdelen moeten dicht in de buurt van de echte gebruiksomgeving komen en vragen mogelijk om SLS-nylon, MJF-nylon of metaalprinten. Procesonderdelen worden gebruikt om de stabiliteit en kosten van latere kleine series te beoordelen.
Als uiterlijk, assemblage en sterkte allemaal op één enkel testonderdeel worden afgewenteld, leidt dat vaak tot compromissen in materiaalkeuze. Een transparant demonstratieonderdeel is bijvoorbeeld geschikt om interne structuren te bekijken, maar niet per se om herhaaldelijk clips los en vast te klikken; een hoog-taai materiaal is geschikt voor functionele tests, maar laat mogelijk niet de uiteindelijke oppervlaktetextuur zien. Daarom is het bepalen van de rol van het testonderdeel de eerste stap in het validatieproces.
2. Ontwerpcontrole: los 70% van de eenvoudige risico’s al op vóór het printen
Testonderdelen falen vaak niet door de printer, maar omdat het model al vóór het printen risico’s bevat. Veelvoorkomende problemen zijn te dunne wanden, te grote overhangen, geen afronding bij de wortel van schroefbussen, onvoldoende ruimte voor vervorming van clips, te kleine assemblagetoleranties en gesloten holtes waar poeder niet uit kan. Een voorcontrole vóór het printen moet minimaal de minimale wanddikte, correctie van boorgaten, spanningsconcentratie bij scherpe hoeken, contactvlakken van supports en de toegankelijkheid voor nabewerking controleren.
Neem een SLS-nylon onderdeel als voorbeeld: voor bewegende assemblages wordt doorgaans een speling van minimaal 0,3 mm tot 0,5 mm aanbevolen; bij SLA-hars uiterlijkonderdelen moet een dunwandig gebied meestal boven 1,0 mm liggen, en belastingszones vragen vaak 1,5 mm of meer in combinatie met ribben; bij metalen SLM-onderdelen moet bovendien rekening worden gehouden met het verwijderen van supports, thermische vervorming en machinale referentievlakken. Door deze regels vooraf toe te passen, wordt nabewerkingswerk achteraf sterk verminderd.
3. Uiterlijk- en maatcontrole: vervang subjectieve indrukken door gestandaardiseerde registratie
Uiterlijkcontrole mag niet beperkt blijven tot “mooi” of “niet mooi”; er moet een norm worden vastgesteld. Beoordeel bijvoorbeeld oppervlaktetextuur, zichtbaarheid van laaglijnen, scherpte van randen, kleuruniformiteit, dekking van lak en aanvoelbaarheid op verschillende dimensies. Voor demonstratieonderdelen is het verstandig om A-zijde, B-zijde en niet-zichtbare zijden aan te wijzen, zodat niet-kritieke zones geen onnodige afwerkingskosten veroorzaken.
Maatcontrole moet zich richten op kritieke maten, niet op volledige maatopname. Gewoonlijk gaat het om montagegaten, positioneringspennen, dikte van clips, afdichtvlakken, omhullende buitenmaten en plaatsen waar interferentie met andere onderdelen kan optreden. De registratie moet ontwerpwaarde, gemeten waarde, afwijking, meetinstrument en conclusie bevatten. Als de afwijking een richting heeft, bijvoorbeeld alle gatdiameters die 0,15 mm te klein zijn, moet in de volgende model- of procesronde een systematische correctie worden toegepast.
4. Assemblage- en functionele validatie: breng de echte gebruikssituatie in de test
Assemblagevalidatie moet de echte assemblagevolgorde simuleren. Veel testonderdelen lijken op zichzelf prima, maar bij assemblage blijken er onvoldoende ruimte voor een schroevendraaier, geblokkeerde kabelroutes, moeilijk te verwijderen clips of onduidelijke positioneringsreferenties te zijn. Het is raadzaam om in de prototypefase minstens 3 tot 5 keer herhaald te monteren en demonteren, en daarbij clipverbleking, scheuren bij schroefbussen, losrakende passing en interferentiepunten te registreren.
Functionele validatie moet belasting, temperatuur, luchtvochtigheid, contactmedium en gebruiksfrequentie definiëren. Een kleminrichting kan bijvoorbeeld een statische belasting en herhaalde klemtests ondergaan, een ventilatieonderdeel kan op luchtweerstand en trillingen bij montage worden getest, en een behuizing kan worden gecontroleerd op valtest, thermische vervorming en gevoel van knoppen. Zelfs als het materiaal van het prototype afwijkt van het eindmateriaal, kun je met een relatieve vergelijking zwakke plekken in het ontwerp opsporen.
5. Validatieconclusie: elke prototype-ronde moet leiden tot een uitvoerbare beslissing
Een validatierapport hoeft niet lang te zijn, maar moet wel duidelijk zijn. Het is aan te raden om vier soorten conclusies te gebruiken: goedgekeurd, goedgekeurd na aanpassing, proces- of materiaalwijziging nodig, en eisen herdefiniëren. Elk probleem moet gekoppeld worden aan een concrete actie, bijvoorbeeld afronding R1,5 toevoegen, de dikte aan de voet van een clip verhogen van 1,2 mm naar 1,8 mm, gatcorrectie +0,15 mm, support verplaatsen naar de binnenzijde van het zichtvlak, of nabewerking wijzigen van stralen naar fijn slijpen en lakken.
Wanneer prototypes richting kleine series gaan, moet ook processtabiliteit worden gevalideerd. Begin bijvoorbeeld met 3 tot 5 stuks om consistentie te controleren, en schaal daarna op naar 20 tot 50 stuks. Als in de kleine-seriefase maatafwijkingen of knelpunten in nabewerking opduiken, moet je terug naar ontwerp of procespakket om aanpassingen te maken in plaats van simpelweg extra overuren in productie te vragen.
Samenvatting: de waarde van prototypevalidatie zit in het verkleinen van onzekerheid in de volgende stap
Een hoogwaardig prototypevalidatieproces tilt 3D-printen op van snelle vormgeving naar een systeem voor R&D-besluitvorming. Door doelen te lagen, vóór het printen te controleren, gestandaardiseerd te meten, in echte scenario’s te testen en duidelijke conclusies te trekken, kan een team ontwerprisico’s sneller identificeren, onnodige iteraties verminderen en betrouwbare input leveren voor kleine series of investeringen in matrijzen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.