
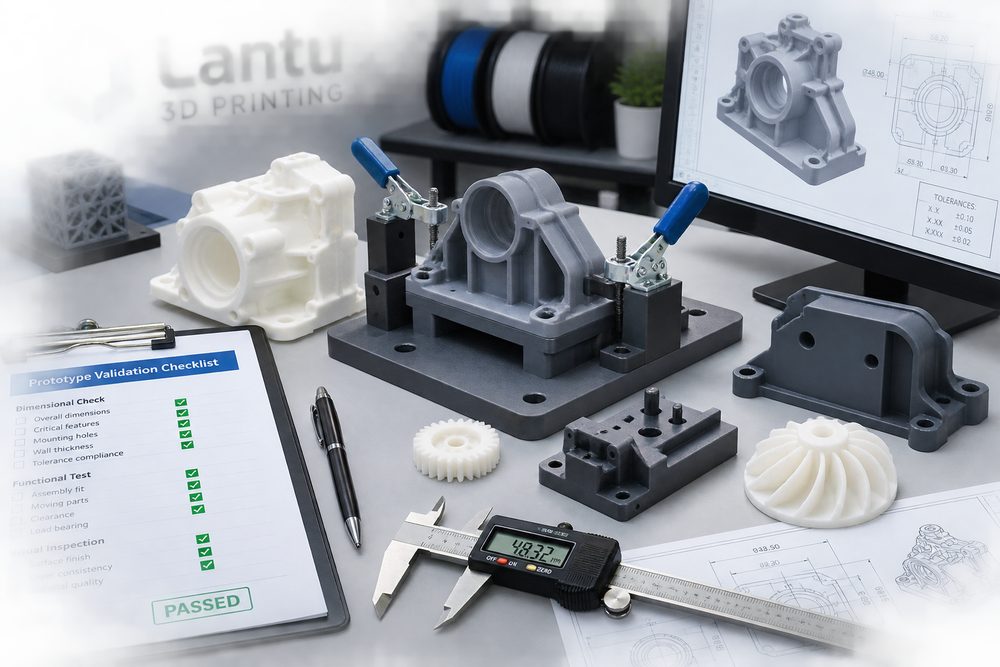
Inleiding: samplevalidatie bepaalt het risico van de latere serieproductie
De waarde van een 3D-geprint prototype zit niet alleen in het snel zichtbaar maken van de vorm, maar vooral in het ontdekken van ontwerpfouten voordat er geld wordt geïnvesteerd in matrijzen, CNC-serieproductie of kleine series. Veel projecten controleren in de prototypefase alleen het uiterlijk en negeren de maatreeks, assemblagetoleranties, belastingspaden en gebruiksomgeving. Het gevolg: pas in een latere fase blijken klikverbindingen te breken, gaat de positie van gaten verschuiven, komen moer-inserts los of treedt er thermische vervorming op. lantu3D ziet samplevalidatie als een risicofilter tussen ontwerp en fysieke oplevering, waarmee standaardprocessen ontwikkelteams helpen om herhaalde proefprints te verminderen.
1. Voorbereiding vóór de validatie: bepaal welke vragen het sample moet beantwoorden
Samplevalidatie begint met het definiëren van het doel, niet met een beoordeling op gevoel nadat het printen klaar is. Een uiterlijk sample moet vooral proporties, oppervlakken, kleur en ergonomie toetsen; een structureel sample richt zich op wanddikte, ribben, klikverbindingen, schroefkolommen en assemblagevolgorde; een functioneel sample moet belasting, temperatuur, wrijving of contact met vloeistoffen kunnen weerstaan. Verschillende doelen vragen om verschillende materialen en processen: SLA is geschikt voor uiterlijke validatie met hoge detaillering, SLS PA12 is geschikt voor taaiheid en assemblagevalidatie, MJF is geschikt voor relatief homogene functionele onderdelen in kleine series en metaal-SLM is geschikt voor hete zones, mallen, hulpstukken of hoogsterke structurele validatie.
2. Maatcontrole: stel een lijst op met kritieke afmetingen
De inspectie hoeft niet alle maten te omvatten; het is belangrijk om de kritieke afmetingen te identificeren die invloed hebben op de werking. Een gebruikelijke lijst bevat montagegat-afstanden, asgatdiameters, dikte van kliklippen, referentievlakken voor assemblage, breedte van afdichtingsgroeven, binnendiameters van schroefkolommen en de totale omhullende vorm. Voor gewone prototypes volstaat vaak controle op ±0,10-0,30 mm met een schuifmaat; voor hoogprecisieconstructies kan aanvullend een CMM of 3D-scanvergelijking worden ingezet. Aanbevolen wordt om ontwerpwaarde, gemeten waarde, afwijking, meetgereedschap, foto van de meetlocatie en conclusie vast te leggen. Als de afwijking een richting heeft, controleer dan de printoriëntatie, ondersteuningsvlakken, krimp van het materiaal en de materiaalafname door nabewerking.
3. Assemblagevalidatie: van losse goedkeuring naar systeemgoedkeuring
Veel onderdelen lijken afzonderlijk binnen tolerantie, maar falen alsnog in het complete product door stapeling van toleranties en doordat de assemblagevolgorde niet is getest. Assemblagetests moeten de insteekkracht, inschroefdiepte, speling, interferentiepunten en het aantal demontagecycli registreren. Voor klikconstructies kan men 10-30 keer herhaald monteren en demonteren om witverlies, scheurtjes en terugvering te observeren; voor schroefkolommen kan worden getest of een warmte-ingebrachte moer coaxiaal blijft; voor geleiders of scharnieren kunnen bewegingsweerstand en slijtagepoeder worden gecontroleerd. Breng desnoods de interferentiezone met een marker op het prototype aan en ga daarna terug naar CAD om afschuiningen, vrijloop of toleranties aan te passen.
4. Functionele tests: valideer met omstandigheden die dicht bij de praktijk liggen
Functionele validatie moet de echte gebruiksomstandigheden nabootsen, in plaats van het onderdeel alleen statisch neer te zetten. Draagonderdelen kunnen worden getest met een kortdurende belasting van 1,5 keer de werkbelasting, waarbij scheuren en blijvende vervorming worden gevolgd; onderdelen voor buitengebruik moeten worden beoordeeld op uv-invloed, vocht en temperatuurcycli; vloeistofgerelateerde onderdelen moeten worden gecontroleerd op lekkage, drukbestendigheid en moeilijk bereikbare reinigingszones. Bij harsmaterialen moet ook rekening worden gehouden met langdurige brosheid en thermische vervorming; standaard fotopolymeerhars is meestal niet geschikt als directe vervanger voor technische kunststoffen in duurzame toepassingen. Als het sample alleen voor conceptvalidatie bedoeld is, vermeld dan duidelijk de materiaalverhouding in het rapport, zodat een tijdelijk sample niet per ongeluk wordt gezien als de uiteindelijke serieoplossing.
5. Herstel- en verbeterlus: laat elke print een herbruikbare les opleveren
Na de validatie moet een problemenlijst worden opgesteld en geclassificeerd op ernst: problemen die veiligheid en functie beïnvloeden moeten tot een nieuw ontwerp leiden; problemen die assemblage-efficiëntie beïnvloeden verdienen optimalisatie; problemen die alleen het uiterlijk raken, kunnen op basis van kosten worden afgewogen. Elk probleem moet gekoppeld zijn aan een CAD-locatie, oorzaakanalyses, wijzigingsvoorstellen en een her-testplan. Een gat dat te klein uitvalt kan bijvoorbeeld ontstaan door printkrimp, een coating na de nabewerking of onvoldoende ontwerptolerantie; de oplossing kan bestaan uit een gatdiameter die 0,2 mm groter wordt gemaakt, een andere printoriëntatie of het verplaatsen naar nabewerking. Alleen door deze feedbacklus vast te leggen, kan de volgende productversie efficiënter worden ontwikkeld.
Conclusie: samplevalidatie is een technische beslissing, geen formaliteit
Een hoogwaardige samplevalidatieprocedure moet doelbepaling, kritieke afmetingen, assemblagerelaties, functionele omstandigheden en een gesloten verbeterlus omvatten. Door kwantitatieve data, fotobewijs en versiebeheer kunnen 3D-geprinte prototypes teams vroegtijdig helpen beslissingen te nemen over materiaal, constructie en proces, en zo kostenverspilling en leveringsrisico’s in de seriefase verminderen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.