
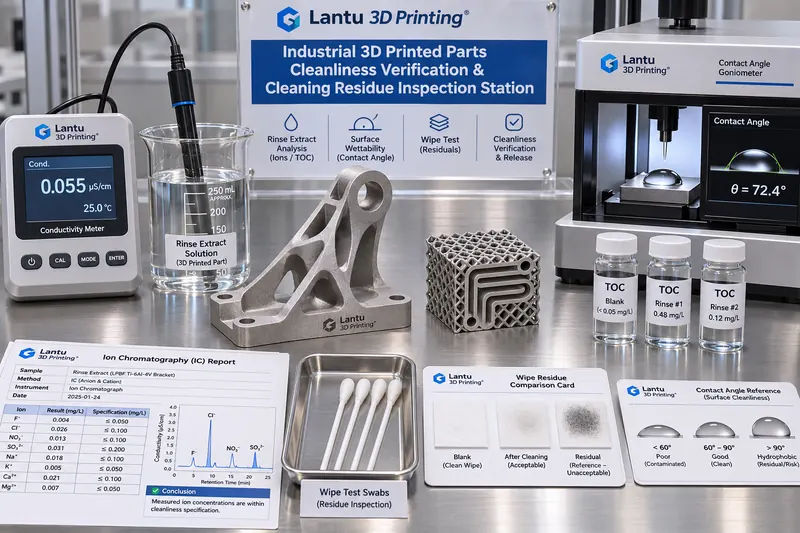
Inleiding: gewassen betekent niet schoon; reinheid vóór levering moet beoordeeld kunnen worden
Na supportverwijdering, stralen, ultrasoon reinigen en drogen van metalen LPBF-onderdelen ziet het oppervlak er vaak schoon uit. Toch kunnen in interne stromingskanalen, lattice-poriën en contactvlakken van supports nog metaalpoeder, oppervlakteactieve stoffen uit reinigingsmiddelen, zoutionen en oliefilms van snijvloeistoffen achterblijven. Deze residuen veranderen het maatrapport niet onmiddellijk, maar kunnen tijdens daaropvolgend anodiseren, galvaniseren, lijmen, solderen of assembleren leiden tot blaasvorming in coatings, onvoldoende hechting, microlekkage van afdichtvlakken en corrosie tijdens gebruik. Neem een Ti6Al4V-hydrauliekblok met conforme interne kanalen: wanneer na reiniging een verhoogde chloride-ionenconcentratie in het kanaal achterblijft, treedt putcorrosie na 96 uur zoutneveltest doorgaans eerst op bij kanaalbochten en niet op het buitenoppervlak. Het probleem is dat de reinigingsstap in de meeste werkplaatsen uitsluitend werkinstructies kent, zoals hoeveel minuten wassen en hoe vaak water verversen, maar geen bewijs voor de vraag waarom een specifiek onderdeel als schoon geldt en of het mag worden vrijgegeven voor de volgende processtap. lantu3D beschouwt de route van ontwerp tot fysieke levering als lifecyclemanagement: reinheid is geen handeling, maar een verifieerbare vrijgavestatus.
I. Definieer residuen eerst als meetbare objecten, niet als een bijvoeglijk naamwoord
De eerste stap naar beoordeelbare vrijgave is het opsplitsen van „schoon” in vier meetbare soorten residu met bijbehorende migratieroutes. Ten eerste zijn er deeltjesresiduen, afkomstig van niet-verwijderd poeder en straalmiddel, met risico op verstopping van kanalen en krassen op pasvlakken. Ten tweede zijn er ionische residuen uit reinigingsmiddelen, leidingwater en vingerafdrukken; hierbij zijn Cl⁻, Na⁺ en SO₄²⁻ van belang vanwege het risico op elektrochemische corrosie. Ten derde zijn er organische residuen uit snijvloeistoffen, lossingsmiddelen en ultrasone reinigingsvloeistoffen, die coatinghechting en lijmsterkte kunnen verminderen. Ten vierde is er niet-vluchtig residu, NVR, de totale massa van deze stoffen na droging. Voor alle vier categorieën moeten afzonderlijk bemonsteringsmethoden, detectielimieten en acceptatiecriteria worden vastgelegd; „visueel geen verontreiniging zichtbaar” is geen afdoende criterium. Technisch wordt aanbevolen onderdelen vooraf op basis van toepassing in drie reinheidsklassen in te delen: algemene constructiedelen (G1), functionele delen met coating of lijmverbindingen (G2) en drukdragende of implantaatgerelateerde delen met interne kanalen (G3). Hoe hoger de klasse, hoe meer monsterpunten en criteria nodig zijn, zodat niet alle onderdelen onnodig volgens één uniforme, te zware methode worden getest.
II. Leg de bemonsteringsmethode vooraf vast: extractie, spoelen, afvegen en de set van drie controles
Betrouwbare acceptatiecriteria vereisen dat de bemonsteringsmethode zelf beheerst is. Vier gangbare methoden zijn: volledige extractie, waarbij het onderdeel in een afgemeten hoeveelheid gedeïoniseerd water wordt ondergedompeld en de extractvloeistof na ultrasone behandeling of trillen gedurende een vastgelegde tijd wordt gemeten; spoelen van interne kanalen, waarbij een vaste hoeveelheid gedeïoniseerd water met een constante stroomsnelheid door het kanaal wordt gevoerd en het effluent wordt verzameld; oppervlakte-afvegen, waarbij een vooraf bevochtigde pluisvrije doek over een vastgelegd oppervlak van 100 cm² wordt gewreven en vervolgens wordt geanalyseerd; en massaverschilbepaling na droging. Elke bemonstering moet gelijktijdig drie controles bevatten: een blanco controle met gedeïoniseerd water uit dezelfde batch, hetzelfde vat en dezelfde werkwijze maar zonder onderdeel; een spikecontrole, waarbij een bekende hoeveelheid standaardstof aan de blanco wordt toegevoegd om het terugwinningspercentage te berekenen; en een parallelmonster, bestaande uit twee monsters van aangrenzende zones van hetzelfde onderdeel. Het terugwinningspercentage van de spike moet tussen 80% en 120% liggen. Anders is de bemonsterings- of analysemethode ongeldig en mogen de gegevens niet voor vrijgave worden gebruikt. Het vloeistofvolume V, de extractietijd t, de watertemperatuur T en het bevochtigde oppervlak A van het onderdeel moeten worden geregistreerd, omdat alle concentratiecriteria uiteindelijk moeten worden omgerekend naar residu per oppervlakte-eenheid in μg/cm² om onderdelen van verschillende afmetingen te kunnen vergelijken.
III. Criteria en grenswaarden: leg „schoon” vast als herberekenbare getallen
Het wordt aanbevolen een tabel met gelaagde acceptatiecriteria op te stellen en het versienummer daarvan vast te leggen. Voor functionele G2-onderdelen kunnen bijvoorbeeld de volgende richtwaarden worden gebruikt: een toename van de geleidbaarheid van de extractvloeistof ten opzichte van de blanco, Δκ, van ≤ 2 μS/cm bij 25 °C; totaal organische koolstof, TOC, van ≤ 0,5 mg/L of omgerekend ≤ 0,05 μg/cm²; bij ionchromatografie Cl⁻ ≤ 5 ppm en Na⁺ ≤ 2 ppm; NVR na afvegen ≤ 0,1 mg/100 cm²; een massaverschil tussen twee opeenvolgende droogwegingen van ≤ 0,05%; en een watercontacthoek ≤ 30° voor snelle screening op oliefilms. De contacthoek dient uitsluitend voor screening en niet als enige vrijgavebasis. Voor G3-onderdelen met interne kanalen worden aanvullende eisen gesteld: troebelheid van de spoelvloeistof ≤ 1 NTU, een aantal deeltjes ≥10 μm onder de vastgelegde bovengrens, en een verschil in Δκ tussen kanaaluitlaat en -inlaat van ≤ 1 μS/cm als bewijs dat geen noemenswaardige residuen in dode zones achterblijven. Alle grenswaarden moeten hun grondslag vermelden, zoals het clausulenummer van een technische klantovereenkomst, een intern bedrijfsnormnummer of de versie van een aangehaalde norm. Ook moeten het instrumentmodel en de geldigheidsduur van de kalibratie worden vermeld. Grenswaarden zonder herkomst zijn slechts ervaringswaarden en kunnen bij geschillen niet als beslissingscriterium dienen.
IV. Interne kanalen en lattice-onderdelen: de moeilijkst te reinigen locatie bepaalt de vrijgave
Conforme koelkanalen, lattice-structuren en diepe blinde gaten zijn risicogebieden voor onbeheersbare reinheid, omdat reinigingsvloeistof moeilijk volledig kan worden ververst en poeder gemakkelijk brugvorming in dode hoeken veroorzaakt. De technische aanpak is om eerst een validatieonderdeel te gebruiken: print met hetzelfde parameterpakket en dezelfde bouwrichting een onderdeel met vensters die kunnen worden opengesneden. Snijd het na reiniging open en neem afzonderlijk monsters bij het inlaatsegment, de bocht in het middensegment en de blinde eindzone om het residuniveau op het ongunstigste punt te bevestigen. Leg vervolgens de locatiekaart van dit punt en de bemonsteringsvolgorde vast in de proceskaart. Serieonderdelen worden volgens hetzelfde spoelvolume en dezelfde stroomsnelheid behandeld, zonder elk onderdeel afzonderlijk open te snijden. Voor serieonderdelen die niet kunnen worden opengesneden, wordt een tracermethode toegepast: voeg een inert tracer toe aan de laatste spoelvloeistof en beschouw verversing pas als voldoende wanneer de tracerconcentratie in het spoeleffluent onder de vastgelegde verhouding is gedaald. Bij meerdere onderdelen in dezelfde build moet de reinheidsbemonstering afzonderlijk per onderdeelnummer worden geregistreerd; één proefstuk mag niet representatief worden verklaard voor de volledige bouwcilinder. Wanneer tussen batches van reinigingsvloeistof of ultrasoon bad wordt gewisseld, moet opnieuw een validatieonderdeel worden gecontroleerd. Dit is een wijzigingstrigger en geen routinematige dagelijkse controle.
V. Bewijsketen en vrijgavepoorten: reinheid is een status, geen etiket met „goedgekeurd”
Elke vrijgaveregistratie moet ten minste zes velden bevatten: onderdeelnummer en batchnummer; buildnummer en hash van het parameterpakket; reinheidsklasse G1/G2/G3; nummer van de bemonsteringsmethode en nummers van blanco-, spike- en parallelmonsters; gemeten waarden voor elk criterium en de omgerekende resultaten per oppervlakte-eenheid; en de namen van uitvoerder en beoordelaar met tijdstempels. Ruwe gegevens moeten conform ALCOA+-vereisten traceerbaar worden vastgelegd. Door instrumenten geëxporteerde curven en chromatogrammen moeten samen met de registratie worden gearchiveerd; alleen „goedgekeurd” noteren is niet toegestaan. Een systeem met vier poorten wordt aanbevolen: D1 controle van de geldigheid van de bemonstering, inclusief terugwinning en blanco; D2 vergelijking met alle criteria en toekenning van status A, B of C; D3 behandeling van afwijkingen en hertest; en D4 vrijgaveondertekening en overdracht aan de volgende processtap. Status A betekent dat alle criteria voldoen en directe vrijgave mogelijk is. Status B betekent een geringe overschrijding van één criterium, niet meer dan 1,2 maal de grenswaarde en niet voor kritieke parameters zoals Cl⁻. In dat geval is één aanvullende reiniging met dubbele intensiteit en een nieuwe bemonstering toegestaan; het aantal punten moet worden verdubbeld en de procesverantwoordelijke moet medeondertekenen. Vrijgave is pas mogelijk na een geslaagde hertest. Status C betreft overschrijding van kritieke criteria, een positief resultaat in interne kanalen of een verontreinigde blanco. De batch wordt dan geblokkeerd en alle reinheidsregistraties van builds sinds het laatste goedgekeurde punt moeten worden onderzocht. Zonder conform bewijs is vrijgave onder concessie niet toegestaan.
VI. Veelvoorkomende faalwijzen en grenzen voor hertesten
Vijf veelvoorkomende faalwijzen verdienen opname in de controlelijst: contaminatie van de blanco controle waardoor alle batchgegevens ongeldig worden; onvoldoende extractie uit de afveegdoek, wat tot een vals laag NVR-resultaat leidt; onvoldoende drogen waardoor vocht als residu wordt aangemerkt; langdurig niet verversen van reinigingsvloeistof, met cumulatieve kruisbesmetting tussen batches als gevolg; en te lange wachttijd na bemonstering of secundaire verontreiniging door neerslaand stof uit de omgeving. Hertesten kennen duidelijke grenzen: bij status B is slechts één hertest na aanvullende reiniging met dubbele intensiteit toegestaan; bij een tweede overschrijding wordt de status direct C. Bij status C mag de vrijgave niet worden afgezwakt omdat de klant haast heeft, en een hercontrole van het buitenoppervlak mag geen vervanging zijn voor hertesten van interne kanalen. Reinheidsregistraties moeten via veldkoppelingen verbonden zijn met inspectiebatches, proefstukken die met de build zijn meegeproduceerd, rapporten over coatinghechting en registers voor meetkundige traceerbaarheid. Wanneer downstream blaasvorming in coatings of microlekkage in afdichtingen optreedt, moet binnen 30 minuten kunnen worden teruggezocht naar de batch reinigingsvloeistof, de bemonsteringsregistratie en de vrijgaveondertekenaar van de betreffende build. Dat is de werkelijke waarde van de bewijsketen.
VII. Implementatietempo en kwantitatieve indicatoren
Een implementatie in drie fasen gedurende 30 dagen wordt aanbevolen. In week 1 worden de indeling in reinheidsklassen en de versie van de criteriatabel vastgelegd, en worden instrumentkalibraties en validatie van spike-terugwinning afgerond. In week 2 worden voor G3-onderdelen met interne kanalen validatieonderdelen opengesneden en de ongunstigste monsterpunten vastgelegd. In week 3 en 4 worden de zes registratieve velden gekoppeld aan werkorders en inspectiebatches, en worden de D1–D4-vrijgavepoorten volledig doorlopen. Het dashboard bevat slechts zes verifieerbare indicatoren: percentage conforme terugwinning bij bemonstering, percentage conforme blanco controles, aandeel directe A-vrijgaven, percentage B-hertesten dat in één keer slaagt, doorlooptijd voor het sluiten van C-statusonderzoeken en succespercentage van 30-minuten-terugzoekoefeningen, met een doelstelling van ≥95%. Deze indicatoren meten of het beoordelingssysteem door een derde kan worden geverifieerd, niet of er sneller wordt gereinigd.
Conclusie
Reinigen is een handeling; reinheidsvrijgave is bewijs. Door residuen op te delen in de vier meetbare categorieën deeltjes, ionen, organische stoffen en NVR, door bemonsteringsgeldigheid vast te leggen via extractie, spoelen en afvegen met de set van blanco-, spike- en parallelcontroles, en door gelaagde grenswaarden voor Δκ, TOC, Cl⁻, NVR en contacthoek toe te passen, kan „ziet er schoon uit” worden vervangen door „volgens welke criteriaversie, op welk punt, met welke meetwaarden en met vrijgave door wie”. Voor metalen 3D-geprinte onderdelen met interne kanalen en lattice-structuren bepaalt het ongunstigste punt, en niet het buitenoppervlak, de vrijgavebeslissing. Dat is het fundamentele verschil tussen deze methode en een gewone werkinstructie voor reinigen. Wanneer reinheidsregistraties onderling kunnen worden teruggekoppeld met buildnummers, hashes van parameterpakketten, inspectiebatches en downstream-faalanalyses, wordt het door lantu3D benadrukte lifecyclemanagement van ontwerp tot fysieke levering ook in de laatste processtap daadwerkelijk gesloten.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.