
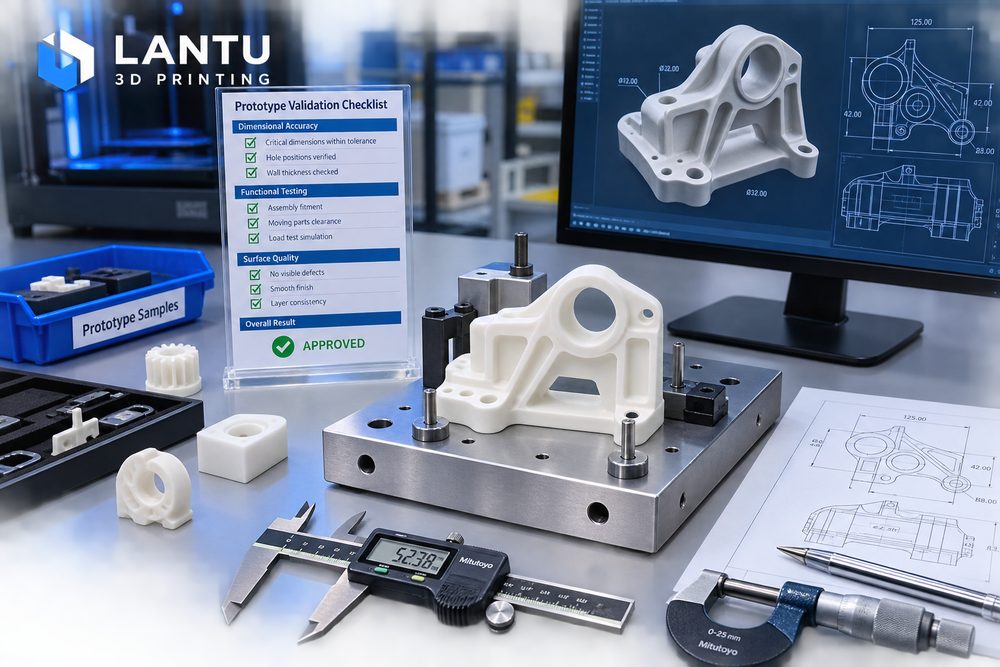
Pengenalan: pengesahan sampel bukan sekadar cetak satu dan lihat
Banyak pasukan R&D menggunakan prototaip cetakan 3D kerana ia mampu menukar model digital kepada objek fizikal dengan cepat. Namun, jika proses pengesahan hanya berhenti pada pemeriksaan rupa, sampel mudah menghasilkan kesimpulan yang mengelirukan: bentuk yang baik tidak semestinya bermaksud pemasangan yang baik, pemasangan yang baik tidak semestinya menjamin kebolehpercayaan fungsi jangka panjang, dan kejayaan satu unit tidak semestinya menunjukkan kestabilan pengeluaran kelompok kecil. Inti pengesahan sampel ialah menyingkirkan risiko kejuruteraan yang paling kritikal dengan bilangan pusingan ujian yang minimum.
Blueprint3D melihat sampel sebagai titik pengesahan antara pelan reka bentuk dan penghantaran fizikal. Setiap sampel perlu menjawab soalan yang jelas, contohnya sama ada klip mampu menahan 20 kali buka pasang, sama ada jarak lubang memenuhi toleransi pemasangan, atau sama ada tekstur permukaan mencapai keperluan paparan. Hanya apabila soalan ditetapkan dengan jelas, keputusan pengesahan akan mempunyai nilai untuk membuat keputusan.
1. Matlamat pengesahan: tetapkan dahulu apa yang perlu dibuktikan oleh sampel
Sebelum sampel dihasilkan, matlamat pengesahan perlu dibahagikan kepada kategori rupa, struktur, pemasangan, fungsi dan pembuatan. Kategori rupa memberi fokus kepada bentuk, nisbah, tekstur permukaan, warna dan rasa sentuhan; kategori struktur memberi fokus kepada ketebalan dinding, rusuk penguat, sudut tajam dan ubah bentuk; kategori pemasangan memberi fokus kepada kedudukan lubang, klip, benang skru, sisipan dan kelegaan; kategori fungsi memberi fokus kepada beban, rintangan suhu, pengedapan atau gerakan; kategori pembuatan memberi fokus kepada kesesuaian untuk pemprosesan kelompok kecil seterusnya.
Contohnya, bagi sebuah perumah peranti elektronik, sampel pusingan pertama mungkin hanya perlu mengesahkan saiz pegangan dan kedudukan antara muka, jadi resin SLA berketepatan tinggi sudah memadai. Jika pusingan kedua perlu mengesahkan klip yang kerap dibuka pasang, bahan perlu ditukar kepada resin tahan lasak atau nilon SLS. Jika pusingan ketiga hendak memasuki pengeluaran percubaan kecil, maka kemasan permukaan, kadar pemasangan dan perlindungan pembungkusan perlu disahkan. Matlamat yang berbeza memerlukan bahan dan proses yang berbeza, dan tidak boleh menggunakan sampel yang sama untuk menjawab semua soalan.
2. Pemilihan proses: padankan keupayaan sampel dengan soalan pengesahan
SLA sesuai untuk pengesahan rupa yang sangat terperinci, komponen lutsinar dan permukaan lengkung yang kompleks, dengan ketebalan lapisan biasa 0.05 hingga 0.1 mm. Namun, sifat rapuh dan ketahanan suhu mungkin tidak mewakili komponen acuan suntikan akhir. Nilon SLS sesuai untuk pengesahan klip, engsel, cangkerang berdinding nipis dan struktur berfungsi. Bahan PA12 yang biasa digunakan mempunyai ketahanan hentaman dan rintangan haus yang baik, tetapi permukaannya mungkin mempunyai rasa berbutir serbuk. FDM sesuai untuk pengesahan struktur bersaiz besar dengan kos rendah, tetapi kesan lapisan dan anisotropi jelas kelihatan. SLM logam sesuai untuk senario kekuatan tinggi atau suhu tinggi, tetapi kos dan tempohnya lebih tinggi.
Pemilihan proses hendaklah dimasukkan ke dalam pelan pengesahan, bukannya dijelaskan kemudian. Contohnya, sampel pusingan ini menggunakan SLS PA12 untuk mengesahkan keanjalan klip dan tidak menilai warna rupa akhir. Penjelasan seperti ini dapat mengelakkan pelanggan tersalah anggap permukaan berbutir sebagai kegagalan reka bentuk, dan pada masa yang sama membantu pasukan kejuruteraan menumpukan perhatian pada petunjuk utama.
3. Pemeriksaan rupa dan saiz: gantikan pertimbangan subjektif dengan standard yang boleh diukur
Apabila sampel tiba, langkah pertama ialah memeriksa integriti rupa, termasuk kekurangan bahan, melengkung, retak, kesan sokongan, garis lapisan, perbezaan warna dan pencemaran. Seterusnya, lakukan pengukuran dimensi utama. Disarankan untuk menanda 5 hingga 15 titik dimensi utama pada lukisan model, seperti panjang keseluruhan, jarak lubang, ketebalan permukaan pemasangan, ketinggian klip dan kedudukan tingkap antara muka. Bagi sampel rupa biasa, ±0.3 mm boleh digunakan sebagai rujukan awal, manakala komponen pemasangan ketepatan perlu menetapkan standard yang lebih ketat mengikut keupayaan proses dan keperluan pelanggan.
Pengukuran saiz tidak sepatutnya hanya merekod lulus atau gagal, tetapi juga perlu merekod arah sisihan. Jika beberapa lubang semuanya beralih ke arah yang sama, puncanya mungkin koordinat model, kedudukan cetakan atau pengapit pasca pemprosesan. Jika kawasan berdinding nipis secara umum mengecut, ia mungkin berkaitan dengan pengawetan bahan, penyejukan atau reka bentuk ketebalan dinding. Arah sisihan lebih membantu pembetulan pusingan seterusnya berbanding satu nombor tunggal.
4. Ujian pemasangan: daripada padanan statik kepada penggunaan berulang
Pengesahan pemasangan merangkumi proses memasukkan dan mencabut, putaran, klip, pengancing skru, pemasangan sisipan dan padanan dengan komponen standard. Untuk struktur klip, disarankan melakukan sekurang-kurangnya 10 hingga 20 kali buka pasang berulang dan memerhati pemutihan pada akar, patah atau daya pulih yang tidak mencukupi. Untuk tiang skru, diameter lubang dasar, ketebalan dinding dan tork pengancing perlu disahkan. Jika merancang menggunakan nat tembaga panas, suhu sisipan, kedalaman menekan dan ubah bentuk sekeliling juga perlu diuji.
Masalah biasa termasuk kelegaan reka bentuk yang tidak mencukupi menyebabkan pemasangan terlalu ketat, titik sokongan berada pada permukaan pemasangan lalu menyebabkan gangguan, dinding nipis berubah bentuk semasa penanggalan sokongan, dan diameter lubang menjadi lebih kecil akibat pengecutan resin. Penyelesaiannya bukan sekadar besarkan sedikit, tetapi membina peraturan kelegaan mengikut proses. Contohnya, untuk padanan bergerak nilon SLS, sediakan kelegaan 0.3 hingga 0.5 mm, manakala lubang kecil komponen rupa SLA boleh digerudi semula atau diberi pampasan yang sesuai dalam model.
5. Ujian fungsi: terjemahkan senario penggunaan kepada tindakan yang boleh dilaksanakan
Pengesahan fungsi perlu mensimulasikan keadaan penggunaan sebenar. Komponen galas beban perlu melalui ujian beban, komponen bergerak perlu melalui ujian kitaran, komponen perumah perlu melalui penilaian risiko jatuh atau mampatan, dan komponen tahan suhu perlu melalui pengesahan suhu persekitaran. Keadaan ujian mesti ditentukan dengan jelas, seperti berat beban, tempoh, bilangan kitaran, julat suhu dan standard penilaian. Dakwaan umum bahawa kekuatannya agak baik tanpa syarat ujian tidak dapat menyokong keputusan kejuruteraan.
Contohnya, jika sebuah sampel jig perlu menahan daya pengapit 5 kg dan mengekalkan ketepatan kedudukan, ujian boleh dibahagikan kepada tiga langkah: beban statik 5 kg selama 30 minit, pengapit berulang 100 kali, dan sisihan lubang utama sebelum serta selepas ujian tidak boleh melebihi 0.2 mm. Jika sampel gagal, lokasi patah, arah daya dan masa kegagalan perlu direkodkan terlebih dahulu sebelum menilai sama ada puncanya bahan tidak mencukupi, ketebalan dinding tidak mencukupi atau kepekatan tegasan struktur.
6. Rekod iterasi: jadikan setiap pusingan sampel mempunyai kesimpulan yang boleh dijejaki
Selepas pengesahan sampel selesai, rekod iterasi perlu disediakan, termasuk nombor versi, matlamat pengesahan, proses bahan, keputusan ujian, senarai masalah, cadangan perubahan dan keputusan seterusnya. Setiap masalah perlu dikaitkan dengan lokasi model dan tindakan tanggungjawab, contohnya tingkap antara muka kuasa beralih 0.4 mm ke kanan, maka fail reka bentuk versi V2 akan mengalihkan tingkap 0.4 mm ke kiri dan menambah jejari sudut R0.5.
Apabila projek memasuki fasa sebelum pengeluaran kecil, adalah lebih baik untuk menyimpan satu sampel pengesahan sebagai penanda aras dan merekodkan kesimpulan utama pengesahan dalam arahan pengeluaran. Dengan cara ini, pasukan pengeluaran bukan sahaja menerima fail model, tetapi juga memahami dimensi mana yang perlu dikawal dengan ketat, keperluan permukaan mana yang boleh diterima dan tindakan pasca pemprosesan mana yang tidak boleh dipotong.
Kesimpulan
Proses pengesahan sampel cetakan 3D yang berkesan harus bermula dengan matlamat pengesahan, dipadankan dengan bahan dan proses, mengkuantifikasikan pemeriksaan rupa dan saiz, melaksanakan ujian pemasangan dan fungsi, serta memupuk rekod iterasi. Dengan menghubungkan sampel, data, proses dan penghantaran, Blueprint3D membantu pelanggan mengurangkan cubaan dan kesilapan yang tidak berkesan, supaya setiap pusingan sampel membawa projek lebih dekat kepada penyelesaian fizikal yang boleh dihasilkan secara besar-besaran.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.